Inhoudsopgave
Inleiding tot conforme coating bij de assemblage van printplaten
Op het gebied van de assemblage van printplaten (PCBA) met hoge betrouwbaarheid is het beschermen van het ingewikkelde netwerk van geleidingsbanen, via’s en kwetsbare SMT-componenten (Surface-Mount Technology) niet louter een optie, maar een strikte technische vereiste. Conformale coating is een dunne polymeerfilm die rechtstreeks op het oppervlak van de PCBA wordt aangebracht en zich nauwkeurig aanpast aan de unieke topografie ervan. Door zich aan te passen aan de complexe vorm van de geassembleerde printplaat, bieden deze gespecialiseerde diëlektrische materialen een robuuste beschermende barrière tegen een breed scala aan omgevingsfactoren die anders tot catastrofale hardwarefouten zouden kunnen leiden.
Zonder adequate bescherming zijn printplaten die worden ingezet in veeleisende omgevingen – zoals systemen onder de motorkap van auto’s, luchtvaartelektronica, maritieme elektronica en industriële besturingssystemen – zeer gevoelig voor vroegtijdige slijtage. Het binnendringen van vocht kan bijvoorbeeld leiden tot de vorming van geleidende anodische filamenten (CAF) of dendritische groei tussen aangrenzende geleiders, wat uiteindelijk catastrofale kortsluitingen veroorzaakt. Stof en deeltjes kunnen zich op de printplaat ophopen, waardoor vocht wordt vastgehouden en plaatselijke corrosie wordt versneld, terwijl tegelijkertijd signaalverslechtering in hoogfrequente schakelingen ontstaat. Corrosieve gassen, zoutnevel en extreme thermische cycli brengen de fysieke integriteit en elektrische prestaties van de assemblage verder in gevaar door soldeerverbindingen aan te tasten en blootgesteld koper te oxideren. Een conforme coating beperkt deze risico’s effectief, verlaagt de totale eigendomskosten, verlengt de levensduur en waarborgt de functionele betrouwbaarheid van bedrijfskritische elektronica in het veld. Meer informatie over Keramische printplaten: aluminiumoxide versus aluminiumnitride (AlN) – keramische printplaten voor extreme hitte.
Inzicht in materialen voor conforme coating
Voor het selecteren van het juiste materiaal voor een conforme coating is een grondige analyse nodig van de bedrijfsomgeving, het gewenste beschermingsniveau en de specifieke productiebeperkingen van de PCBA-faciliteit. De IPC-CC-830-norm biedt de basisvereisten voor de kwalificatie en prestaties van conformale coatingmaterialen. Technische teams moeten de chemische, mechanische en elektrische eigenschappen van verschillende harssystemen evalueren om de optimale oplossing te kunnen specificeren.
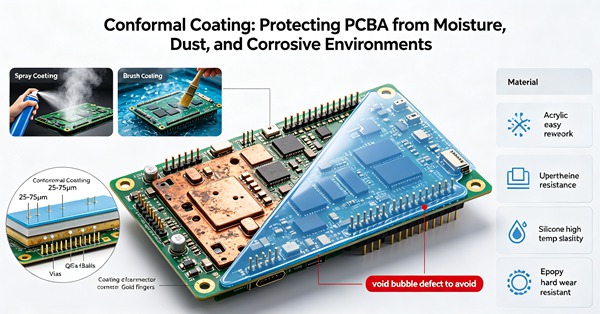
Acrylcoatings (AR)
Acrylharsen (AR) behoren tot de meest gebruikte beschermende coatings in de elektronica-industrie dankzij hun uitstekende balans tussen kosteneffectiviteit, gebruiksgemak en eenvoudige herstelbaarheid. Ze bieden een uitstekende barrière tegen vocht, hoge luchtvochtigheid en schimmelgroei. Bovendien vertonen acrylharsen gunstige diëlektrische eigenschappen en krimpen ze niet overmatig tijdens de uithardingsfase, waardoor de mechanische belasting op de printplaat tot een minimum wordt beperkt. Omdat ze doorgaans op basis van oplosmiddelen zijn, harden ze relatief snel uit naarmate het oplosmiddel in de atmosfeer verdampt. Hun belangrijkste nadeel is de beperkte chemische bestendigheid; ze worden gemakkelijk opgelost door agressieve oplosmiddelen, waardoor ze ongeschikt zijn voor omgevingen waar blootstelling aan chemicaliën een aanzienlijk risico vormt. Dezezelfde oplosbaarheid maakt het echter uitzonderlijk eenvoudig om ze te verwijderen met behulp van standaardoplosmiddelen voor reparatie of vervanging van componenten, waardoor de tijd en kosten voor herstelwerkzaamheden worden verminderd.
Siliconencoatings (SR)
Voor toepassingen die worden blootgesteld aan extreme temperatuurschommelingen en hoge thermische belasting zijn siliconenharsen (SR) vaak de optimale keuze. Siliconen behouden hun flexibiliteit en elastomere eigenschappen over een opmerkelijk breed temperatuurbereik (doorgaans -55 °C tot +200 °C), waardoor wordt voorkomen dat de coating barst, haarscheurtjes vertoont of afbladdert onder zware thermische cyclische omstandigheden. Ze bieden bovendien een uitstekende weerstand tegen vocht en luchtvochtigheid, waardoor ze ideaal zijn voor motorregeleenheden (ECU's) in auto's en telecommunicatie-infrastructuur in de buitenlucht. De hoge flexibiliteit van siliconen helpt bij het absorberen van mechanische schokken en trillingen, waardoor de belasting op kwetsbare componentdraden en soldeerverbindingen met een fijne pitch wordt verminderd. De belangrijkste nadelen zijn onder meer de relatief slechte slijtvastheid, de gevoeligheid voor het opnemen van oplosmiddelen en de kans op het uitgassen van siloxanen met een laag molecuulgewicht, waarmee zorgvuldig moet worden omgegaan in gevoelige optische, relais- of vacuümomgevingen om contactstoringen te voorkomen.
Polyurethaancoatings (UR)
Polyurethaan (UR) coatings worden voorgeschreven wanneer uitzonderlijke chemische bestendigheid en mechanische duurzaamheid van cruciaal belang zijn. Ze vormen een sterk verknoopte, taaie film die superieure bescherming biedt tegen agressieve oplosmiddelen, vliegtuigbrandstoffen, milde zuren, logen en andere agressieve chemicaliën. Dit robuuste mechanische profiel vertaalt zich ook in een uitstekende slijtvastheid en weerstand tegen schuren. Polyurethanen bieden uitstekende vochtwering en behouden een hoge diëlektrische sterkte, zelfs in veeleisende omgevingen. Het belangrijkste nadeel van deze duurzaamheid is een aanzienlijke vermindering van de herbewerkbaarheid. Het verwijderen van polyurethaan vereist agressieve, gespecialiseerde chemische oplosmiddelen of krachtige mechanische slijtage, wat gemakkelijk schade kan toebrengen aan het onderliggende PCB-substraat of aangrenzende componenten. De uithardingstijden kunnen ook lang zijn, hoewel het proces in een productieomgeving kan worden geoptimaliseerd door middel van warmte of UV-versnelling.
Epoxycoatings (ER)
Epoxycoatings (ER) bieden de hoogste mechanische sterkte en chemische bestendigheid van alle gangbare vloeibare beschermende coatings. Epoxycoatings worden vaak geleverd als tweecomponentensystemen die nauwkeurig moeten worden gemengd, en harden uit tot een stijve, vrijwel ondoordringbare barrière. Ze zijn vrijwel ongevoelig voor de meeste oplosmiddelen, agressieve industriële chemicaliën en zware mechanische slijtage. Epoxy's bieden een uitstekende weerstand tegen vocht en vochtigheid en worden vaak gebruikt in zeer corrosieve industriële omgevingen, landbouwelektronica of diepzeetoepassingen. Hun extreme stijfheid kan echter nadelig zijn tijdens thermische cycli, waardoor delicate SMT-componenten of diodes met een glazen behuizing mogelijk worden belast of breken als gevolg van een verschil in de thermische uitzettingscoëfficiënt (CTE). Eenmaal uitgehard is epoxy vrijwel onmogelijk chemisch te verwijderen; herstelwerkzaamheden vereisen doorgaans zeer plaatselijke thermische scheiding of micro-abrasief stralen.
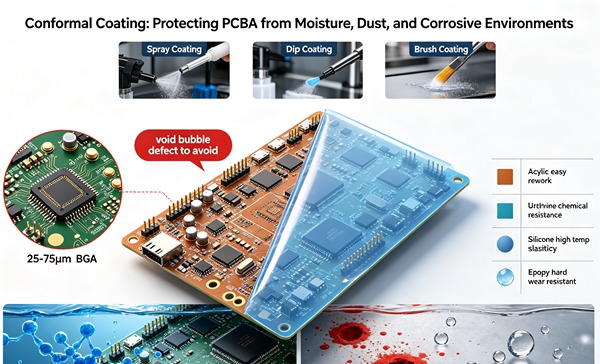
Parylene-coatings (XY)
Parylene (XY) behoort tot een aparte en zeer gespecialiseerde klasse van conforme coatings. In tegenstelling tot vloeibare harsen wordt Parylene aangebracht via een chemisch dampafzettingsproces (CVD) onder strikte vacuümomstandigheden. De resulterende film is uiterst uniform, vrij van gaatjes en perfect conform, waardoor deze effectief doordringt in microscopisch kleine spleten en de onderliggende componenten bedekt, zelfs bij uitzonderlijk lage afstandshoogtes, zoals bij BGA’s of CSP’s. Parylene beschikt over superieure diëlektrische eigenschappen, een uitstekende chemische en vochtbestendigheid en voegt nauwelijks extra massa toe aan het geheel. Het biedt de ultieme bescherming voor de meest kritieke medische implantaten, sensoren in de lucht- en ruimtevaart en hoogfrequente militaire elektronica. De belangrijkste beperkingen van paryleen zijn de benodigde gespecialiseerde, dure apparatuur, de hoge kosten voor batchverwerking en de extreme complexiteit van maskeerprocedures en mogelijke herstelwerkzaamheden.
Geavanceerde toepassingsmethodologieën
De doeltreffendheid van een conforme coating hangt in hoge mate af van de nauwkeurigheid en herhaalbaarheid van het aanbrengproces. Technische teams moeten bij het kiezen van een aanbrengmethode rekening houden met het productievolume, de viscositeit van het coatingmateriaal en de complexiteit van de printplaat.
Handmatig borstelen en dompelen
Hoewel het een rudimentaire methode is, blijft handmatig borstelen een bruikbare techniek voor prototyping in kleine oplagen, bijwerkingen na herbewerking of zeer gespecialiseerde, plaatselijke coating. Het vereist aanzienlijke vaardigheid van de operator en een consistente techniek om een uniforme dikte te bereiken en het ontstaan van luchtbellen of verontreinigingen door deeltjes te voorkomen. Bij dompelcoating wordt de volledige PCBA ondergedompeld in een bad met coatingmateriaal waarvan de temperatuur wordt geregeld. Deze methode biedt een hoge doorvoercapaciteit en een uitstekende, gelijkmatige dekking, waarbij het materiaal zelfs onder componenten doordringt. Het vereist echter een uitgebreide, arbeidsintensieve afplakking van connectoren, schakelaars en andere zones die vrij moeten blijven. De viscositeit en het soortelijk gewicht van het coatingbad moeten strikt worden gecontroleerd om een consistente laagdikte te behouden en problemen zoals het meetrekken van randen of het vormen van plassen tijdens het uitnemen te voorkomen. Meer informatie over M-SAP-technologie: het realiseren van een lijn- en tussenruimte van minder dan 25 micron voor elektronica van de volgende generatie.
Geautomatiseerd selectief coaten
Geautomatiseerd selectief coaten is de industriestandaard geworden voor elektronische productiediensten (EMS) met middelgrote tot grote productievolumes. Deze technologie maakt gebruik van programmeerbare, meerassige robotdispensers om vloeibaar coatingmateriaal uitsluitend op specifieke, vooraf gedefinieerde delen van de PCBA aan te brengen, waardoor dure en arbeidsintensieve afplak- en ontplakwerkzaamheden worden geëlimineerd of drastisch worden verminderd. Selectieve coatingmachines maken gebruik van verschillende applicatiekleppen – zoals airless-filmcoaters, verstuivingskleppen voor grotere oppervlakken en naalddispensers voor fijne details – om een nauwkeurige randdefinitie en gerichte materiaalaanbrenging te realiseren. Geavanceerde systemen integreren camera’s voor het herkennen van referentiepunten, barcodetracking en laserhoogtemeting om kromtrekking van de printplaat dynamisch te compenseren en consistente aanbrengparameters voor elk exemplaar te waarborgen.
Uithardings- en verknopingsmechanismen
De overgang van de conforme coating van een vloeibare toestand naar een vaste, sterk verknoopte beschermende film is een cruciale fase bij het verkrijgen van de gewenste fysische en elektrische eigenschappen.
Verdampings- en vochtuitharding
Veel acrylcoatings en sommige specifieke siliconencoatings harden voornamelijk uit door verdamping van het oplosmiddel. Hoewel de plaat relatief snel „kleefvrij” wordt en veilig kan worden gehanteerd, kan het bij kamertemperatuur enkele dagen duren voordat de coating volledig is uitgehard en optimale beschermende eigenschappen heeft bereikt. Vochtuithardende systemen, met name bepaalde polyurethanen en siliconen, zijn afhankelijk van de luchtvochtigheid om de chemische reactie van de verknoping op gang te brengen. Deze systemen vereisen doorgaans streng gecontroleerde omgevingsomstandigheden (temperatuur en relatieve vochtigheid) binnen de productiefaciliteit om betrouwbare en herhaalbare uithardingsprofielen te garanderen.
Thermische uitharding
Bij thermische uitharding wordt gebruikgemaakt van hoge temperaturen, die doorgaans worden bereikt in een inline convectieoven of een IR-reflow-systeem, om het uithardingsproces van polyurethanen, epoxyharsen en veel siliconen drastisch te versnellen. Warmte verkort de cyclustijden aanzienlijk, waardoor de productiedoorvoer wordt verbeterd en de voorraad onder bewerking (WIP) wordt verminderd. Thermische ingenieurs moeten de oven echter zorgvuldig profileren om te voorkomen dat er oplosmiddelen ingesloten raken – wat blaarvorming of microholtes veroorzaakt – en ervoor zorgen dat de maximale interne temperatuur de thermische limieten van de PCBA-componenten of de glasovergangstemperatuur van het substraat niet overschrijdt.
Uitharding met ultraviolet (UV)-licht
UV-uithardende coatings, vaak op basis van complexe geacryleerde urethanen of speciaal samengestelde epoxyharsen, hebben een revolutie teweeggebracht in het aanbrengen van conforme coatings bij grote producties. Deze materialen polymeriseren en harden vrijwel onmiddellijk uit (vaak binnen enkele seconden) bij blootstelling aan specifieke golflengten van ultraviolet licht met hoge intensiteit. Hierdoor zijn er geen enorme uithardingsovens meer nodig en wordt de voorraad onderhanden werk geminimaliseerd, waardoor waardevolle vloerruimte vrijkomt. Een veelvoorkomend technisch probleem bij UV-uitharding is „schaduwvorming“ – gebieden onder hoge componenten of onder de behuizing van componenten waar UV-licht niet direct kan doordringen. Moderne UV-coatings lossen dit op door een secundair uithardingsmechanisme te integreren, doorgaans uitharding door vocht of warmte, om ervoor te zorgen dat schaduwrijke, niet-blootgestelde gebieden na verloop van tijd toch volledig vernetten.
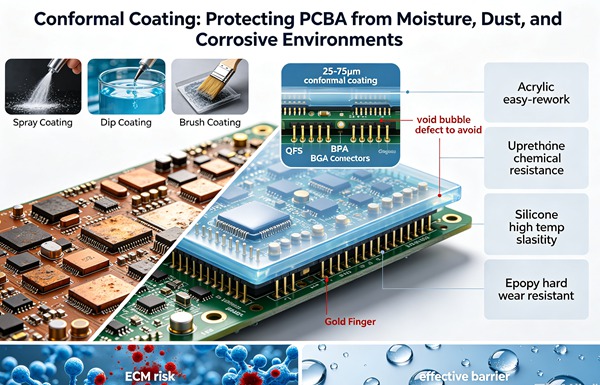
Hoe breng je een conforme coating aan (stapsgewijze handleiding)
Houd u aan deze technische voorschriften. Meer informatie over Nauwkeurige impedantieregeling: hoe een impedantietolerantie van ±5% te realiseren in hogesnelheidsprintplaten.
- Reiniging en voorbereiding van de plank
De PCBA moet vóór het aanbrengen van de coating volledig vrij zijn van alle fluxresten, deeltjesverontreiniging, oliën, vingerafdrukken en vocht. Oppervlakteverontreinigingen kunnen de hechting aanzienlijk belemmeren, blaarvorming tijdens het uitharden bevorderen of corrosieve ionische elementen onder de beschermende film opsluiten. Gebruik een geautomatiseerde inline waterige reiniger, een semi-waterig systeem of een dampontvetter, gevolgd door een grondige thermische uithardingscyclus om ervoor te zorgen dat de printplaat volledig droog is en klaar voor optimale hechting.
- Uitsluitingszones maskeren
Breng de gebieden in kaart waar conformale coating volgens de ontwerpspecificatie strikt verboden is, en bescherm deze zorgvuldig. Hieronder vallen vergulde connectoren, RF-testpunten, elektromechanische schakelaars, open via’s, koellichamen en specifieke gevoelige componenten. Het afplakken kan worden uitgevoerd met behulp van gespecialiseerde polyimidetapes die weinig residu achterlaten, nauwkeurig voorgevormde siliconenhoezen of vloeibare, afpelbare tijdelijke soldeermaskers. Zorg ervoor dat alle afplakmaterialen chemisch compatibel zijn met de specifieke samenstelling van de coating en het daaropvolgende uithardingsproces.
- Aanbrengen van een coating
Breng het correct geselecteerde conforme coatingmateriaal aan volgens de voorgeschreven methode (geautomatiseerd selectief aanbrengen met een robot, gecontroleerd onderdompelen of nauwkeurig spuiten). Het engineeringteam moet strikte statistische procescontrole (SPC) uitoefenen op parameters zoals vloeistofdruk, vernevelingsluchtdruk, klepsnelheid en doseerhoogte om een uniforme filmdikte binnen de beoogde specificatie te garanderen (doorgaans 25 tot 75 micron voor vloeibare coatings, zoals strikt gedefinieerd door de IPC-normen).
- Uithardingsproces
Verwerk de pas gecoate PCBA via het juiste uithardingsmechanisme, afhankelijk van de chemische samenstelling van de coating. Zorg er bij UV-systemen voor dat de UV-dosering (een combinatie van energiedichtheid en piekbestralingssterkte) voldoet aan de eisen van de materiaalfabrikant of deze overtreft. Controleer bij thermische systemen voortdurend het ovenprofiel om thermische schokken, uitgassing of blaarvorming te voorkomen. Bij systemen die uitharden door vocht of onder invloed van de omgeving, brengt u de printplaten over naar een gecontroleerde tussenopslagruimte met gereguleerde luchtvochtigheid.
- Verwijderen van de maskerlaag en eindcontrole
Verwijder zorgvuldig en systematisch alle tape, beschermhoezen of afpelbare afplakmaterialen onmiddellijk nadat de printplaten niet meer plakkerig zijn of volledig zijn uitgehard, afhankelijk van het specifieke type afplakmateriaal dat is gebruikt. Voer een uitgebreide, gedocumenteerde inspectie uit van de gehele assemblage onder langgolvig ultraviolet (UV-A) licht, aangezien de meeste moderne conformale coatings een fluorescerende kleurstof bevatten om de dekking te controleren.
Om een onberispelijke, uiterst betrouwbare beschermlaag aan te brengen, is het noodzakelijk dat een gecontroleerd, herhaalbaar proces strikt wordt gevolgd. Hieronder volgt de standaardwerkwijze voor het aanbrengen van een beschermlaag op printplaten (PCBA’s). Meer informatie over Scheefheidscompensatie: Beheer van het vezelweefsel-effect (FWE) en lengteafstemming voor PCIe Gen 6.
Geavanceerde inspectie en kwaliteitsborging
Het waarborgen van de integriteit, uniformiteit en juiste dikte van de beschermende coatinglaag is net zo cruciaal als het aanbrengproces zelf. De IPC-A-610-norm bevat zeer specifieke acceptatiecriteria voor de dekking, dikte en afwerking van de beschermende coating.
Geautomatiseerde optische inspectie (AOI)
Moderne AOI-systemen voor conforme coating (CC-AOI) zijn absoluut onmisbaar voor de productie van uiterst betrouwbare elektronica. Deze gespecialiseerde machines maken gebruik van speciale UV-verlichtingsarrays en optische camera’s met hoge resolutie om de fluorescerende tracer te detecteren die in de coating is ingebed. Geavanceerde CC-AOI-algoritmen inspecteren automatisch op kritieke defecten, waaronder onvoldoende dekking op aansluitdraden, overmatige dikte (pooling), microbellen, holtes, vreemde voorwerpen (FOD) en catastrofale binnendringing van de coating in verboden zones, zoals connectorbehuizingen.
Diktemeting
Een nauwkeurige controle van de dikte van de gedroogde film is van cruciaal belang om de betrouwbaarheid op lange termijn te waarborgen. Destructieve tests met behulp van microsecties bieden de hoogste nauwkeurigheid, maar worden doorgaans alleen toegepast bij de initiële proceskarakterisering, validatie of foutanalyse. In dagelijkse productieomgevingen wordt sterk de voorkeur gegeven aan niet-destructieve methoden. Wervelstroomsondes kunnen de coatingdikte nauwkeurig meten op geleidende kopervlakken, terwijl geavanceerde ultrasone diktemeters betrouwbare, herhaalbare metingen opleveren voor een breder scala aan FR-4-substraten en complexe componentgeometrieën, zonder de assemblage te beschadigen.
Veelgestelde vragen (FAQ)
Vocht dat onder de beschermende coating vastzit, kan leiden tot ernstige betrouwbaarheidsproblemen. Het kan ionische verontreinigingen op het oppervlak van de printplaat oplossen, waardoor een geleidende elektrolytische oplossing ontstaat. Onder spanning kan dit leiden tot elektrochemische migratie, dendritische groei en uiteindelijk catastrofale kortsluitingen tussen aangrenzende sporen of aansluitdraden van componenten. Opgesloten vocht kan ook verdampen tijdens thermische cycli of reflow, waardoor de coating gaat delamineren of blaren vormt, waardoor de beschermende barrière volledig wordt vernietigd.
Ja, reparatie en herbewerking van PCBA’s zijn zeker mogelijk, maar de moeilijkheidsgraad en de benodigde technieken hangen in hoge mate af van de chemische samenstelling van de gebruikte coating. Acrylcoatings kunnen relatief eenvoudig worden verwijderd door het doelgericht aanbrengen van specifieke chemische oplosmiddelen. Siliconen en polyurethanen vereisen doorgaans agressiever mechanisch schrapen, borstelen of gespecialiseerde chemische afbijtmiddelen. Epoxy's en paryleen zijn zeer veerkrachtige, sterk verknoopte structuren en vereisen doorgaans zeer plaatselijk micro-stralen of thermische afbraaktechnieken om de onderliggende soldeerverbindingen bloot te leggen voor het vervangen van componenten. Na het herwerken moet het betreffende gebied grondig worden gereinigd en opnieuw worden gecoat om de bescherming te herstellen.
De laagdikte wordt gecontroleerd met behulp van specifieke meetinstrumenten en moet voldoen aan de IPC-A-610-specificaties of aan de specifieke eisen van de klant (doorgaans 25-75 micron voor acryl, urethaan en epoxy; 50-210 micron voor siliconen; en 12-50 micron voor paryleen). Tijdens de actieve productie worden door het kwaliteitscontrolepersoneel niet-destructieve meetinstrumenten, zoals wervelstroom- of ultrasone diktemeters, gebruikt om steekproeven van de dikte uit te voeren. Daarnaast zorgen goed gekalibreerde selectieve coatingmachines voor een consistente volumetrische materiaalafgifte, wat rechtstreeks correleert met de uiteindelijke verwachte dikte van de gedroogde film.
Afplakken is vereist wanneer er op de printplaat specifieke „vrij te houden“ zones zijn die volledig onbedekt moeten blijven om de mechanische of elektrische functionaliteit te waarborgen (bijv. connectorpinnen, schakelaars, testpunten of specifieke RF-afscherming). Het gebruik van uiterst nauwkeurige, geautomatiseerde machines voor selectief coaten vermindert de noodzaak van handmatig maskeren drastisch in vergelijking met dompel- of breedspuitmethoden. Dit komt doordat de robotmachine zo kan worden geprogrammeerd dat deze de coating alleen precies daar aanbrengt waar dat nodig is, waarbij de aangewezen vrij te houden zones op submillimeter-nauwkeurigheid op intelligente wijze worden vermeden.
De overgrote meerderheid van de in de handel verkrijgbare vloeibare conformale coatings is samengesteld met een speciale UV-fluorescerende traceerkleurstof die aan de hars is toegevoegd. Bij blootstelling aan langegolf ultraviolet licht (doorgaans UV-A rond 365 nm) gaat deze traceerkleurstof fluoresceren, waarbij meestal een helderblauwe of witte zichtbare gloed wordt uitgezonden. Deze eigenschap is van cruciaal belang voor de kwaliteitscontrole: hierdoor kunnen zowel operators als geautomatiseerde CC-AOI-systemen eenvoudig controleren of de coating volledig en continu is aangebracht, gemiste plekken op de aansluitdraden van componenten opsporen en applicatiefouten zoals ophopingen, draden of luchtbellen detecteren.