Inhaltsübersicht
Einführung in die Press-Fit-Technologie
Im anspruchsvollen Bereich der Leiterplattenbestückung (PCBA) suchen Ingenieure ständig nach Methoden, um die Zuverlässigkeit zu verbessern, die Herstellungskosten zu senken und die Leistung elektronischer Systeme zu steigern. Die Pressfit-Technologie hat sich als Eckpfeiler für die Herstellung robuster, lötfreier Verbindungen in Anwendungen mit hohen Zuverlässigkeitsanforderungen etabliert, die von der Automobilelektronik bis hin zur Telekommunikationsinfrastruktur reichen. Im Gegensatz zur herkömmlichen Durchsteckmontagetechnik (THT) oder der Oberflächenmontagetechnik (SMT), die auf Lötlegierungen angewiesen sind, um elektrische und mechanische Verbindungen herzustellen, nutzen Pressfit-Steckverbinder mechanische Verformung, um eine gasdichte, hochleitfähige Schnittstelle zu erzielen.
Das Verständnis der Funktionsweise von Pressfit-Steckverbindern und der strengen Fertigungstoleranzen, die bei der Leiterplattenherstellung eingehalten werden müssen, ist für jeden Hardware-Ingenieur oder Leiterplattenentwickler von entscheidender Bedeutung. Dieser Artikel befasst sich mit den Grundlagen der Pressfit-Technologie, der entscheidenden Rolle der Bohrungstoleranzen bei Leiterplatten, Überlegungen zur Oberflächenbeschichtung sowie den Vorteilen des Einsatzes lötfreier Verbindungen in modernen elektronischen Baugruppen.
Die Funktionsweise von Steckverbindungen mit Presspassung
Im Wesentlichen besteht ein Steckverbinder aus Stiften (oder Anschlüssen), die zum Einstecken in durchkontaktierte Löcher (PTH) auf einer Leiterplatte vorgesehen sind. Der Stift verfügt über einen nachgiebigen Abschnitt – oft in Form eines Nadelöhrs, eines „C“ oder einer lokalen Ausbuchtung –, der etwas größer ist als der Durchmesser des PTH.
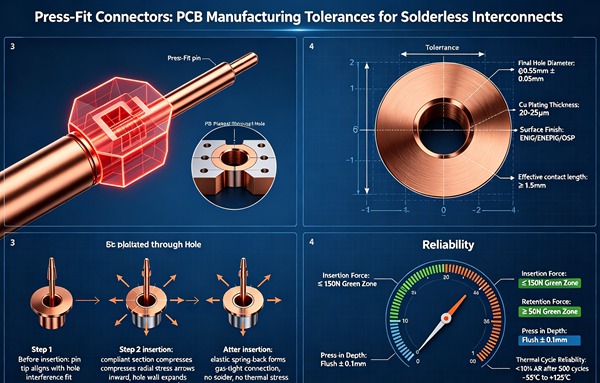
Während des Einsteckvorgangs übt ein Spezialwerkzeug eine kontrollierte Kraft aus, um den Steckerstift in die Bohrung zu drücken. Beim Eindringen des Stifts in das durchkontaktierte Loch wird der nachgiebige Abschnitt elastisch und plastisch zusammengedrückt. Diese Verformung übt eine kontinuierliche Normalkraft auf die Wände des durchkontaktierten Lochs aus. Die daraus resultierende Reibung und der Druck verdrängen eventuelle Oxide oder Verunreinigungen auf den Kontaktflächen und erzeugen so eine „Kaltverschweißung“ bzw. eine gasdichte Verbindung.
Diese gasdichte Abdichtung ist unempfindlich gegenüber Feuchtigkeit, korrosiven Gasen und Umweltschadstoffen und gewährleistet so eine langfristige elektrische Stabilität. Darüber hinaus eliminiert der Verzicht auf Lötzinn das Risiko von thermischen Belastungen während der Montage, von Brückenbildungen, kalten Lötstellen und intermetallischer Versprödung, wodurch Pressverbindungen in Umgebungen mit starken Vibrationen und hohen Temperaturen außergewöhnlich widerstandsfähig sind.
Die Bedeutung von Toleranzen bei der Leiterplattenfertigung
Die Zuverlässigkeit einer Pressfit-Verbindung beruht vollständig auf dem präzisen mechanischen Zusammenspiel zwischen dem nachgiebigen Stift und dem durchkontaktierten Loch. Folglich sind die Fertigungstoleranzen bei der Leiterplattenherstellung der entscheidende Faktor für den Erfolg der Pressfit-Technologie. Ist das Loch zu groß, erzeugt der Stift keine ausreichende Normalkraft, was zu einer lockeren Verbindung, erhöhtem Kontaktwiderstand und schließlich zu einem Ausfall führt. Ist das Loch hingegen zu klein, ist die Einsteckkraft zu hoch, was möglicherweise zu einer Verformung des Stifts, einer Beschädigung der Beschichtung oder einer Delaminierung der Leiterplattensubstrate führen kann.
Um ein optimales Gleichgewicht zu erreichen, müssen Ingenieure die vom Steckverbinderhersteller angegebenen Toleranzen für die Fertigbohrungsgröße (FHS) und die Bohrungsgröße (DHS) strikt einhalten.
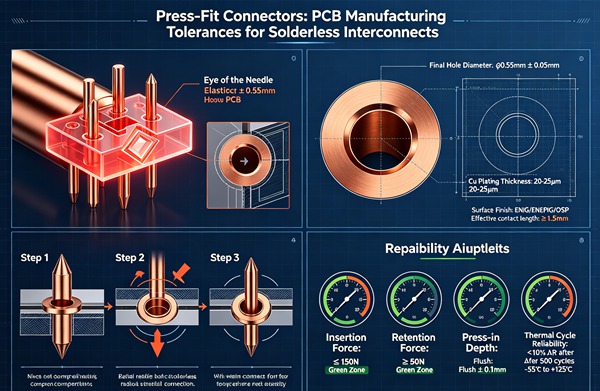
Toleranzen für die Fertigungsbohrungsgröße (FHS)
Die Fertigungsbohrungsgröße bezieht sich auf den endgültigen Durchmesser der Durchgangsbohrung (PTH), nachdem alle Beschichtungsprozesse abgeschlossen sind. Bei Presspassungsanwendungen ist die FHS-Toleranz in der Regel äußerst eng und wird häufig mit ±0,05 mm (±2 mil) oder bei Steckverbindern mit hoher Pin-Dichte sogar mit ±0,025 mm (±1 mil) angegeben.
Um dieses Maß an Präzision zu gewährleisten, ist ein streng kontrollierter Fertigungsprozess für Leiterplatten erforderlich. Bei der Festlegung des anfänglichen Bohrdurchmessers müssen die Hersteller sowohl die Dicke der Kupferbeschichtung als auch etwaige Oberflächenveredelungen (wie ENIG, Immersionsverzinnung oder HASL) berücksichtigen.
Bohrlochgröße (DHS) und Beschichtungsdicke
Die Bohrlochgröße entspricht dem Durchmesser des Lochs, das vor dem Plattieren in das blanke FR-4-Substrat (oder ein anderes dielektrisches Substrat) gebohrt wird. Der Zusammenhang zwischen DHS, Plattierungsdicke und FHS lässt sich wie folgt ausdrücken:
FHS = DHS – (2 × Gesamtbeschichtungsdicke)
Bei Presspassungsbohrungen wird die Dicke der Kupferbeschichtung im Bohrungskanal in der Regel auf 25 µm bis 50 µm (1 bis 2 mil) festgelegt. Diese robuste Kupferschicht sorgt für die erforderliche strukturelle Festigkeit, um den Einpresskräften standzuhalten, ohne zu reißen oder zu brechen.
Die Hersteller müssen den Bohrvorgang sorgfältig steuern, um Rundlaufabweichungen, Verschmierungen und Oberflächenrauheit im Inneren der Bohrung zu minimieren. Hochwertige Hartmetallbohrer und optimierte Vorschub- und Drehzahlwerte sind unerlässlich, um glatte, perfekt zylindrische Bohrungen zu erzielen, die eine gleichmäßige Beschichtungsverteilung gewährleisten.
Oberflächenbehandlungen für Press-Fit-Verbindungen
Die Oberflächenbeschaffenheit des PTH hat einen erheblichen Einfluss auf die Einsteckkraft, die Qualität der Kaltverschweißung und die langfristige Zuverlässigkeit der Presspassung. Die Auswahl der geeigneten Oberflächenbeschaffenheit erfordert eine Bewertung der spezifischen Anforderungen der Anwendung und des Steckverbindermaterials.
Tauchzinn (ImSn)
Zinnbeschichtung gilt allgemein als die optimale Oberflächenbeschichtung für Presspassungsanwendungen, insbesondere in der Automobil- und Telekommunikationsbranche. Zinn bietet eine hervorragende Gleitfähigkeit, wodurch die erforderliche Einpresskraft reduziert und der Verschleiß am Stift minimiert wird. Darüber hinaus verformt sich Zinn unter Druck leicht, was die Bildung einer großen, hochleitfähigen Kontaktfläche erleichtert. Die charakteristische Dicke von ImSn liegt typischerweise zwischen 0,8 µm und 1,2 µm.
Chemisch Nickel mit Immersionsvergoldung (ENIG)
ENIG bietet eine hervorragende Korrosionsbeständigkeit und eine sehr ebene Oberfläche, weshalb es bei Leiterplatten mit hohen Zuverlässigkeitsanforderungen beliebt ist. Nickel ist jedoch ein hartes Metall, was die Einsteckkraft im Vergleich zu Zinn erhöht. Ingenieure, die ENIG verwenden, müssen sicherstellen, dass ihre Einpressvorrichtungen die erforderliche Kraft aufbringen können, ohne die Leiterplatte oder den Steckverbinder zu beschädigen. Die typische ENIG-Beschichtung besteht aus 3–6 µm Nickel und 0,05–0,12 µm Gold.
Heißluftlöten (HASL)
HASL und bleifreies HASL werden für Pressfit-Steckverbinder generell nicht empfohlen. Das HASL-Verfahren führt zu einer unebenen Topografie im Inneren des Durchstecklochs, wodurch es nahezu unmöglich ist, die erforderlichen engen FHS-Toleranzen einzuhalten. Die unregelmäßige Oberfläche kann zu ungleichmäßigen Einsteckkräften und unzuverlässigen Verbindungen führen. Erfahren Sie mehr über Optimierung des Rückpfads: Entwurf solider Referenzebenen für die Signalintegrität bei hohen Frequenzen.
Organisches Konservierungsmittel für die Lötbarkeit (OSP)
OSP bildet eine dünne, organische Beschichtung, die das Kupfer vor Oxidation schützt. OSP kann zwar für Pressfit-Anwendungen verwendet werden, erfordert jedoch eine sorgfältige Handhabung. Beim Einsteckvorgang wird die OSP-Schicht leicht durchbrochen, wodurch ein direkter Kontakt mit dem darunterliegenden Kupfer entsteht. OSP bietet jedoch keine Gleitfähigkeit, was bedeutet, dass höhere Einsteckkräfte erforderlich sind. Erfahren Sie mehr über Rückbohren: Beseitigung von Signalreflexionen durch präzises, tiefengesteuertes Rückbohren.
Vorteile lötfreier Verbindungen
Der Trend zur Pressfit-Technologie wird durch mehrere überzeugende technische und fertigungstechnische Vorteile gegenüber herkömmlichen Lötverbindungen vorangetrieben.
Beseitigung thermischer Spannungen
Lötverfahren, insbesondere Wellenlöten und Selektivlöten, setzen die Leiterplatte extremen Temperaturschwankungen aus. Dieser Thermoschock kann zu Verformungen führen, empfindliche Bauteile beschädigen und die Integrität von Mehrschichtleiterplatten beeinträchtigen. Das Einpressen ist ein rein mechanischer Prozess, der bei Raumtemperatur abläuft und thermische Belastungen der Baugruppe vollständig ausschließt.
Unübertroffene Zuverlässigkeit
Die gasdichte Schnittstelle einer Pressverbindung ist unempfindlich gegenüber den typischen Fehlerarten, die bei Lötverbindungen auftreten können, wie z. B. Kaltlötstellen, Hohlräume, eingeschlossenes Flussmittel und Ermüdungsrisse aufgrund von Abweichungen im Wärmeausdehnungskoeffizienten (CTE). Pressverbinder eignen sich hervorragend für Umgebungen, die starken Stößen, Vibrationen und Temperaturwechseln ausgesetzt sind. Erfahren Sie mehr über Skew-Kompensation: Ausgleich des Fasergewebe-Effekts (FWE) und Längenanpassung für PCIe Gen 6.
Effizienz der Montage
Die Press-Fit-Technologie optimiert den Fertigungsprozess von Leiterplattenbaugruppen (PCBA). Sie macht den Lötpastendruck, die Reflow-Profilierung, die Einrichtung von Wellenlötanlagen sowie Reinigungsvorgänge nach der Montage überflüssig. Diese Reduzierung der Prozessschritte führt zu niedrigeren Fertigungskosten, einem höheren Durchsatz und einer besseren Gesamtausbeute. Erfahren Sie mehr über Eingebettete Komponenten: Miniaturisierung von IoT-Geräten durch eingebettete Leiterplattenkomponenten.
Kompatibilität mit doppelseitiger Montage
Bei komplexen Baugruppen, bei denen die Bauteile auf beiden Seiten der Leiterplatte dicht angeordnet sind, kann das Durchlaufen einer Wellenlötmaschine für THT-Bauteile sehr problematisch sein. Steckverbinder mit Presspassung können erst nach dem Reflow-Löten aller SMT-Bauteile auf beiden Seiten eingesetzt werden, was den Montageablauf erheblich vereinfacht.
Reparierbarkeit
Zwar sind Pressfit-Verbindungen äußerst dauerhaft, doch ermöglichen spezielle Werkzeuge das sichere Entfernen und Ersetzen beschädigter Stifte oder Steckverbinder ohne den Einsatz von Wärme. Dadurch werden thermische Schäden am umliegenden Leiterplattenbereich vermieden, ein häufiges Risiko beim Entlöten von THT-Bauteilen.
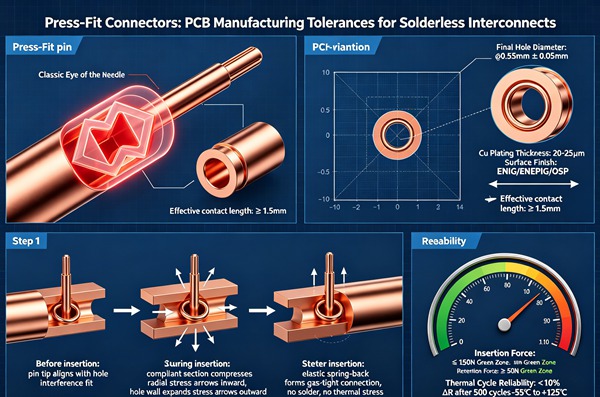
So setzen Sie die Press-Fit-Technologie um (Schritt-für-Schritt-Anleitung)
Beachten Sie diese technischen Vorschriften.
- Wählen Sie den passenden Stecker aus
Wählen Sie zunächst einen Steckverbinder mit Presspassung aus, der die elektrischen (Strom, Spannung, Signalintegrität) und umgebungsbezogenen Anforderungen Ihrer Anwendung erfüllt. Prüfen Sie die Pin-Ausführung (z. B. „Nadelöhr“) und die vom Hersteller angegebenen Parameter für die Einsteckkraft.
- Spezifikationen für Leiterplattenbohrungen festlegen
Entnehmen Sie dem Datenblatt des Steckverbinderherstellers die genaue Größe der Fertigbohrung (FHS) und die erforderliche Toleranz. In der Regel beträgt die Toleranz ±0,05 mm. Halten Sie diese Vorgabe in der Fertigungszeichnung eindeutig fest.
- Beschichtungsdicke angeben
Stellen Sie sicher, dass in den Fertigungsanweisungen die erforderliche Dicke der Kupferbeschichtung im Lochinneren angegeben ist, die in der Regel zwischen 25 µm und 50 µm liegt. Dies ist entscheidend, um den mechanischen Belastungen beim Einstecken standzuhalten.
- Wählen Sie die Oberflächenbeschaffenheit aus
Wählen Sie eine Oberflächenbeschaffenheit, die mit der Einpresstechnik kompatibel ist. Zinnbad (ImSn) wird aufgrund seiner Gleitfähigkeit dringend empfohlen, während ENIG für Anwendungen mit hohen Zuverlässigkeitsanforderungen geeignet ist. HASL ist für Einpressbohrungen ausdrücklich untersagt.
- Entwerfen Sie den Leiterplatten-Footprint
Erstellen Sie den Leiterplatten-Footprint gemäß den Empfehlungen des Herstellers. Achten Sie auf eine ausreichende Größe des Ringraums, um ein Ausbrechen während des Bohrvorgangs zu verhindern und beim Einstecken der Pins für strukturelle Stabilität zu sorgen.
- Mit dem Hersteller kommunizieren
Teilen Sie dem Leiterplattenhersteller Ihre Designanforderungen bereits in einer frühen Phase des Prozesses mit. Vergewissern Sie sich, dass der Hersteller in der Lage ist, die engen Bohr- und Beschichtungstoleranzen einzuhalten, die für die spezifizierte FHS erforderlich sind.
- Den Montageprozess planen
Stimmen Sie sich mit dem Auftragsfertiger (CM) oder dem Montagebetrieb ab, um sicherzustellen, dass dieser über die geeigneten Geräte zum Einpressen verfügt. Die Vorrichtung muss die Leiterplatte ordnungsgemäß stützen, um ein Verbiegen zu verhindern, und eine kontrollierte, senkrechte Kraft ausüben, damit der Steckverbinder vollständig einrastet.
Die erfolgreiche Integration von Steckverbindern mit Presssitz in einen Leiterplattenentwurf erfordert einen systematischen Ansatz, von der anfänglichen Schaltplanerstellung bis zur Endmontage.
Bewährte Verfahren für die Presspassungsmontage
Das physische Einstecken von Pressfit-Steckverbindern ist ein anspruchsvoller Vorgang, der spezielle Ausrüstung und eine sorgfältige Vorbereitung erfordert.
Werkzeuge und Support: Die Leiterplatte muss von der Unterseite her mithilfe einer maßgefertigten Halterung oder eines Ambosses gleichmäßig abgestützt werden. Dadurch werden ein Verziehen der Leiterplatte oder lokale Spannungsrisse beim Einstecken verhindert. Das obere Werkzeug, auch „Pressblock“ genannt, muss die Kraft gleichmäßig über den Steckerkörper verteilen, um sicherzustellen, dass die Stifte vollkommen senkrecht zur Oberfläche der Leiterplatte in die Löcher eindringen.
Kraftüberwachung: Moderne Einpressanlagen nutzen eine kontinuierliche Kraft-Weg-Überwachung. Das System misst die ausgeübte Kraft bei jedem Schritt der Einpresstiefe. Aus diesen Daten wird eine Signaturkurve erstellt, die mit vordefinierten Toleranzgrenzen verglichen wird. Ist die Einpresskraft zu gering (was auf eine zu große Bohrung hindeutet) oder zu hoch (was auf eine zu kleine Bohrung oder einen falsch ausgerichteten Stift hindeutet), warnt die Maschine den Bediener und verhindert so, dass fehlerhafte Baugruppen in die nächste Fertigungsstufe gelangen.
Stift-Abstandhalter und Sitzposition: Steckverbinder müssen so weit eingedrückt werden, bis sie die vom Hersteller angegebene Einstecktiefe erreichen. Ein zu starkes Eindrücken kann die Oberfläche der Leiterplatte und das Gehäuse des Steckverbinders beschädigen, während ein zu schwaches Eindrücken die elektrische Verbindung und die mechanische Stabilität der Komponente beeinträchtigt.
Häufig gestellte Fragen (FAQ)
Ja, allerdings mit erheblichen Einschränkungen. Flexible Leiterplatten verfügen in der Regel nicht über die erforderliche Steifigkeit, um den Einsteckkräften standzuhalten. Die Verwendung von Steckverbindern mit Presspassung auf flexiblen Leiterplatten erfordert in der Regel den Einbau von Versteifungen (wie beispielsweise dicke FR-4- oder Polyimid-Schichten) im Bereich des Steckverbinders, um für mechanische Unterstützung zu sorgen.
Ja. Es gibt spezielle Ausziehwerkzeuge, mit denen sich Presspassungsstifte oder ganze Steckverbinder aus der Leiterplatte herausziehen lassen, ohne die durchkontaktierten Löcher zu beschädigen. Nach dem Entfernen kann in der Regel ein neuer Steckverbinder in dieselben Löcher eingesetzt werden, obwohl die Hersteller von Steckverbindern meist maximal zwei oder drei Einsteckzyklen für ein bestimmtes Loch empfehlen, um sicherzustellen, dass die Beschichtung unbeschädigt bleibt.
Zu den Zuverlässigkeitsprüfungen gehören in der Regel Umweltbelastungsprüfungen (ESS). Dazu zählen Temperaturwechselprüfungen, Feuchte-Wärme-Prüfungen und Zufallsschwingungsprüfungen. Nach der Umweltbelastung wird der Kontaktwiderstand der Presspassung gemessen. Ein Anstieg des Kontaktwiderstands über einen festgelegten Schwellenwert hinaus (z. B. eine Änderung von mehr als 10 Milliohm) deutet auf eine Verschlechterung der gasdichten Abdichtung hin.
Das HASL-Verfahren (Hot Air Solder Leveling) führt zu einer ungleichmäßigen Verteilung des Lötzinns im Lochschacht, was häufig eine tropfenförmige Ausprägung oder unterschiedliche Wandstärken zur Folge hat. Aufgrund dieser ungleichmäßigen Topografie ist es unmöglich, die engen Durchmessertoleranzen (häufig ±0,05 mm) zu gewährleisten, die für eine konsistente und zuverlässige Presspassung erforderlich sind.
Das „Nadelöhr“-Design ist die gängigste Ausführung für nachgiebige Stifte, die in Pressfit-Steckverbindern zum Einsatz kommt. Die Mitte des Stifts ist gespalten und nach außen gewölbt, was an ein Nadelöhr erinnert. Beim Einstecken werden die gewölbten Abschnitte nach innen zusammengedrückt, wodurch die für die gasdichte Verbindung erforderliche kontinuierliche Normalkraft erzeugt und gleichzeitig geringfügige Abweichungen im Lochdurchmesser ausgeglichen werden.