جدول المحتويات
مقدمة إلى تقنية «Press-Fit»
في مجال تجميع لوحات الدوائر المطبوعة (PCBA) الذي يتسم بالتحديات، يسعى المهندسون باستمرار إلى إيجاد طرق لتحسين الموثوقية، وخفض تكاليف التصنيع، وتعزيز أداء الأنظمة الإلكترونية. وقد برزت تقنية التثبيت بالضغط كحجر أساس لإنشاء وصلات متينة لا تعتمد على اللحام في التطبيقات عالية الموثوقية، والتي تتراوح من إلكترونيات السيارات إلى البنية التحتية للاتصالات. وعلى عكس تقنية الثقوب المارة (THT) التقليدية أو تقنية التركيب السطحي (SMT) التي تعتمد على سبائك اللحام لتكوين روابط كهربائية وميكانيكية، تستخدم موصلات «التركيب بالضغط» التشوه الميكانيكي لتحقيق واجهة محكمة الإغلاق وموصلة للغاية.
يُعد فهم آليات عمل الموصلات المُثبتة بالضغط والتفاوتات الصارمة في تصنيع لوحات الدوائر المطبوعة (PCB) التي تتطلبها أمرًا بالغ الأهمية لأي مهندس أجهزة أو مصمم لوحات الدوائر المطبوعة. تستكشف هذه المقالة مبادئ تقنية التثبيت بالضغط، والدور الحاسم لتفاوتات ثقوب لوحات الدوائر المطبوعة، والاعتبارات المتعلقة بالطلاء، ومزايا اعتماد الوصلات غير الملحومة في التجميعات الإلكترونية الحديثة.
آليات عمل الموصلات ذات التركيب بالضغط
يتكون الموصل المُثبت بالضغط، في جوهره، من دبابيس (أو أطراف توصيل) مصممة ليتم إدخالها في الثقوب المُطلية المارة (PTH) الموجودة على لوحة الدوائر المطبوعة. يتميز الدبوس بجزء مرن — غالبًا ما يشبه عين الإبرة، أو شكل الحرف «C»، أو انتفاخًا موضعيًّا — يكون قطره أكبر قليلاً من قطر الثقب المطلي.
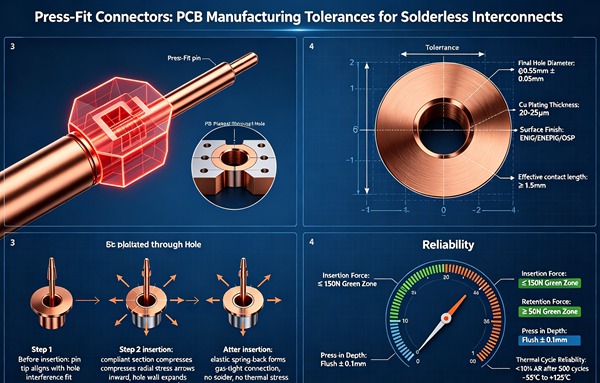
أثناء عملية الإدخال، تقوم أدوات متخصصة بتطبيق قوة محكومة لضغط دبوس الموصل داخل الثقب. وعندما يدخل الدبوس إلى الثقب المطلي، ينضغط الجزء المرن بشكل مرن وبلاستيكي. ويؤدي هذا التشوه إلى ممارسة قوة عمودية مستمرة على جدران الثقب المطلي. ويؤدي الاحتكاك والضغط الناتجان إلى إزاحة أي أكاسيد أو ملوثات موجودة على الأسطح المتلامسة، مما ينتج عنه «لحام بارد» أو وصلة محكمة الإغلاق ضد الغازات.
هذا الختم المقاوم لتسرب الغازات مقاوم للرطوبة والغازات المسببة للتآكل والملوثات البيئية، مما يضمن الاستقرار الكهربائي على المدى الطويل. علاوة على ذلك، فإن عدم وجود لحام يزيل مخاطر الإجهاد الحراري أثناء التجميع، والتوصيل الجسري، ووصلات اللحام الباردة، والتقصف الفلزي، مما يجعل الوصلات المضغوطة مرنة بشكل استثنائي في البيئات عالية الاهتزاز وذات درجات الحرارة المرتفعة.
أهمية التفاوتات المسموح بها في تصنيع لوحات الدوائر المطبوعة (PCB)
تعتمد موثوقية الوصلة بالضغط بشكل كامل على التفاعل الميكانيكي الدقيق بين الدبوس المرن والثقب المطلي. وبالتالي، فإن تفاوتات التصنيع في لوحات الدوائر المطبوعة (PCB) هي العامل الأكثر أهمية في نجاح تقنية الوصلة بالضغط. فإذا كان الثقب كبيرًا جدًّا، فلن يولد الدبوس قوة عمودية كافية، مما يؤدي إلى اتصال غير محكم، وزيادة مقاومة التلامس، والفشل في النهاية. وعلى العكس من ذلك، إذا كان الثقب صغيرًا جدًّا، فستكون قوة الإدخال مفرطة، مما قد يؤدي إلى انثناء الدبوس، أو إتلاف الطلاء، أو انفصال طبقات ركائز لوحات الدوائر المطبوعة.
لتحقيق التوازن الأمثل، يجب على المهندسين الالتزام الصارم بالتفاوتات المحددة من قبل الشركة المصنعة للموصلات فيما يتعلق بحجم الثقب النهائي (FHS) وحجم الثقب المحفور (DHS).
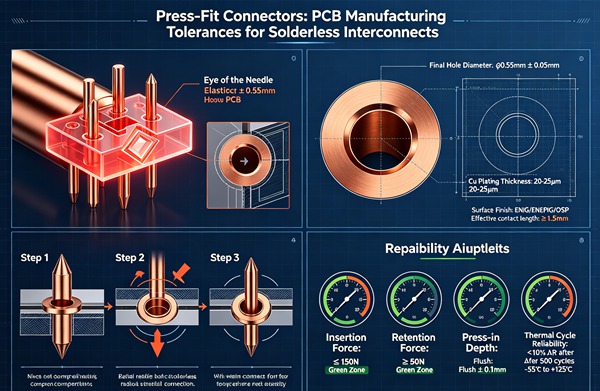
تفاوتات حجم الثقب النهائي (FHS)
يشير حجم الثقب النهائي إلى القطر النهائي للثقب المثبت بالضغط (PTH) بعد الانتهاء من جميع عمليات الطلاء. بالنسبة لتطبيقات التثبيت بالضغط، عادةً ما يكون التفاوت المسموح به في القطر النهائي للثقب (FHS) ضيقًا للغاية، وغالبًا ما يتم تحديده في نطاق ±0.05 مم (±2 ميل) أو حتى ±0.025 مم (±1 ميل) بالنسبة للموصلات عالية الكثافة.
يتطلب الحفاظ على هذا المستوى من الدقة عملية تصنيع لوحات الدوائر المطبوعة (PCB) تخضع لرقابة صارمة. ويجب على الشركات المصنعة أن تأخذ في الاعتبار سماكة الطلاء النحاسي، بالإضافة إلى أي تشطيبات سطحية (مثل ENIG، أو القصدير بالغمر، أو HASL)، عند تحديد الحجم الأولي لثقب الثقب.
حجم الثقب المحفور (DHS) وسماكة الطلاء
حجم الثقب المحفور هو قطر الثقب الذي يتم حفره في الركيزة العارية من مادة FR-4 (أو أي مادة عازلة أخرى) قبل إجراء أي عملية طلاء. وتُعبَّر العلاقة بين DHS وسماكة الطلاء وFHS بالصيغة التالية:
FHS = DHS – (2 × إجمالي سماكة الطلاء)
بالنسبة للثقوب المخصصة للتركيب بالضغط، عادةً ما يتم تحديد سماكة الطلاء النحاسي في تجويف الثقب بما يتراوح بين 25 ميكرومتر و50 ميكرومتر (1 إلى 2 ميل). وتوفر هذه الطبقة النحاسية المتينة السلامة الهيكلية اللازمة لتحمل قوى الإدخال دون أن تتعرض للتمزق أو التشقق.
يجب على المصنعين التحكم بدقة في عملية الحفر لتقليل الانحراف والتلطخ وخشونة السطح داخل الثقب إلى أدنى حد ممكن. وتُعد مثاقب الكربيد عالية الجودة ومعدلات التغذية والسرعة المُحسَّنة أمورًا أساسية لإنتاج ثقوب ناعمة وأسطوانية الشكل تمامًا، مما يضمن توزيعًا متجانسًا للطلاء.
تشطيبات الأسطح للوصلات ذات التثبيت بالضغط
يؤثر التشطيب السطحي المطبق على فتحة التثبيت (PTH) بشكل كبير على قوة الإدخال، وجودة اللحام البارد، وموثوقية الوصلة المضغوطة على المدى الطويل. ويتطلب اختيار التشطيب السطحي المناسب تقييم المتطلبات المحددة للتطبيق ومواد الموصل.
القصدير المغمور (ImSn)
يُعتبر القصدير بالغمر على نطاق واسع أفضل تشطيب سطحي لتطبيقات التركيب بالضغط، لا سيما في قطاعي السيارات والاتصالات. يوفر القصدير قابلية تشحيم ممتازة، مما يقلل من قوة الإدخال المطلوبة ويحد من تآكل الدبوس. علاوة على ذلك، يتشوه القصدير بسهولة تحت الضغط، مما يسهل تكوين منطقة تلامس كبيرة وعالية التوصيل. يتراوح سمك طبقة ImSn عادةً بين 0.8 ميكرومتر و1.2 ميكرومتر.
النيكل غير الكهربائي المطلي بالذهب بالغمر (ENIG)
يتميز طلاء ENIG بمقاومة فائقة للتآكل وسطح أملس للغاية، مما يجعله خيارًا شائعًا للوحات ذات الموثوقية العالية. ومع ذلك، فإن النيكل معدن صلب، مما يزيد من قوة الإدخال مقارنةً بالقصدير. يجب على المهندسين الذين يستخدمون ENIG التأكد من أن معدات التثبيت بالضغط الخاصة بهم قادرة على توفير القوة اللازمة دون إتلاف اللوحة أو الموصل. يتكون الطلاء النموذجي لـ ENIG من طبقة نيكل بسماكة 3-6 ميكرومتر وطبقة ذهب بسماكة 0.05-0.12 ميكرومتر.
تسوية اللحام بالهواء الساخن بالهواء الساخن (HASL)
لا يُنصح عمومًا باستخدام طلاء HASL وطلاء HASL الخالي من الرصاص في الموصلات المُثبَّتة بالضغط. فعملية طلاء HASL تنتج تضاريس غير متساوية داخل الثقب الممرر (PTH)، مما يجعل من شبه المستحيل الحفاظ على التفاوتات الضيقة المطلوبة في نظام FHS. وقد يؤدي السطح غير المنتظم إلى تباين قوى الإدخال وعدم موثوقية التوصيلات. اعرف المزيد عن تحسين مسار العودة: تصميم مستويات مرجعية متينة لضمان سلامة الإشارات عالية التردد.
المادة الحافظة لقابلية اللحام العضوي (OSP)
توفر تقنية OSP طبقة رقيقة عضوية تحمي النحاس من الأكسدة. ورغم أنه يمكن استخدام تقنية OSP في تطبيقات التثبيت بالضغط، إلا أنها تتطلب معالجة دقيقة. فعملية الإدخال تؤدي بسهولة إلى تمزق طبقة OSP، مما يؤدي إلى اتصال مباشر مع النحاس الموجود تحتها. ومع ذلك، لا توفر تقنية OSP أي خصائص تشحيم، مما يعني الحاجة إلى قوى إدخال أعلى. اعرف المزيد عن الحفر العكسي: القضاء على انعكاس الإشارة من خلال الحفر العكسي بعمق يتم التحكم فيه بدقة.
مزايا الوصلات غير الملحومة
يُعزى التحول نحو تقنية التثبيت بالضغط إلى العديد من المزايا الهندسية والتصنيعية الجذابة مقارنةً بالوصلات التقليدية الملحومة.
التخلص من الإجهاد الحراري
تُعرّض عمليات اللحام، ولا سيما اللحام بالموجة واللحام الانتقائي، لوحات الدوائر المطبوعة (PCB) لتقلبات حرارية شديدة. وقد تؤدي هذه الصدمة الحرارية إلى حدوث انحراف في الشكل، وإلحاق الضرر بالمكونات الحساسة، وتهديد سلامة اللوحات متعددة الطبقات. أما الإدخال بالضغط فهو عملية ميكانيكية بحتة تتم في درجة حرارة الغرفة، مما يزيل تمامًا الضغط الحراري عن المجموعة.
موثوقية لا مثيل لها
تتميز الواجهة المانعة لتسرب الغاز في الوصلات المُركبة بالضغط بمقاومتها لأنماط الفشل الشائعة المرتبطة بوصلات اللحام، مثل اللحام البارد، وتكوّن الفراغات، وحبس مادة التلحيم، والتشقق الناتج عن الإجهاد بسبب عدم توافق معاملات التمدد الحراري (CTE). وتُعد الموصلات المُركبة بالضغط مثالية للاستخدام في البيئات المعرضة للصدمات الشديدة والاهتزازات والدورات الحرارية. اعرف المزيد عن تعويض الانحراف: إدارة تأثير نسج الألياف (FWE) ومطابقة الطول في PCIe من الجيل السادس.
كفاءة التجميع
تعمل تقنية «التركيب بالضغط» على تبسيط عملية تصنيع لوحات الدوائر المطبوعة (PCBA). فهي تلغي الحاجة إلى طباعة معجون اللحام، وتحديد معلمات إعادة التدفق، وإعدادات اللحام بالموجة، وعمليات التنظيف بعد التجميع. ويؤدي هذا التخفيض في خطوات العملية إلى انخفاض تكاليف التصنيع، وزيادة الإنتاجية، وارتفاع معدلات العائد الإجمالية. اعرف المزيد عن المكونات المدمجة: تصغير حجم أجهزة إنترنت الأشياء باستخدام مكونات الدوائر المطبوعة المدمجة.
التوافق مع التجميع على الوجهين
في عمليات التجميع المعقدة التي تكون فيها المكونات مكتظة على جانبي اللوحة، قد يكون تمرير اللوحة عبر آلة اللحام الموجي للمكونات المثبتة على السطح (THT) أمراً صعباً للغاية. ويمكن إدخال الموصلات المثبتة بالضغط بعد إعادة صهر جميع مكونات التثبيت السطحي (SMT) على كلا الجانبين، مما يبسط تسلسل عملية التجميع بشكل كبير.
قابلية الإصلاح
ورغم أن الوصلات المضغوطة تتميز بثباتها الشديد، فإن الأدوات المتخصصة تتيح إزالة واستبدال المسامير أو الموصلات التالفة بأمان دون الحاجة إلى استخدام الحرارة. وهذا يمنع حدوث تلف حراري في المنطقة المحيطة بلوحة الدوائر المطبوعة، وهو خطر شائع عند إزالة اللحام من مكونات THT.
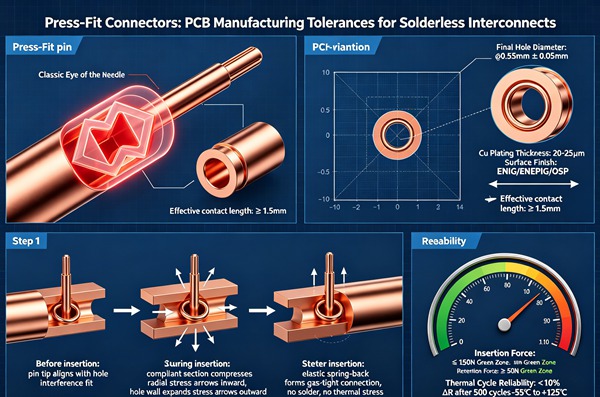
كيفية تطبيق تقنية «التركيب بالضغط» (دليل تفصيلي خطوة بخطوة)
اتبع هذه القواعد الهندسية.
- اختر الموصل المناسب
ابدأ بتحديد موصل بالضغط يفي بالمتطلبات الكهربائية (التيار، الجهد، سلامة الإشارة) والمتطلبات البيئية لتطبيقك. قم بتقييم تصميم المسامير (مثل: «عين الإبرة») ومعايير قوة الإدخال المحددة من قبل الشركة المصنعة.
- تحديد مواصفات ثقوب لوحات الدوائر المطبوعة (PCB)
يرجى الرجوع إلى ورقة البيانات الصادرة عن الشركة المصنعة للموصل لتحديد الحجم الدقيق للثقب النهائي (FHS) والتفاوت المسموح به المطلوب. وعادةً ما يكون التفاوت المسموح به ±0.05 مم. ويجب توثيق هذا الشرط بوضوح في رسم التصنيع.
- تحديد سماكة الطلاء
تأكد من أن تعليمات التصنيع تنص على سماكة الطلاء النحاسي اللازمة داخل تجويف الثقب، والتي تتراوح عادةً بين 25 ميكرومتر و50 ميكرومتر. وهذا أمر بالغ الأهمية لتحمل الضغط الميكانيكي الناتج عن الإدخال.
- اختر نوع التشطيب السطحي
اختر تشطيبًا سطحيًّا متوافقًا مع تقنية التثبيت بالضغط. يُوصى بشدة باستخدام الطلاء بالقصدير بالغمر (ImSn) نظرًا لخصائصه التزييتية، في حين أن طلاء ENIG مناسب للتطبيقات التي تتطلب موثوقية عالية. يُمنع منعًا باتًّا استخدام طلاء HASL في فتحات التثبيت بالضغط.
- تصميم البصمة الخاصة بلوحة الدوائر المطبوعة (PCB)
قم بإنشاء مخطط المساحة (footprint) للوحة الدوائر المطبوعة (PCB) وفقًا لتوصيات الشركة المصنعة. تأكد من أن حجم الحلقة الحلقية مناسب لمنع حدوث أي كسر أثناء الحفر وتوفير الدعم الهيكلي أثناء إدخال المسامير.
- التواصل مع الشركة المصنعة
شارك متطلبات التصميم الخاصة بك مع الشركة المصنعة للوحات الدوائر المطبوعة (PCB) في مرحلة مبكرة من العملية. وتأكد من قدرتها على تلبية التفاوتات الضيقة المطلوبة في عمليات الحفر والطلاء وفقًا لمعايير FHS المحددة.
- تخطيط عملية التجميع
التنسيق مع الشركة المصنعة التعاقدية (CM) أو منشأة التجميع للتأكد من امتلاكها لمعدات الإدخال بالضغط المناسبة. يجب أن تدعم الأدوات لوحة الدوائر المطبوعة (PCB) بشكل صحيح لمنع انثناءها، وأن تطبق قوة متعامدة ومحكومة لترسيخ الموصل بشكل كامل.
يتطلب دمج الموصلات المُثبتة بالضغط بنجاح في تصميم لوحات الدوائر المطبوعة اتباع نهج منهجي، بدءًا من مرحلة رسم المخطط التخطيطي الأولي وصولاً إلى مرحلة التجميع النهائي.
أفضل الممارسات في التجميع بالضغط
يُعد التوصيل المادي للموصلات المُثبتة بالضغط عملية دقيقة تتطلب معدات متخصصة وإعدادًا دقيقًا.
الأدوات والدعم: يجب تثبيت لوحة الدوائر المطبوعة (PCB) بشكل متساوٍ من الجانب السفلي باستخدام جهاز تثبيت مخصص أو سندان. وهذا يمنع انحناء اللوحة أو حدوث كسور إجهاد موضعية أثناء الإدخال. ويجب أن توزع الأداة العلوية، أو «كتلة الضغط»، القوة بالتساوي على جسم الموصل، مما يضمن دخول المسامير إلى الثقوب بشكل عمودي تمامًا على سطح اللوحة.
مراقبة القوة: تستخدم معدات الإدخال بالضغط الحديثة نظامًا لمراقبة القوة والمسافة بشكل مستمر. ويقوم النظام بقياس القوة المطبقة عند كل زيادة في عمق الإدخال. وتنتج هذه البيانات منحنى مميزًا يتم مقارنته بالحدود المقبولة المحددة مسبقًا. إذا كانت قوة الإدخال منخفضة جدًّا (مما يشير إلى ثقب أكبر من اللازم) أو مرتفعة جدًّا (مما يشير إلى ثقب أصغر من اللازم أو دبوس غير محاذي)، فإن الآلة تنبه المشغل، مما يمنع مرور التجميعات المعيبة إلى المرحلة التالية.
ترتيب الدبابيس والمسافات بينها ومواقعها: يجب الضغط على الموصلات حتى تصل إلى عمق التثبيت المحدد من قبل الشركة المصنعة. فقد يؤدي الضغط الزائد إلى إتلاف سطح لوحة الدوائر المطبوعة (PCB) وغطاء الموصل، في حين أن الضغط الناقص يضعف الاتصال الكهربائي والاستقرار الميكانيكي للمكون.
الأسئلة الشائعة (FAQ)
نعم، ولكن مع بعض التحفظات المهمة. تفتقر الدوائر المرنة عمومًا إلى الصلابة اللازمة لتحمل قوى الإدخال. وعادةً ما يتطلب استخدام الموصلات المُثبتة بالضغط في الدوائر المرنة إضافة عناصر تقوية (مثل طبقات سميكة من مادة FR-4 أو البوليميد) مركزة حول منطقة الموصل لتوفير الدعم الميكانيكي.
نعم. تتوفر أدوات استخراج متخصصة لسحب المسامير المثبتة بالضغط أو الموصلات بأكملها من لوحة الدوائر المطبوعة (PCB) دون الإضرار بالثقوب المطلية. وبمجرد إزالتها، يمكن عادةً إدخال موصل جديد في نفس الثقوب، على الرغم من أن الشركات المصنعة للموصلات توصي عادةً بعدد أقصاه دورتين أو ثلاث دورات إدخال لكل ثقب لضمان الحفاظ على سلامة الطلاء.
عادةً ما تتضمن اختبارات الموثوقية فحص الإجهاد البيئي (ESS). ويشمل ذلك الدورات الحرارية، واختبار الحرارة الرطبة، واختبار الاهتزاز العشوائي. وبعد التعرض للعوامل البيئية، تُقاس مقاومة التلامس في الوصلة المُثبتة بالضغط. وتشير أي زيادة في مقاومة التلامس تتجاوز عتبة محددة (على سبيل المثال، تغير يزيد عن 10 مليأوم) إلى تدهور في إحكام الإغلاق المانع لتسرب الغاز.
تؤدي عملية تسوية اللحام بالهواء الساخن (HASL) إلى توزيع غير متساوٍ لللحام داخل تجويف الثقب، مما يؤدي غالبًا إلى تشكيل شكل دمعة أو تباين في السماكة. ويجعل هذا التباين في التضاريس من المستحيل ضمان التفاوتات القطرية الضيقة (التي غالبًا ما تبلغ ±0.05 مم) المطلوبة لإدخال متسق وموثوق به عن طريق الضغط.
يُعد «عين الإبرة» التصميم الأكثر شيوعًا للمسمار المرن المستخدم في الموصلات المُركبة بالضغط. يكون مركز الدبوس منقسمًا ومنحنيًا للخارج، بحيث يشبه عين الإبرة. وعند إدخاله، تنضغط الأجزاء المنحنية للداخل، مما يولد القوة العمودية المستمرة اللازمة لتوفير اتصال مانع لتسرب الغاز، مع تعويض الاختلافات الطفيفة في قطر الفتحة.