جدول المحتويات
مقدمة في حشو الفراغات تحت رقاقة BGA وموثوقية لوحات الدوائر المطبوعة (PCBA)
مع استمرار تصغير حجم مجموعات لوحات الدوائر المطبوعة (PCBA) ودمجها لربطات داخلية عالية الكثافة (HDI)، أصبح استخدام مكونات مصفوفة الكرات الشبكية (BGA)، وحزم الرقائق (CSP)، وحزم الرقائق على مستوى الرقاقة (WLCSP) في جميع أنحاء قطاع تصنيع الإلكترونيات. ورغم أن تقنيات التعبئة والتغليف هذه توفر أداءً كهربائيًا فائقًا ومسارات إشارات أقصر وتكوينات إدخال/إخراج (I/O) عالية الكثافة، إلا أنها تطرح تحديات ميكانيكية كبيرة ومعقدة. وتكمن نقطة الضعف الهيكلية الأساسية في سلامة وصلات اللحام SMT التي تربط حزمة السيليكون الصلبة بركيزة PCB المرنة نسبيًا المصنوعة من FR-4 أو البوليميد. للتخفيف بشكل فعال من هذه نقاط الضعف، يستخدم مهندسو الأجهزة ومتخصصو التصنيع «حشو BGA» — وهو مادة تغليف إيبوكسية متخصصة ومصممة هندسيًا بدقة لملء الفراغات بين رقاقة المكون وقاعدة اللوحة بشكل كامل، مما يؤدي إلى تغليف كريات اللحام بالكامل.
تتمثل الوظيفة الأساسية لمادة التعبئة تحت رقاقة BGA في تحويل الأحمال الهيكلية والميكانيكية بعيدًا عن وصلات اللحام الهشة وتوزيعها بالتساوي على كامل مساحة سطح قاعدة المكون. في التطبيقات عالية الموثوقية والحيوية، مثل وحدات التحكم في السيارات، وإلكترونيات الطيران الفضائية، والبنية التحتية للاتصالات، والإلكترونيات الصناعية المقواة، تكون وصلات اللحام غير المحمية معرضة بشدة للإجهاد، والكسور الدقيقة، والفشل النهائي الناجم عن الدورات الحرارية القصوى، والصدمات الميكانيكية، والاهتزازات التوافقية المستمرة. من خلال ربط BGA بشكل صلب بالركيزة، يعزز الحشو السفلي بشكل كبير من قدرة لوحة الدوائر المطبوعة (PCBA) على الصمود في ظل الضغوط التشغيلية القصوى، مما يضمن طول عمر وموثوقية المنتج النهائي.
الفيزياء الكامنة وراء فشل وصلات اللحام في الحزم عالية الكثافة
ولكي ندرك تمامًا ضرورة عملية التعبئة السفلية لرقائق BGA والأسس الهندسية الكامنة وراءها، لا بد من الفهم العميق لآليات الفشل المتأصلة في وصلات اللحام الخاصة بتقنية التركيب السطحي (SMT)، لا سيما تلك التي تتضمن طبقات مواد مختلفة ذات خصائص حرارية وميكانيكية متباينة.
عدم تطابق معامل التمدد الحراري (CTE)
يُعد الدوران الحراري التهديد الأكثر انتشارًا والذي لا مفر منه لموثوقية BGA. وتُظهر رقاقة السيليكون العارية النموذجية معامل تمدد حراري (CTE) يبلغ حوالي 2.6 جزء في المليون/درجة مئوية. وعلى العكس من ذلك، تتميز ركيزة PCB القياسية من نوع FR-4 بمعامل تمدد حراري (CTE) يتراوح بين 14 و18 جزء في المليون لكل درجة مئوية في المستوى X-Y. عندما تتعرض لوحة الدوائر المطبوعة (PCBA) لتقلبات كبيرة في درجة الحرارة — سواء كانت ناتجة عن تغيرات في البيئة المحيطة أو عن دورات تشغيل داخلية مكثفة من الدائرة المتكاملة (IC) نفسها — فإن الركيزة تتمدد وتتقلص بمعدل أعلى بكثير من عبوة السيليكون الصلبة.
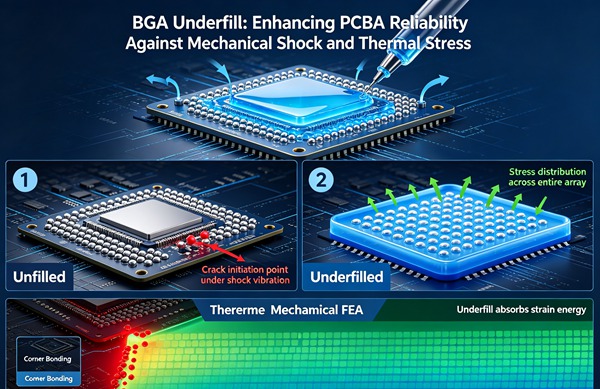
يؤدي هذا التباين الكبير في معامل التمدد الحراري (CTE) إلى توليد إجهاد قص هائل عبر وصلات اللحام التي تربط بين المادتين المتباينتين. مع تكرار الدورات الحرارية، تتراكم طاقة الإجهاد هذه، مما يؤدي إلى ظهور شقوق دقيقة عند نقاط تركيز الإجهاد. وعادةً ما توجد نقاط تركيز الإجهاد هذه بالقرب من واجهة التلامس بين اللوحة وسلوت أو داخل الطبقة الهشة للمركب الفلزي المشترك (IMC) التي تتشكل بين اللوحة النحاسية وسبائك اللحام. مع استمرار الدورات الحرارية بلا هوادة، تنتشر هذه الشقوق المجهرية عبر كتلة اللحام بالكامل، مما يؤدي في النهاية إلى انقطاع تام في الدائرة الكهربائية وفشل النظام. يعمل حشو BGA على التخفيف المباشر من هذه المشكلة من خلال امتلاكه معامل تمدد حراري (CTE) مصمم خصيصًا لسد الفجوة بين السيليكون و FR-4، مما يؤدي فعليًّا إلى تثبيت المجموعة معًا وقمع إجهاد القص الموضعي على نتوءات اللحام الفردية.
الصدمات الميكانيكية والإجهاد الناتج عن الاهتزازات
بالإضافة إلى الإجهاد الحراري، تتعرض الأجهزة الإلكترونية المحمولة الحديثة ومجموعات مكونات السيارات بشكل متكرر لصدمات ميكانيكية شديدة (مثل صدمات السقوط) واهتزازات مستمرة. أثناء حادثة السقوط الديناميكي، تتعرض لوحة الدوائر المطبوعة (PCB) للانثناء والتشوه السريعين. ويؤدي هذا الانحناء الديناميكي إلى إجهادات شد وضغط شديدة يمكنها بسهولة كسر وصلات اللحام الهشة في غضون أجزاء من الألف من الثانية. وينطبق هذا بشكل خاص على المجموعات الحديثة المصنوعة من سبائك SAC (القصدير والفضة والنحاس) الخالية من الرصاص، والتي تتميز بطبيعتها بأنها أكثر صلابة وصلابة وهشاشة من اللحام التقليدي المرن SnPb (القصدير والرصاص). يعمل مادة التعبئة السفلية (underfill) كممتص قوي للصدمات الميكانيكية ومقوي، حيث يوفر التخميد والصلابة اللذين يمنعان انثناء لوح الدوائر المطبوعة (PCB) من أن يترجم مباشرةً إلى قص في وصلات اللحام.
أنواع مواد الحشو تحت رقاقة BGA
لا يتم اختيار مادة التعبئة السفلية المناسبة بشكل عشوائي؛ بل يعتمد بشكل كبير على مسار عملية التصنيع المحدد، والبنية المعقدة للمكون، وبيئة التشغيل المقصودة. والتصنيفات الثلاثة الرئيسية لمواد التعبئة السفلية المستخدمة في التجميع السطحي (SMT) هي: المواد الشعرية، والمواد غير المتدفقة، والمواد المصبوبة.
الحشو تحت السطحي للشعيرات (CUF)
يُعد التعبئة تحتية بالشعيرات الدموية المنهجية الأكثر انتشارًا والأكثر متانة للتغليف بعد إعادة الانصهار في عمليات التصنيع عالية الموثوقية. يتم ضخ المادة — التي عادةً ما تكون عبارة عن راتنج إيبوكسي منخفض اللزوجة ومملوء بكثافة بالسيليكا — بدقة على طول حافة واحدة أو حافتين من حواف BGA بعد أن يتم لحام المكون بنجاح باللوحة واجتيازه الفحص الأولي. من خلال العمل الكابيلاري الطبيعي، يتم سحب الراتنج السائل بقوة أسفل المكون، ويتدفق بسلاسة بين كريات اللحام المكدسة بكثافة حتى يخرج من الجانب المقابل. وهذا يشكل طبقة تغليف متصلة وحافة هيكلية حاسمة حول محيط الحزمة بالكامل. تعتمد هذه العملية بشكل كبير على ديناميكيات التوتر السطحي والتسخين الدقيق للركيزة للحفاظ على لزوجة تدفق مثالية.
حشوة التعبئة دون تدفق (NUF)
يتم دمج مادة التعبئة السفلية غير المتدفقة (NUF) مباشرةً في عملية التجميع الأولية للتصنيع بالتركيب السطحي (SMT)، مما يلغي الحاجة إلى خطوة توزيع ثانوية مكلفة بعد عملية إعادة التدفق. وعادةً ما يتم توزيع مادة NUF على شكل قطرة عالية اللزوجة ومقاسة بدقة مباشرةً على مساحة قاعدة رقاقة BGA على لوحة الدائرة المطبوعة (PCB) العارية قبل عملية الالتقاط والوضع. ثم يتم دفع مكون BGA لأسفل داخل مادة التعبئة السفلية. وأثناء دورة فرن إعادة التدفق القياسية، يعمل NUF في الوقت نفسه كعامل تدفق نشط — حيث يقلل من الأكاسيد الموجودة على كريات اللحام ولوحات PCB لتسهيل الترابط المعدني السليم — وكمادة تغليف قوية تتصلب حرارياً وتتصلب مع تصلب اللحام. ورغم أن مادة NUF تُبسط عملية التصنيع بشكل كبير، إلا أنها غالبًا ما تفتقر إلى المحتوى العالي جدًّا من الحشو الموجود في مادة CUF، مما يجعلها أقل فعاليةً قليلاً في تحقيق أقصى قدر من تقليل معامل التمدد الحراري (CTE). اعرف المزيد عن الحد من التداخل: تقنيات توجيه متقدمة لتقليل التداخل الكهربائي المجاور (NEXT) والتداخل الكهربائي المتسلسل (FEXT) في لوحات الدوائر المطبوعة عالية السرعة.
الحشو السفلي المصبوب (MUF)
يُستخدم الحشو السفلي المصبوب بشكل أساسي في تغليف أشباه الموصلات المتطورة فائقة الكثافة، مثل «النظام في الحزمة» (SiP)، ووحدات التكامل غير المتجانسة، ومجموعات الذاكرة المتطورة. في عمليات MUF، يتم ضخ مركب صب صلب أو عالي اللزوجة في التجاويف المجهرية تحت حرارة وضغط شديدين، مما يؤدي إلى تغليف كل من القالب الداخلي ووصلات BGA في آن واحد. ويوفر ذلك أقصى قدر من الصلابة الهيكلية والحماية البيئية، ولكنه يقتصر عمومًا على مرحلة التصنيع على مستوى المكونات بدلاً من مرحلة تجميع PCBA على مستوى اللوحة.
الخصائص الرئيسية لمواد الحشو السفلي
يتطلب تحديد مادة التعبئة السفلية المناسبة دراسة متعمقة لخصائصها الريولوجية والحرارية الميكانيكية الفريدة. فاختيار تركيبة غير متوافقة لمادة التعبئة السفلية قد يؤدي في الواقع إلى حدوث فشل مبكر ناتج عن الإجهاد، بدلاً من منعه.
درجة حرارة الانتقال الزجاجي (Tg)
درجة حرارة الانتقال الزجاجي (Tg) هي العتبة الحرارية الحرجة التي تنتقل عندها مصفوفة البوليمر المستخدمة في الحشو السفلي من حالة زجاجية صلبة إلى حالة مطاطية أكثر ليونة ومرونة. عند درجات حرارة أقل من Tg، يتميز الحشو السفلي بمعامل تمدد حراري (CTE) منخفض ومعامل مرونة مرتفع للغاية، مما يؤدي إلى تثبيت BGA بشكل فعال. أما عند درجات حرارة أعلى من Tg، فيزداد معامل التمدد الحراري (CTE) للمادة بشكل كبير، وينخفض معامل المرونة الهيكلي لها. ولتحقيق أقصى قدر من الموثوقية، ينبغي أن تكون درجة حرارة الانتقال الزجاجي (Tg) لمادة التعبئة السفلية أعلى من درجة الحرارة القصوى للتشغيل المستمر للوحة الدوائر المطبوعة (PCBA)، مما يضمن بقاء المادة في حالتها الصلبة شديدة الحماية طوال دورة حياة المنتج بأكملها. اعرف المزيد عن تقنية M-SAP: تحقيق مسافة بين الخطوط والمسافات أقل من 25 ميكرون في إلكترونيات الجيل القادم.
معامل التمدد الحراري (CTE)
وكما سبق ذكره، فإن سد فجوة معامل التمدد الحراري (CTE) بشكل فعال أمر بالغ الأهمية. وستتميز التركيبة المثالية لمادة التعبئة السفلية بمعامل تمدد حراري (CTE) يطابق إلى حد كبير معامل تمدد الحامات نفسها (عادةً ما يتراوح بين 20 و25 جزء في المليون/درجة مئوية)؛ وذلك لمنع مادة التعبئة السفلية المتصلبة من ممارسة ضغط مستقل ومدمر على النتوءات الهشة. وتحقق الشركات المصنعة للمواد الكيميائية قيم معامل التمدد الحراري (CTE) المستهدفة بدقة من خلال مزج راتنج الإيبوكسي السائل الأساسي مع حشوات السيليكا الكروية المجهرية.
معامل يونغ
يحدد معامل يونغ صلابة وصلابة مادة التعبئة السفلية بعد أن تصلب تمامًا. توفر مادة التعبئة السفلية ذات المعامل العالي (الصلبة) حماية ممتازة ضد الإجهاد الحراري من خلال ربط المكون بشكل قوي ومباشر باللوحة. ومع ذلك، إذا كان المعامل مرتفعًا بشكل مفرط، فقد ينقل ضغطًا ميكانيكيًا زائدًا إلى الطبقات العازلة الحساسة ذات المعامل المنخفض (low-k) داخل رقاقة السيليكون نفسها، مما يؤدي إلى تشقق الرقاقة بشكل كارثي أو انفصال الطبقات. ويُعد تصميم المعامل الصحيح والمتوازن مشكلة تحسين معقدة تواجه علماء المواد.
اللزوجة ومحتوى الحشو
تحدد اللزوجة بالضبط مدى فعالية تدفق مادة التعبئة الشعرية تحت مكون ذي مسافة ضيقة بين النقاط ومسافة منخفضة عن السطح. ويُعد ارتفاع نسبة الحشو (التي غالبًا ما تصل إلى 60-70% من حيث الوزن) أمرًا ضروريًا للغاية لخفض معامل التمدد الحراري وزيادة معامل المرونة. ومع ذلك، فإن إضافة مادة مالئة صلبة تزيد بشكل كبير من لزوجة السائل وتعيق سرعة التدفق الشعري. تستخدم مواد التعبئة السفلية الحديثة المتطورة كريات السيليكا الأصغر من الميكرون ومعدِّلات ريولوجية كيميائية متخصصة لتحقيق كثافات عالية للمادة المالئة مع الحفاظ على خصائص تدفق مناسبة للمسافات بين النتوءات فائقة الدقة التي تصل إلى 100 ميكرون.
كيفية تطبيق مادة التعبئة تحت الرقاقة (BGA) بالشعيرات الشعرية (دليل تفصيلي)
اتبع هذه القواعد الهندسية. اعرف المزيد عن التصفيح التسلسلي: إتقان عملية التصنيع لألواح HDI بأي عدد من الطبقات.
- تحضير اللوح والتسخين المسبق
يجب تنظيف لوحة التجميع المطبوعة (PCBA) تنظيفًا شاملًا أو استخدام نظام فلوكس لا يحتاج إلى تنظيف ومتوافق تمامًا بشكل صريح، حيث إن بقايا الفلوكس التي لم تتفاعل يمكن أن تعيق التدفق الشعري بشدة وتقلل بشكل كبير من الالتصاق الكيميائي. ثم يتم نقل المجموعة بأكملها إلى صفيحة تسخين أو منطقة تسخين مدمجة في خط الإنتاج. يُعد التسخين المسبق للركيزة إلى درجة حرارة محددة بدقة (تتراوح عادةً بين 70 درجة مئوية و100 درجة مئوية) أمرًا ضروريًا لتقليل لزوجة راتنج الحشو السفلي بشكل مصطنع، مما يسمح له بالتدفق بسرعة وبشكل متساوٍ تحت الحزمة دون إحداث معالجة حرارية مبكرة.
- التوزيع الدقيق
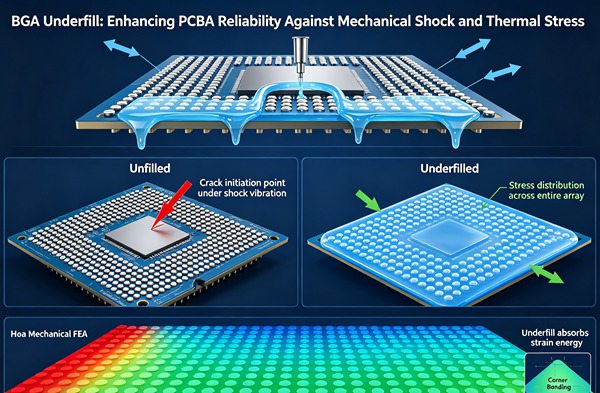
باستخدام أحدث معدات التوزيع الآلي للسوائل المزودة بمضخات لولبية متخصصة أو صمامات نفث عالية السرعة، يتم وضع حجم دقيق ومحسوب بدقة متناهية من مادة التعبئة السفلية على طول إحدى حواف (نمط L أو نمط I) لحزمة BGA. يجب وضع إبرة التوزيع بدقة متناهية على المحور Z لضمان ملامسة المادة لحافة المكون، مما يؤدي إلى بدء عملية السحب الشعري الحاسمة، دون الاصطدام المادي بالقالب أو تلويث المكونات الدقيقة المجاورة.
- وقت انتظار التدفق الشعري
وبمجرد ضخ السائل، يتم الحفاظ على المجموعة باستمرار عند درجة حرارة التسخين المسبق للسماح لعملية الشفط الشعرية الطبيعية بسحب السائل بسلاسة وبشكل كامل تحت مصفوفة العبوة. ويعتمد الوقت المطلوب بشكل كبير على أبعاد المكونات، وكثافة تباعد النتوءات، وارتفاع الفجوة على المحور Z، ولزوجة المادة المحددة. إن الاستعجال في هذه الخطوة الحاسمة سيؤدي حتمًا إلى وجود جيوب هوائية محبوسة (فراغات) تحت القالب، والتي يمكن أن تتوسع بقوة خلال الدورات الحرارية اللاحقة وتسبب بروز وصلات اللحام أو انفصال طبقات المكونات.
- فحص شرائح السمك
بعد اعتبار التدفق مكتملًا، يجب أن يظهر الحشو السفلي على الجوانب المقابلة للمكون، مكونًا حافة مستمرة ومقعرة تمامًا. توفر هذه الحافة دعماً هيكلياً حاسماً ضد الصدمات الميكانيكية الشديدة. يُستخدم الفحص البصري الآلي (AOI) أو الفحص البصري اليدوي عالي التكبير للتحقق من اكتمال الشريط وموحدته دون تسرب مفرط للمادة إلى الوسادات المحيطة.
- المعالجة الحرارية
ثم يتم نقل لوحة الدوائر المطبوعة (PCBA) التي لم يتم ملؤها بالكامل بعناية إلى فرن حراري دفعي أو فرن معالجة متسلسل. يخضع التجميع لملف حراري يتم التحكم فيه بصرامة (على سبيل المثال، 150 درجة مئوية لمدة 30 إلى 45 دقيقة) من أجل ربط سلاسل البوليمر المعقدة بشكل آمن وتصلب الإيبوكسي حتى يصل إلى حالته النهائية. يجب إيلاء اهتمام دقيق لمعدل ارتفاع درجة الحرارة لمنع التفريغ السريع لأي مواد متطايرة محبوسة، والتي قد تشكل فراغات مجهرية داخلية داخل المصفوفة المعالجة بالكامل.
تعد منهجية التطبيق الصحيحة أمرًا بالغ الأهمية تمامًا مثل اختيار المواد نفسها. فقد تؤدي معلمات المعالجة غير الملائمة بسهولة إلى ظهور فجوات خطيرة، وتغطية غير كاملة للمكونات، وعدم توافق مادة التلحيم، مما يلغي تمامًا الفوائد المرجوة من عملية التعبئة السفلية.
تحليل العيوب واختبار الموثوقية
بعد عملية التطبيق، يلزم إجراء ضمان جودة صارم للتحقق من صحة عملية الحشو السفلي. ويُعد وجود الفراغات أكثر العيوب شيوعًا. حيث تعمل الفراغات كمركّزات شديدة للإجهاد. وإذا حدث أن أحاطت إحدى الفراغات بنتوء لحام، فإن الوصلة غير المدعومة تصبح معرضة بشدة للتعب، كما أن تسرب الرطوبة داخل الفراغ قد يؤدي إلى التآكل.
ونظرًا لأن مادة التعبئة السفلية مخفية تحت الدائرة المتكاملة، فإن الفحص البصري يكون مستحيلًا. يعتمد المهندسون على تقنية الفحص المجهري الصوتي (C-SAM) لتصوير طبقة التعبئة السفلية بطريقة غير مدمرة. تستخدم تقنية C-SAM موجات فوق صوتية عالية التردد للكشف عن التغيرات في كثافة المواد، مما يكشف بوضوح عن أي جيوب هوائية محبوسة أو مناطق انفصال الطبقات. اعرف المزيد عن تعويض الانحراف: إدارة تأثير نسج الألياف (FWE) ومطابقة الطول في PCIe من الجيل السادس.
من أجل التحقق النهائي من جودة المنتج، تخضع المجموعات المُملوءة بالمواد المملئة لاختبارات موثوقية قاسية وفقًا لمعايير JEDEC. ويشمل ذلك اختبار الصدمة الحرارية (مثل التبديل السريع بين -40 درجة مئوية و+125 درجة مئوية) واختبار السقوط المُسرَّع للغاية لمحاكاة الصدمات التي تحدث في الواقع، مما يضمن تلبية المواد المملئة لمعايير العمر التشغيلي المطلوبة.
اعتبارات متقدمة: قابلية إعادة المعالجة والتوافق مع مادة الصهر
تاريخيًا، كان التطبيق الناجح لمادة التعبئة السفلية يعني أن رقاقة BGA تصبح ملتصقة باللوحة بشكل دائم ولا رجعة فيه، مما يجعل إعادة التصليح بعد التجميع أمرًا مستحيلًا من الناحية المادية. فإذا فشل أحد المكونات في الاختبار، كان لا بد من التخلص من لوحة PCBA بأكملها، وهي مكلفة للغاية. اليوم، نجحت الشركات المصنعة للمواد الكيميائية في تطوير مواد حشو سفلية متطورة قابلة لإعادة التصنيع حرارياً. تم تصميم هذه المواد هندسياً بدقة لتتحلل عمداً وتفقد قوتها اللاصقة عند تعرضها لدرجات حرارة أعلى بكثير من مستويات إعادة التدفق العادية في عملية التركيب السطحي (SMT) (على سبيل المثال، 220 درجة مئوية – 260 درجة مئوية). خلال دورة إعادة العمل، يتم تطبيق حرارة موضعية وخاضعة لرقابة صارمة، مما يسمح برفع المكون المعيب برفق وكشط بقايا مادة التعبئة المتحللة ميكانيكيًا أو إذابتها كيميائيًا من لوحات النحاس في لوحة الدوائر المطبوعة (PCB).
هناك اعتبار آخر بالغ الأهمية وهو توافق مادة التلحيم. عند استخدام عملية التثبيت السطحي (SMT) القياسية التي لا تتطلب التنظيف، تبقى بقايا غير ضارة من مادة التلحيم حول وصلات اللحام فور انتهاء عملية إعادة التدفق. ومع ذلك، إذا كانت التركيبة الكيميائية المحددة لمادة التعبئة السفلية غير متوافقة مع التركيب الكيميائي لبقايا مادة التلحيم تلك، فقد يؤدي ذلك إلى ضعف الالتصاق عند الأسطح البينية المجهرية، أو حدوث انفصال موضعي بمرور الوقت، أو حتى مشاكل خطيرة تتعلق بالهجرة الكهربائية (نمو التشعبات). يلزم إجراء اختبارات موثوقية تجريبية مكثفة وتقييم التوافق لضمان أن مادة التعبئة السفلية تغلف بقايا مادة التلحيم بشكل نظيف دون أي تفاعلات كيميائية سلبية على المدى الطويل.
الأسئلة الشائعة (FAQ)
يتم تطبيق مادة التعبئة السفلية الشعرية ديناميكيًّا بعد اكتمال عملية إعادة تدفق اللحام في التجميع السطحي (SMT)؛ وهي تعتمد بشكل كبير على الحرارة الخارجية والتأثير الشعري الطبيعي للتدفق بسلاسة أسفل المكون الملحوم بالكامل. يتم توزيع مادة التعبئة السفلية غير المتدفقة مباشرةً على اللوحة العارية قبل وضع المكونات، حيث تعمل كمواد تسييل نشطة للمساعدة في عملية اللحام وكمادة تغليف هيكلية تتصلب في الوقت نفسه أثناء عملية إعادة تدفق اللحام القياسية. توفر مواد التعبئة السفلية الكابيلارية عمومًا حماية حرارية ميكانيكية فائقة وطويلة الأمد نظرًا لمحتواها الأعلى بكثير من حشو السيليكا.
نعم، ولكن فقط إذا تم استخدام «حشوة سفلية قابلة لإعادة العمل» مصممة خصيصًا لهذا الغرض بشكل متعمد أثناء التجميع الأصلي. فقد صُممت هذه المواد الإيبوكسية عالية التقنية بحيث تتحلل ماديًا وتنفصل عند درجات حرارة عالية جدًّا، مما يسمح بإزالة المكون بعناية وتجهيز الموقع لتركيب دارة متكاملة جديدة. أما مواد التعبئة السفلية القياسية غير القابلة لإعادة التصليح، ذات الروابط المتشابكة العالية، فإنها تجعل رقاقة BGA ثابتة بشكل دائم فعليًّا؛ حيث إن محاولة إعادة التصليح ستؤدي بشكل شبه مؤكد إلى تمزيق اللمسات النحاسية الحساسة مباشرةً من ركيزة لوحة الدوائر المطبوعة (PCB).
تقوم الشركة المصنعة بإضافة مادة حشو (عادةً ما تكون كريات السيليكا المجهرية) بهدف خفض معامل التمدد الحراري (CTE) بشكل كبير وزيادة معامل يونغ لمادة الحشو التحتي بشكل جوهري، مما يجعلها أكثر فعالية في حماية وصلات التجميع السطحي (SMT) من الدورات الحرارية الشديدة. ومع ذلك، فإن المحتوى العالي من الحشو يزيد بطبيعته من اللزوجة الأساسية للراتنج غير المُعالج، مما قد يعيق بشدة التدفق الشعري ويجعل استخدامه صعبًا للغاية على المكونات ذات المسافات الضيقة بينها والمسافات المنخفضة بينها وبين السطح.
يمكن أن تنتج الفجوات (فقاعات الهواء المحبوسة داخل الإيبوكسي المتصلب) عن أنماط صب غير صحيحة (تؤدي إلى حبس الهواء قبل أن يتمكن من الهروب)، أو التسخين المسبق غير الكافي للركيزة، أو انبعاث غازات من مادة التلحيم أثناء دورة التصلب، أو تصلب المادة بسرعة مفرطة. تُعد الفراغات خطيرة للغاية لأنها تعمل كنقاط تركيز للإجهاد. فإذا كان الفراغ مجاورًا لنتوء اللحام، فإن الهواء المتوسع خلال الدورة الحرارية يمكن أن يمارس ضغطًا فيزيائيًا شديدًا على الوصلة، مما يؤدي إلى كسر ميكانيكي مبكر أو انبثاق قسري للمادة الملحومة إلى داخل الفراغ.
لا. عادةً ما يُستخدم الحشو السفلي بشكل خاص في حزم BGA ذات المسافات الدقيقة بين الأطراف، وحزم رقائق مستوى الرقاقة (WLCSP) الحساسة، والمكونات ذات الكتلة الكبيرة جدًّا، أو المجموعات التي تعمل في بيئات قاسية للغاية تتسم بدورات حرارية كبيرة أو اهتزازات مستمرة. وغالبًا ما لا تتطلب رقائق BGA ذات المسافات القياسية، في بيئات الاستهلاك المعتدلة والخاضعة للرقابة، استخدام مادة التعبئة السفلية، حيث تتمتع وصلات اللحام نفسها بمرونة كافية للتعامل بنجاح مع الضغوط الحرارية والميكانيكية الطفيفة اليومية.