Ii. Содержание
Введение в заполнение пространства под корпусом BGA и надежность печатных плат с монтажом компонентов (PCBA)
По мере того как сборки печатных плат (PCBA) продолжают миниатюризироваться и оснащаться системами межсоединений высокой плотности (HDI), использование компонентов в корпусах типа «Ball Grid Array» (BGA), корпусов типа «чип-скейл» (CSP) и корпусов типа «чип-скейл на уровне пластины» (WLCSP) стало повсеместным явлением во всей отрасли производства электроники. Хотя эти технологии корпусирования обеспечивают превосходные электрические характеристики, более короткие пути прохождения сигнала и плотно упакованные конфигурации входов/выходов, они создают значительные и сложные механические проблемы. Основная структурная уязвимость заключается в целостности паяных соединений SMT, которые соединяют жёсткий кремниевый корпус с относительно гибкой подложкой печатной платы из FR-4 или полиимида. Для радикального устранения этих уязвимостей инженеры-конструкторы и специалисты по производству используют подливку для BGA — специальный, высокотехнологичный эпоксидный герметик, предназначенный для полного заполнения межпространства между кристаллом компонента и подложкой печатной платы, что обеспечивает полную герметизацию паяльных шариков.
Основная функция заполнителя для BGA заключается в отводе конструктивных и механических нагрузок от хрупких паяных соединений и их равномерном распределении по всей площади монтажной поверхности компонента. В высоконадежных и критически важных приложениях, таких как автомобильные блоки управления, авиационная электроника, телекоммуникационная инфраструктура и усиленная промышленная электроника, незащищенные паяные соединения крайне подвержены усталости, микротрещинам и окончательному разрушению, вызванным экстремальными термоциклами, механическими ударами при падении и непрерывной гармонической вибрацией. Благодаря жесткой фиксации BGA к подложке заливка значительно повышает выживаемость печатной платы в условиях экстремальных эксплуатационных нагрузок, обеспечивая долговечность и надежность конечного продукта.
Физика разрушения паяных соединений в корпусах высокой плотности
Чтобы в полной мере оценить необходимость и технические аспекты заполнения пространства под корпусом BGA, необходимо глубоко понимать механизмы разрушения, присущие паяным соединениям в технологии поверхностного монтажа (SMT), особенно тем, в которых участвуют отдельные слои материала с различающимися термомеханическими свойствами.
Несоответствие коэффициентов теплового расширения (CTE)
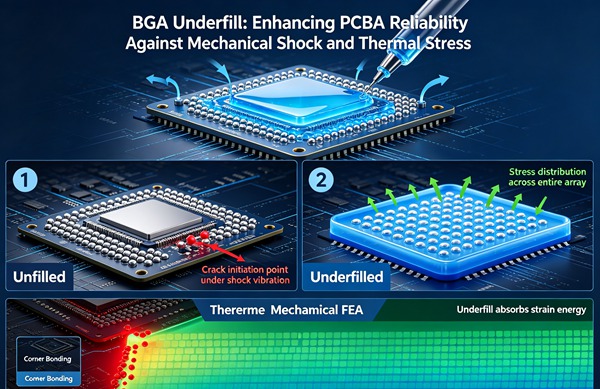
Наиболее распространенной и неизбежной угрозой для надежности BGA являются термоциклы. Типичный голый кремниевый кристалл имеет коэффициент теплового расширения (CTE) примерно 2,6 ppm/°C. В свою очередь, стандартная подложка печатной платы из FR-4 имеет КТР в диапазоне от 14 до 18 ppm/°C в плоскости X-Y. Когда печатная плата с монтажом компонентов (PCBA) подвергается значительным колебаниям температуры — будь то из-за изменений окружающей среды или интенсивных внутренних циклов включения и выключения питания самого интегрального микросхемы — подложка расширяется и сжимается со значительно большей скоростью, чем жесткий кремниевый корпус.
Это значительное несоответствие коэффициентов теплового расширения (CTE) вызывает огромные сдвиговые напряжения в паяных соединениях, соединяющих два разнородных материала. В ходе повторяющихся термоциклов эта энергия деформации накапливается, вызывая появление микротрещин в точках концентрации напряжений. Эти зоны повышенного напряжения обычно расположены вблизи границы раздела «контактная площадка — припой» или внутри слоя хрупкого интерметаллического соединения (IMC), образующегося между медной контактной площадкой и припойным сплавом. По мере того как термоциклирование неуклонно продолжается, эти микроскопические трещины распространяются через весь объем припоя, что в конечном итоге приводит к полному разрыву электрической цепи и отказу системы. Заливка под BGA напрямую смягчает эту проблему благодаря коэффициенту теплового расширения (CTE), рассчитанному так, чтобы устранить разницу между кремнием и FR-4, эффективно фиксируя сборку и подавляя локальную сдвиговую деформацию на отдельных паяных выводах.
Механические удары и вибрационная усталость
Помимо термических нагрузок, современные портативные электронные устройства и автомобильные узлы неоднократно подвергаются сильным механическим ударам (например, при падении) и постоянным вибрациям. Во время динамического падения печатная плата подвергается резкому изгибу и деформации. Такой динамический изгиб создает сильные растягивающие и сжимающие напряжения, которые могут легко привести к разрушению хрупких паяных соединений за миллисекунды. Это особенно актуально для современных сборок, изготовленных с использованием бессвинцовых сплавов SAC (олово-серебро-медь), которые по своей природе более жесткие, твердые и хрупкие, чем традиционный, податливый припой SnPb (олово-свинец). Подливка действует как мощный механический амортизатор и упрочняющий элемент, обеспечивая демпфирование и жесткость, которые предотвращают прямое преобразование изгиба печатной платы в сдвиг паяных соединений.
Типы материалов для заполнения пространства под корпусом BGA
Выбор подходящего материала для заполнения зазоров не является произвольным; он в значительной степени зависит от конкретной технологической схемы производства, сложной архитектуры компонента и предполагаемых условий эксплуатации. Существуют три основные классификации материалов для заполнения зазоров, используемых в технологии поверхностного монтажа (SMT): капиллярные, нетекучие и формованные.
Заполнение капиллярных пространств (CUF)
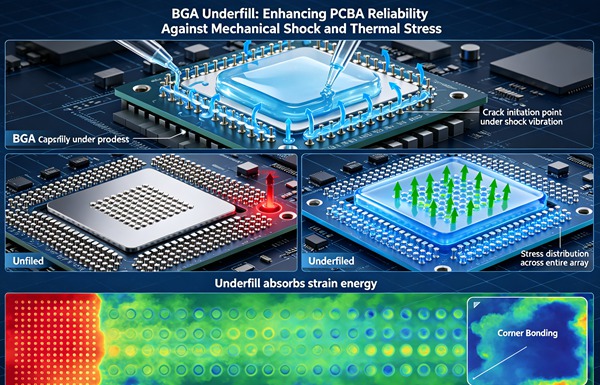
Капиллярное заполнение представляет собой наиболее широко применяемый и надёжный метод герметизации после рефлоу-пайки в производстве высоконадёжной продукции. Материал — как правило, эпоксидная смола с низкой вязкостью и высоким содержанием диоксида кремния — точно дозируется вдоль одного или двух краев BGA после того, как компонент был успешно припаян к плате и прошел первоначальный контроль. Благодаря естественному капиллярному эффекту жидкая смола интенсивно втягивается под компонент, плавно проникая между плотно упакованными свинцовыми шариками, пока не выходит с противоположной стороны. При этом образуется сплошной герметизирующий слой и важный структурный уголок по всему периметру корпуса. Данный процесс в значительной степени зависит от динамики поверхностного натяжения и точного нагрева подложки для поддержания оптимальной вязкости потока.
Заливка без потока (NUF)
Подливка типа «No-Flow Underfill» (NUF) интегрируется непосредственно в основной процесс сборки SMT, что исключает необходимость в дорогостоящем вторичном этапе дозирования после рефлоу-паяки. Обычно NUF дозируется в виде капли с высокой вязкостью и точно отмерённого объёма непосредственно на площадку для BGA на голой печатной плате перед операцией установки компонентов. Затем компонент BGA опускается в подливку. Во время стандартного цикла работы печи для рефлоу NUF одновременно действует как активный флюсообразующий агент — уменьшая количество оксидов на сферах припоя и контактных площадках печатной платы для облегчения надлежащего металлургического соединения — и как прочный герметик, который термоотвердевает и затвердевает по мере затвердевания припоя. Хотя NUF значительно оптимизирует производственный процесс, в нём зачастую отсутствует чрезвычайно высокое содержание наполнителя, характерное для CUF, что делает его несколько менее эффективным с точки зрения максимального снижения коэффициента теплового расширения (CTE). Узнайте больше о Снижение перекрестных помех: передовые методы трассировки для минимизации NEXT и FEXT в высокоскоростных печатных платах.
Формованная заливка (MUF)
Формованная заливка применяется преимущественно в современных сверхплотных полупроводниковых корпусах, таких как «система в корпусе» (SiP), модули гетерогенной интеграции и современные стеки памяти. В процессах MUF твердый или высоковязкий формовочный состав под действием экстремальной температуры и давления впрыскивается в микроскопические полости, одновременно герметизируя как внутренний кристалл, так и межсоединения BGA. Это обеспечивает максимальную структурную жесткость и защиту от воздействия окружающей среды, однако, как правило, применяется только на этапе производства на уровне компонентов, а не на этапе сборки печатных плат (PCBA) на уровне платы.
Основные свойства материала для подливки
Чтобы правильно подобрать подливку, необходимо тщательно изучить её уникальные реологические и термомеханические свойства. Выбор несовместимого состава подливки может на самом деле привести к преждевременному разрушению под воздействием напряжений, а не предотвратить его.
Температура стеклования (Tg)
Температура стеклования (Tg) — это критический температурный порог, при котором полимерная матрица подливки переходит из жесткого стеклообразного состояния в более мягкое, податливое, резинообразное состояние. При температуре ниже Tg подливка обладает низким коэффициентом теплового расширения (CTE) и исключительно высоким модулем упругости, что обеспечивает эффективную фиксацию BGA. Выше Tg коэффициент теплового расширения материала резко возрастает, а его модуль упругости снижается. Для обеспечения максимальной надёжности температура стеклования подливки в идеале должна быть выше максимальной температуры непрерывной работы печатной платы с монтажом компонентов (PCBA), что гарантирует сохранение материала в жёстком, обеспечивающем высокую степень защиты состоянии на протяжении всего жизненного цикла изделия. Узнайте больше о Технология M-SAP: достижение размера линии/промежутка менее 25 микрон для электроники следующего поколения.
Коэффициент теплового расширения (CTE)
Как уже упоминалось ранее, чрезвычайно важно эффективно устранить разницу в КТЭ. Идеальный состав подливки должен иметь КТЭ, максимально приближенный к показателям самих паяных соединений (обычно около 20–25 ppm/°C), чтобы предотвратить оказание отвердевшей подливкой самостоятельного разрушительного напряжения на хрупкие выводы. Производители химической продукции достигают этих точных целевых значений КТЭ путем смешивания базовой жидкой эпоксидной смолы с микроскопическими сферическими наполнителями из диоксида кремния.
Модуль Юнга
Модуль Юнга определяет жесткость и прочность полностью отвержденного подливного материала. Подливной материал с высоким модулем (жесткий) обеспечивает отличную защиту от термической усталости за счет прочного соединения компонента непосредственно с печатной платой. Однако если модуль упругости чрезмерно высок, он может передавать слишком большую механическую нагрузку на хрупкие диэлектрические слои с низким коэффициентом диэлектрической проницаемости (low-k) внутри самого кремниевого кристалла, что приводит к катастрофическому растрескиванию кристалла или отслоению слоев. Разработка правильного, сбалансированного модуля упругости представляет собой сложную задачу оптимизации для ученых-материаловедов.
Вязкость и содержание наполнителя
Вязкость определяет, насколько эффективно капиллярный подливной состав будет растекаться под компонентами с плотным шагом и малым зазором. Высокая доля наполнителя (часто достигающая 60–70% по массе) абсолютно необходима для снижения коэффициента теплового расширения (CTE) и повышения модуля упругости. Однако добавление жёсткого наполнителя значительно повышает вязкость жидкости и снижает скорость капиллярного течения. В современных усовершенствованных подливках используются субмикронные сферические частицы диоксида кремния и специальные химические модификаторы реологических свойств, что позволяет достичь высокой плотности наполнителя при сохранении характеристик текучести, подходящих для ультрамелких шагов выводов размером всего 100 микрон.
Как нанести заполнитель для капиллярных соединений BGA (пошаговое руководство)
Соблюдайте следующие технические правила. Узнайте больше о Последовательное ламинирование: освоение технологического процесса изготовления печатных плат HDI с произвольным расположением слоев.
- Подготовка доски и предварительный нагрев
Печатная плата в сборе должна быть тщательно очищена либо необходимо обязательно использовать строго совместимую систему флюсов, не требующих промывки, поскольку остатки непрореагировавшего флюса могут серьезно затруднить капиллярное течение и резко снизить химическую адгезию. Затем вся сборка перемещается на нагретую опорную пластину или в линейную зону нагрева. Предварительный нагрев подложки до строго заданной температуры (обычно от 70 °C до 100 °C) необходим для искусственного снижения вязкости заполняющей смолы, что позволяет ей быстро и равномерно растекаться под корпусом, не вызывая преждевременного термореактивного отверждения.
- Точное дозирование
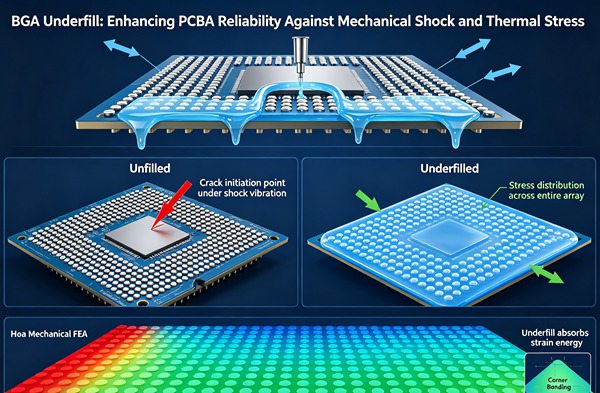
С помощью современного автоматизированного оборудования для дозирования жидкостей, оснащенного специализированными шнековыми насосами или высокоскоростными струйными клапанами, вдоль одного края (в форме буквы L или I) BGA наносится точно рассчитанный микрообъем подливки. Игла дозатора должна быть тщательно позиционирована по оси Z, чтобы обеспечить контакт материала с краем компонента, инициируя важнейшее капиллярное всасывание, без физического столкновения с кристаллом или загрязнения соседних микрокомпонентов.
- Время ожидания капиллярного потока
После нанесения жидкости сборка постоянно поддерживается на температуре предварительного нагрева, чтобы естественное капиллярное действие плавно втянуло жидкость полностью под матрицу корпуса. Необходимое для этого время в значительной степени зависит от размеров компонентов, плотности расположения выводов, высоты зазора по оси Z и вязкости конкретного материала. Спешка на этом критически важном этапе неизбежно приведёт к образованию пузырьков воздуха (пустот) под матрицей, которые могут резко расширяться во время последующих термических циклов и вызывать выдавливание паяных соединений или отслоение компонентов.
- Контроль филе
После того как процесс наполнения будет признан завершенным, подливка должна выйти на противоположные стороны компонента, образуя непрерывный, идеально вогнутый скруг. Этот скруг обеспечивает критически важную структурную опору, защищающую от механических ударов, вызывающих сдвиг. Для проверки наличия цельного, однородного филета без избыточного вытекания материала на окружающие контактные площадки используется автоматический оптический контроль (AOI) или ручной визуальный осмотр с высоким увеличением.
- Термическая отвердка
Затем печатную плату с полным недозаполнением аккуратно перемещают в конвейерную конвекционную печь или в линейную печь для отверждения. Узел подвергается строго контролируемому тепловому воздействию (например, при 150 °C в течение 30–45 минут) для надежного сшивания сложных полимерных цепей и отверждения эпоксидной смолы до конечного состояния. Необходимо уделять пристальное внимание скорости повышения температуры, чтобы предотвратить быстрое выделение любых захваченных летучих веществ, которые могут образовать внутренние микроскопические пустоты в полностью отвержденной матрице.
Правильная методика нанесения имеет не меньшее значение, чем сам выбор материала. Неправильные параметры обработки могут легко привести к образованию значительных пустот, неполному покрытию компонентов и несовместимости с флюсом, что полностью нивелирует предполагаемые преимущества подливки.
Анализ дефектов и испытания на надежность
После нанесения паяльной пасты требуется тщательный контроль качества для проверки правильности выполнения процесса подзаполнения. Наиболее распространённым дефектом является образование пустот. Пустоты выступают в качестве сильных концентраторов напряжений. Если пустота оказывается вокруг паяного вывода, то не подкреплённое соединение становится крайне уязвимым к усталостному разрушению, а попадание влаги в пустоту может привести к коррозии.
Поскольку подливка скрыта под интегральной схемой, визуальный осмотр невозможен. Инженеры используют сканирующую акустическую микроскопию (C-SAM) для неразрушающего визуализирования слоя подливки. Метод C-SAM использует высокочастотные ультразвуковые волны для обнаружения изменений плотности материала, что позволяет четко выявить любые застрявшие воздушные пузыри или участки отслоения. Узнайте больше о Компенсация перекоса: устранение эффекта переплетения волокон (FWE) и согласование длины для PCIe Gen 6.
В рамках окончательной проверки качества готовой продукции сборки с подливкой подвергаются жестким испытаниям на надежность в соответствии со стандартами JEDEC. Эти испытания включают термоциклические испытания (например, быстрые циклы перехода от -40 °C до +125 °C) и испытания на падение с высокой степенью ускорения, имитирующие реальные удары, что позволяет убедиться в соответствии подливки требуемым критериям срока службы.
Дополнительные аспекты: возможность повторной пайки и совместимость с флюсом
Исторически сложилось так, что успешное нанесение подливки означало постоянное и необратимое приклеивание BGA к плате, что делало послесборочную доработку физически невозможной. Если компонент не проходил тестирование, всю чрезвычайно дорогостоящую печатную плату с монтажом компонентов (PCBA) приходилось сдавать в утиль. Сегодня производители химических веществ успешно разработали передовые термически перерабатываемые подливные материалы. Эти материалы специально разработаны таким образом, чтобы намеренно разрушаться и терять свою адгезионную прочность при воздействии температур, значительно превышающих стандартные профили рефлоу-пайки SMT (например, 220–260 °C). Во время цикла доработки к дефектному компоненту локально подаётся тщательно контролируемое тепло, что позволяет аккуратно отъединить его, а остатки разложившегося подливного материала — механически соскоблить или химически растворить с медных контактных площадок печатной платы.
Еще одним абсолютно важным фактором является совместимость флюсов. При использовании стандартной технологии SMT без промывки сразу после рефлоу вокруг паяных соединений остаются безвредные остатки флюса. Однако если химический состав конкретного подливного материала несовместим с химическим составом этих остатков флюса, это может привести к плохой адгезии на микроскопических границах раздела фаз, локальному отслоению со временем или даже к серьезным проблемам электромиграции (росту дендритов). Для обеспечения того, чтобы подливка надежно герметизировала остатки флюса без каких-либо неблагоприятных долгосрочных химических взаимодействий, требуются обширные эмпирические испытания на надежность и проверка совместимости.
Часто задаваемые вопросы (FAQ)
Капиллярный подлив наносится динамически после завершения процесса рефлоу-пайки при поверхностном монтаже (SMT); он в значительной степени опирается на внешнее тепло и естественное капиллярное действие, позволяя плавно проникать под полностью припаянный компонент. Нетекучая подливка наносится непосредственно на голую плату перед установкой компонентов, выполняя роль как активного флюса, облегчающего пайку, так и структурного герметика, который отвердевает одновременно с ходом стандартного процесса рефлоу-пайки. Капиллярные подливки, как правило, обеспечивают превосходную долгосрочную термомеханическую защиту благодаря значительно более высокому содержанию кремнеземного наполнителя.
Да, но только в том случае, если при первоначальной сборке специально использовался «подходный заполнитель, пригодный для переработки». Эти высокотехнологичные эпоксидные составы разработаны таким образом, что при чрезвычайно высоких температурах они физически разрушаются и высвобождаются, что позволяет аккуратно извлечь компонент и подготовить место для установки новой интегральной схемы. Стандартные, сильно сшитые подливки, не поддающиеся переработке, фактически делают BGA полностью несъемным; попытка переработки почти наверняка приведет к отрыву хрупких медных контактных площадок прямо от подложки печатной платы.
Производитель добавляет наполнитель (как правило, микроскопические шарики диоксида кремния) для значительного снижения коэффициента теплового расширения (CTE) и резкого повышения модуля Юнга подливки, что принципиально улучшает её способность защищать соединения SMT от интенсивных термоциклов. Однако высокое содержание наполнителя по своей природе увеличивает базовую вязкость неотвердевшей смолы, что может серьезно затруднить капиллярное течение и значительно усложнить применение материала на компонентах с малым шагом и малым зазором.
Появление пустот (заключенных пузырьков воздуха в отвержденной эпоксидной смоле) может быть вызвано неправильной схемой нанесения (заключение воздуха до того, как он успеет выйти), недостаточным предварительным нагревом подложки, выделением газов из флюса во время цикла отверждения или слишком быстрым отверждением материала. Пустоты чрезвычайно опасны, поскольку служат очагами концентрации напряжений. Если пустота расположена рядом с паяным выступом, расширяющийся воздух во время термического цикла может оказывать сильное физическое давление на соединение, что приводит к преждевременному механическому разрушению или выдавливанию припоя в пустоту.
Нет. Подзаливка, как правило, применяется исключительно для BGA с мелким шагом, хрупких корпусов типа WLCSP (Wafer-Level Chip Scale Packages), компонентов с большой массой или сборок, работающих в исключительно суровых условиях с значительными термоциклами или постоянной вибрацией. BGA со стандартным шагом в благоприятных, контролируемых условиях бытового использования часто не требуют подливки, поскольку сами паяные соединения обладают достаточной собственной гибкостью, чтобы успешно выдерживать незначительные повседневные термомеханические нагрузки.