Sisällysluettelo
Johdanto BGA-täyteaineisiin ja PCBA-kokoonpanojen luotettavuuteen
Kun piirilevykokoonpanot (PCBA) pienenevät jatkuvasti ja niissä käytetään yhä tiheämpiä liitäntöjä (HDI), Ball Grid Array (BGA), Chip Scale Package (CSP) - ja Wafer-Level Chip Scale Package (WLCSP) -komponenttien käyttö on yleistynyt laajalti elektroniikkateollisuudessa. Vaikka nämä pakkaustekniikat tarjoavat erinomaisen sähköisen suorituskyvyn, lyhyemmät signaalireitit ja tiheästi pakatut I/O-kokoonpanot, ne asettavat merkittäviä ja monimutkaisia mekaanisia haasteita. Rakenteellinen haavoittuvuus liittyy olennaisesti SMT-juotosliitosten kestävyyteen, jotka yhdistävät jäykän piipakkauksen suhteellisen joustavaan FR-4- tai polyimidipohjaiseen piirilevyyn. Näiden haavoittuvuuksien tehokkaaksi lieventämiseksi laitteistoinsinöörit ja valmistuksen asiantuntijat käyttävät BGA-alitäyttöä – erikoistunutta, korkean teknologian epoksikapselointiainetta, joka on suunniteltu täyttämään kokonaan komponenttisirun ja piirilevyn substraatin välinen tila sekä kapseloimaan juotoskuulat täysin.
BGA-täyteaineen ensisijaisena tehtävänä on siirtää rakenteellinen ja mekaaninen kuormitus pois herkistä juotosliitoksista ja jakaa se tasaisesti komponenttialustan koko pinta-alalle. Erittäin luotettavissa ja kriittisissä sovelluksissa, kuten autoteollisuuden ohjausmoduuleissa, ilmailu- ja avaruusteollisuuden avioniikassa, tietoliikenneinfrastruktuurissa ja kestävässä teollisuuselektroniikassa, suojaamattomat juotosliitokset ovat erittäin alttiita väsymiselle, mikromurtumille ja lopulliselle vikaantumiselle, joita aiheuttavat äärimmäiset lämpösyklit, mekaaniset iskut ja jatkuvat harmoniset tärinät. Kiinnittämällä BGA:n käytännössä jäykästi alusta-alustaan täyteaine parantaa merkittävästi PCBA:n kestävyyttä äärimmäisissä käyttöolosuhteissa ja varmistaa lopputuotteen pitkäikäisyyden ja luotettavuuden.
Tiheästi pakattujen komponenttien juotosliitosten vikaantumisen fysiikka
Jotta BGA-alitäytön tarpeellisuutta ja sen taustalla olevaa tekniikkaa voitaisiin täysin ymmärtää, on syytä perehtyä perusteellisesti pintaliitostekniikan (SMT) juotosliitoksille ominaisiin vikaantumismekanismeihin, erityisesti silloin, kun liitoksissa on erillisiä materiaalikerroksia, joiden lämpömekaaniset ominaisuudet eroavat toisistaan.
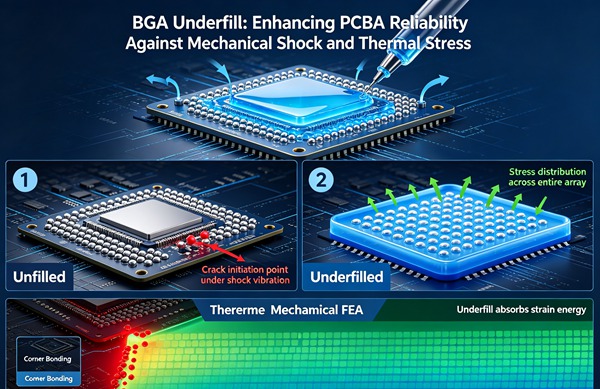
Lämpölaajenemiskertoimen (CTE) ero
BGA:n luotettavuuden suurin ja väistämättömin uhka on lämpösyklitys. Tyypillisen paljaan piisirun lämpölaajenemiskerroin (CTE) on noin 2,6 ppm/°C. Sitä vastoin tavanomaisen FR-4-piirilevyn substraatin lämpölaajenemiskerroin (CTE) on X-Y-tasossa 14–18 ppm/°C. Kun PCBA joutuu alttiiksi huomattaville lämpötilan vaihteluille – johtuipa ne sitten ympäristön muutoksista tai IC-piirin itsensä aiheuttamasta voimakkaasta sisäisestä virran kytkemisestä ja katkaisemisesta – alusta laajenee ja supistuu huomattavasti nopeammin kuin jäykkä piipakkaus.
Tämä merkittävä lämpölaajenemiskertoimien ero aiheuttaa valtavaa leikkausjännitystä kahden erilaisen materiaalin välisissä juotosliitoksissa. Toistuvien lämpösyklien aikana tämä jännitysenergia kertyy ja aiheuttaa mikrohalkeamia jännityskeskittymäkohdissa. Nämä jännityskeskittymät sijaitsevat tyypillisesti padin ja juotteen rajapinnan lähellä tai hauraassa intermetallisen yhdisteen (IMC) kerroksessa, joka muodostuu kuparipadin ja juotosseoksen väliin. Kun lämpösyklit jatkuvat väsymättä, nämä mikroskooppiset halkeamat leviävät kokonaan juotteen läpi, mikä lopulta johtaa täydelliseen sähköiseen avoimeen piiriin ja järjestelmän vikaantumiseen. BGA-täyteaine lieventää tätä suoraan, sillä sen lämpölaajenemiskerroin (CTE) on suunniteltu silikonin ja FR-4:n välisen eron ylittämiseksi, mikä lukitsee kokoonpanon tehokkaasti yhteen ja vaimentaa yksittäisiin juotoskohoumiin kohdistuvaa paikallista leikkausjännitystä.
Mekaaninen isku ja tärinän aiheuttama väsymys
Lämpöjännitysten lisäksi nykyaikaiset kannettavat elektroniikkalaitteet ja autoteollisuuden kokoonpanot joutuvat toistuvasti alttiiksi voimakkaille mekaanisille iskuille (esim. pudotuksista johtuville iskuille) ja jatkuville tärinöille. Dynaamisen pudotustilanteen aikana piirilevy taipuu ja vääntyy nopeasti. Tämä dynaaminen taivutus aiheuttaa voimakkaita veto- ja puristusjännityksiä, jotka voivat helposti murttaa hauraat juotosliitokset millisekunneissa. Tämä pätee erityisesti nykyaikaisiin kokoonpanoihin, joissa on käytetty lyijyttömiä SAC-seoksia (tina-hopea-kupari), jotka ovat luonnostaan jäykempiä, kovempia ja hauraampia kuin perinteinen, joustava SnPb-juote (tina-lyijy). Underfill toimii tehokkaana mekaanisena iskunvaimentimena ja jäykistäjänä, tarjoten vaimennusta ja jäykkyyttä, jotka estävät piirilevyn taipumista siirtymästä suoraan juotosliitoksen leikkautumiseen.
BGA-täyteaineiden tyypit
Sopivan täyteaineen valinta ei ole mielivaltaista, vaan se riippuu suuresti kyseisestä valmistusprosessista, komponentin monimutkaisesta rakenteesta sekä suunnitellusta käyttöympäristöstä. SMT-tekniikassa käytettävät täyteaineet jaetaan kolmeen pääluokkaan: kapillaariset, virtaamattomat ja valetut.
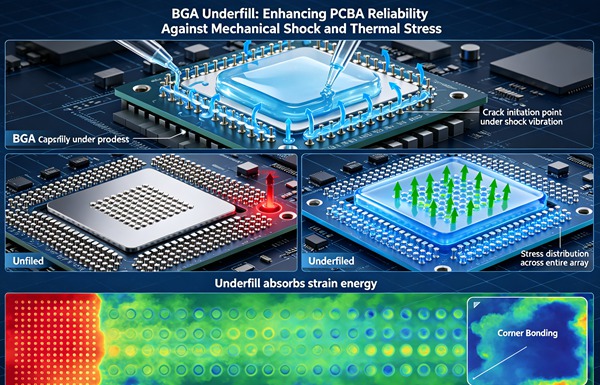
Kapillaarinen täyttö (CUF)
Kapillaarinen täyttö on luotettavuusvaatimusten mukaisessa tuotannossa yleisimmin käytetty ja luotettavin menetelmä reflow-prosessin jälkeiseen kapselointiin. Materiaali – tyypillisesti runsaasti piidioksidilla täytetty, matalaviskositeettinen epoksihartsi – annostellaan tarkasti BGA-piiripaketin yhden tai kahden reunan varrelle sen jälkeen, kun komponentti on onnistuneesti juotettu piirilevyyn ja läpäissyt alkutarkastuksen. Luonnollisen kapillaarivoiman ansiosta nestemäinen hartsi imeytyy voimakkaasti komponentin alle ja virtaa saumattomasti tiheästi pakattujen juotoskuulien välissä, kunnes se tulee esiin vastakkaiselta puolelta. Tämä muodostaa yhtenäisen kapselointikerroksen ja tärkeän rakenteellisen sauman koko pakkauksen kehän ympäri. Tämä prosessi nojaa vahvasti pintajännityksen dynamiikkaan ja tarkkaan alustan lämmitykseen optimaalisen virtausviskositeetin ylläpitämiseksi.
No-Flow-alitäyttö (NUF)
No-Flow Underfill (NUF) integroidaan suoraan ensisijaiseen SMT-kokoonpanoprosessiin, jolloin kalliita toissijaisia annosteluvaiheita reflow-prosessin jälkeen ei tarvita. NUF annostellaan tyypillisesti erittäin viskoosina, tarkasti mitattuna pisarana suoraan paljaan piirilevyn BGA-liitäntäpisteen alueelle ennen komponenttien asennusta. BGA-komponentti painetaan tämän jälkeen alas täyteaineeseen. Tavallisen reflow-uunin syklin aikana NUF toimii samanaikaisesti sekä aktiivisena juotosaineena – vähentäen oksideja juotoskuulissa ja piirilevyn liitosalueilla oikean metallurgisen sidoksen mahdollistamiseksi – että kestävänä kapselointiaineena, joka lämpökovettuu ja kovettuu juotoksen jähmettyessä. Vaikka NUF tehostaa valmistusta merkittävästi, siitä puuttuu usein CUF:n erittäin korkea täyteainepitoisuus, minkä vuoksi se on hieman vähemmän tehokas CTE:n pienennyksen maksimoinnissa. Lisätietoja Ylikuulumisen vaimennus: Edistykselliset reititystekniikat NEXT- ja FEXT-häiriöiden minimoimiseksi suurinopeuksisissa piirilevyissä.
Muovattu alitäyttö (MUF)
Muovattua täyteainetta käytetään pääasiassa edistyneissä, erittäin tiheissä puolijohdepakkauksissa, kuten System-in-Package (SiP) -ratkaisuissa, heterogeenisissa integraatiomoduuleissa ja edistyneissä muistipinoissa. MUF-prosesseissa kiinteä tai erittäin viskoosi muovausmassa puristetaan mikroskooppisiin onteloihin äärimmäisen kuumuuden ja paineen alaisena, jolloin se kapseloi samanaikaisesti sekä sisäisen sirun että BGA-liitännät. Tämä tarjoaa maksimaalisen rakenteellisen jäykkyyden ja ympäristönsuojan, mutta rajoittuu yleensä komponenttitasoiseen valmistusvaiheeseen eikä ulotu piirilevy-tason PCBA-kokoonpanovaiheeseen.
Underfill-aineen keskeiset materiaaliominaisuudet
Oikean täyteaineen valitseminen edellyttää sen ainutlaatuisten reologisten ja termomekaanisten ominaisuuksien perusteellista tutkimista. Yhteensopimattoman täyteainekoostumuksen valinta voi itse asiassa aiheuttaa ennenaikaisen jännitysvaurion sen sijaan, että se estäisi sen.
Lasittumislämpötila (Tg)
Lasittumislämpötila (Tg) on kriittinen lämpötilaraja, jossa underfill-polymeerimatriisi siirtyy jäykästä, lasimaisesta tilasta pehmeämpään, joustavampaan ja kumimaiseen tilaan. Tg:n alapuolella underfillillä on alhainen lämpölaajenemiskerroin (CTE) ja poikkeuksellisen korkea moduuli, mikä rajoittaa tehokkaasti BGA:ta. Tg:n yläpuolella materiaalin lämpölaajenemiskerroin kasvaa dramaattisesti ja sen rakenteellinen kimmomoduuli laskee. Parhaan luotettavuuden saavuttamiseksi underfillin Tg:n tulisi ihannetapauksessa olla korkeampi kuin PCBA:n suurin jatkuva käyttölämpötila, mikä varmistaa, että materiaali pysyy jäykässä, erittäin suojaavassa tilassaan tuotteen koko elinkaaren ajan. Lisätietoja M-SAP-tekniikka: Alle 25 mikronin viiva- ja väli-etäisyyden saavuttaminen seuraavan sukupolven elektroniikassa.
Lämpölaajenemiskerroin (CTE)
Kuten aiemmin on todettu, CTE-eron tehokas kompensointi on ensiarvoisen tärkeää. Ihanteellisessa underfill-koostumuksessa CTE vastaa hyvin juotosliitosten omaa CTE-arvoa (tyypillisesti noin 20–25 ppm/°C), jotta kovettunut underfill ei aiheuta itsenäistä, tuhoisaa rasitusta herkille bump-liitoksille. Kemikaalivalmistajat saavuttavat nämä tarkat CTE-tavoitearvot sekoittamalla nestemäistä epoksihartsia mikroskooppisen pieniin, pallomaisiin piidioksiditäyteaineisiin.
Youngin moduuli
Youngin moduuli määrää täysin kovettuneen täyteaineen jäykkyyden ja lujuuden. Korkeamoduulinen (jäykkä) täyteaine tarjoaa erinomaisen suojan lämpöväsymystä vastaan kiinnittämällä komponentin tiiviisti suoraan piirilevyyn. Jos moduuli on kuitenkin liian suuri, se voi siirtää liikaa mekaanista rasitusta piisirun sisällä oleviin herkkiin low-k-dielektrisiin kerroksiin, mikä voi johtaa katastrofaaliseen sirun halkeamiseen tai kerrosten irtoamiseen. Oikean, tasapainoisen moduulin suunnittelu on materiaali-insinööreille monimutkainen optimointiongelma.
Viskositeetti ja täyteainepitoisuus
Viskositeetti määrää tarkalleen, kuinka tehokkaasti kapillaarinen täyteaine virtaa tiheäpisteisen, matalan etäisyyden komponentin alle. Korkea täyteainepitoisuus (joka usein nousee jopa 60–70% painoprosenttiin) on ehdottoman välttämätöntä lämpölaajenemiskertoimen (CTE) alentamiseksi ja moduulin suurentamiseksi. Jäykän täyteaineen lisääminen nostaa kuitenkin merkittävästi nesteen viskositeettia ja hidastaa kapillaarista virtausnopeutta. Nykyaikaisissa, edistyneissä alitäytteissä käytetään submikronikokoisia piidioksidipalloja ja erikoistuneita kemiallisia reologian muokkaajia, jotta saavutetaan korkeat täyteainepitoisuudet ja säilytetään samalla virtausominaisuudet, jotka sopivat jopa 100 mikronin kokoisille ultrahienoille bump-väleille.
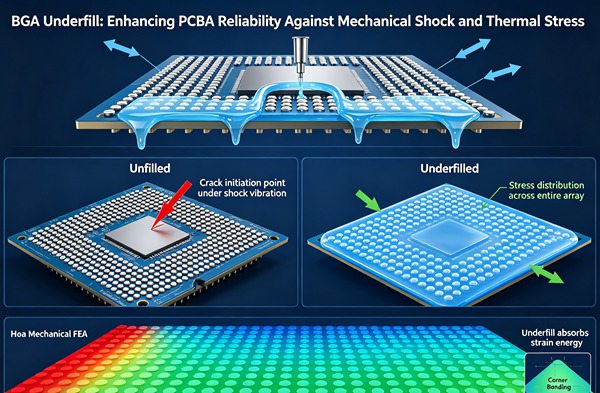
Kuinka levittää kapillaarista BGA-täyteainetta (vaiheittainen opas)
Noudata näitä suunnittelusääntöjä. Lisätietoja Peräkkäinen laminointi: minkä tahansa kerroksisen HDI-piirilevyn valmistusprosessin hallinta.
- Levyn valmistelu ja esilämmitys
PCBA-levy on puhdistettava perusteellisesti tai käytettävä nimenomaisesti tiukasti yhteensopivaa puhdistamatonta juotosflux-järjestelmää, sillä reagoimattomat flux-jäämät voivat haitata merkittävästi kapillaarivirtausta ja heikentää kemiallista tarttuvuutta huomattavasti. Koko kokoonpano siirretään tämän jälkeen lämmitetylle alustalle tai linjassa olevaan lämmitysalueeseen. Substraatin esilämmitys tarkasti määriteltyyn lämpötilaan (tyypillisesti 70–100 °C) on välttämätöntä, jotta underfill-hartsin viskositeettia voidaan keinotekoisesti alentaa, jolloin se virtaa nopeasti ja tasaisesti pakkauksen alle ilman, että se laukeaa ennenaikaisesti lämpökovettumisen seurauksena.
- Tarkka annostelu
Käyttämällä huipputeknisiä automatisoituja nestemäärityslaitteita, jotka on varustettu erikoistuneilla ruuvipumpuilla tai nopeilla ruiskutusventtiileillä, BGA:n yhdelle reunalle (L- tai I-kuvio) annostellaan tarkka, mikrotasolla laskettu määrä täyteainetta. Annosteluneula on sijoitettava huolellisesti Z-akselilla, jotta materiaali koskettaa komponenttia sen reunaa vasten ja käynnistää tärkeän kapillaarisen imun ilman, että se osuu fyysisesti piiriin tai saastuttaa viereisiä mikrokomponentteja.
- Kapillaarivirtauksen odotusaika
Annostelun jälkeen kokoonpanoa pidetään jatkuvasti esilämmityslämpötilassa, jotta luonnollinen kapillaarivoima voi vetää nesteen tasaisesti ja kokonaan pakkausmatriisin alle. Tähän kuluva aika riippuu suuresti komponenttien mitoista, bumpien tiheydestä, Z-akselin raon korkeudesta ja materiaalin viskositeetista. Tämän kriittisen vaiheen kiirehtiminen johtaa väistämättä ilmataskujen (onteloiden) muodostumiseen piirilevyn alle, jotka voivat laajentua voimakkaasti myöhemmissä lämpösykleissä ja aiheuttaa juotosliitosten puristumista ulos tai komponenttien irtoamista.
- Filetin tarkastus
Kun virtauksen katsotaan päättyneen, täyteaineen on tulostuttava komponentin vastakkaisille sivuille muodostaen jatkuvan, täysin koveran pyöristysuran. Pyöristysura tarjoaa ratkaisevan rakenteellisen tuen mekaanisia iskuja vastaan. Automaattista optista tarkastusta (AOI) tai suurennettua manuaalista silmämääräistä tarkastusta käytetään varmistamaan, että filetti on täydellinen ja tasainen ilman, että materiaalia valuu liikaa ympäröiville liitosalustoille.
- Lämpökovetus
Tämän jälkeen täysin alitäytetty PCBA siirretään varovasti eräuuniin tai linjauuniin. Kokoonpano altistetaan tarkasti säädetylle lämpöprofiilille (esim. 150 °C 30–45 minuutin ajan), jotta monimutkaiset polymeeriketjut silloittuvat luotettavasti ja epoksi kovettuu lopulliseen tilaansa. Lämpötilan nousunopeuteen on kiinnitettävä erityistä huomiota, jotta estetään mahdollisten sisään jääneiden haihtuvien aineiden nopea kaasunpoisto, joka voisi muodostaa mikroskooppisen pieniä sisäisiä onteloita täysin kovettuneeseen matriisiin.
Oikea levitysmenetelmä on yhtä tärkeä kuin itse materiaalin valinta. Epäasianmukaiset käsittelyparametrit voivat helposti johtaa vakaviin onteloihin, komponenttien epätäydelliseen peittoon ja juotosaineen yhteensopimattomuuteen, mikä mitätöi täysin underfillin tarkoitetut edut.
Vianmääritys ja luotettavuustestaus
Sovelluksen jälkeen tarvitaan tiukkaa laadunvarmistusta alitäyttöprosessin validoimiseksi. Yleisin vika on onteloiden muodostuminen. Ontelot toimivat vakavina jännityskeskittiminä. Jos ontelo sattuu ympäröimään juotoskohoumaa, tukea vailla oleva liitoskohta on erittäin altis väsymiselle, ja onteloon tunkeutuva kosteus voi johtaa korroosioon.
Koska täyteaine on piilossa integroidun piirilevyn alla, silmämääräinen tarkastus ei ole mahdollista. Insinöörit käyttävät akustista skannausmikroskopiaa (C-SAM) täytekerroksen kuvaamiseen tuhoamatta sitä. C-SAM-menetelmässä hyödynnetään korkeataajuisia ultraääniaaltoja materiaalin tiheyden muutosten havaitsemiseen, jolloin mahdolliset ilmataskut tai delaminaatiokohdat paljastuvat selvästi. Lisätietoja Vinoisuuden kompensointi: kuitukudoksen vaikutuksen (FWE) hallinta ja pituuksien sovittaminen PCIe Gen 6:ssa.
Lopputuotteen validointia varten underfill-käsitellyt kokoonpanot käyvät läpi tiukat luotettavuustestit JEDEC-standardien mukaisesti. Tähän sisältyy lämpöshokkitestaus (esim. nopea lämpötilan vaihtelu välillä -40 °C – +125 °C) sekä erittäin kiihdytetty pudotustestaus, jolla simuloidaan todellisissa olosuhteissa tapahtuvia iskuja ja varmistetaan, että underfill täyttää vaaditut käyttöiän kriteerit.
Syventäviä näkökohtia: uudelleenjalostettavuus ja juotosaineen yhteensopivuus
Aiemmin onnistunut alitäytteen levitys tarkoitti, että BGA kiinnittyi pysyvästi ja peruuttamattomasti piirilevyyn, minkä vuoksi kokoonpanon jälkeinen korjaus oli fyysisesti mahdotonta. Jos komponentti epäonnistui testissä, koko erittäin kallis PCBA-levy jouduttiin hävittämään. Nykyään kemikaalivalmistajat ovat onnistuneesti kehittäneet edistyneitä, lämpökäsiteltäviä underfill-materiaaleja. Nämä materiaalit on suunniteltu tarkasti niin, että ne hajoavat tarkoituksellisesti ja menettävät tarttuvuutensa, kun ne altistetaan lämpötiloille, jotka ovat huomattavasti normaaleja SMT-uudelleenkäsittelyprofiileja korkeammat (esim. 220 °C – 260 °C). Korjausvaiheen aikana kohdistetaan paikallista, tarkasti hallittua lämpöä, jolloin viallinen komponentti voidaan nostaa varovasti irti ja hajoanut underfill-jäämä voidaan raaputtaa mekaanisesti tai liuottaa kemiallisesti pois piirilevyn kuparipisteistä.
Toinen ehdottoman tärkeä seikka on juotosaineen yhteensopivuus. Kun käytetään tavanomaista puhdistamatonta SMT-prosessia, juotosliitosten ympärille jää välittömästi uudelleenjuottamisen jälkeen vaarattomia juotosainejäämiä. Jos kuitenkin tietyn underfill-aineen kemiallinen koostumus ei ole yhteensopiva kyseisen juotosflux-jäämän kemiallisen koostumuksen kanssa, se voi johtaa huonoon tarttuvuuteen mikroskooppisilla rajapinnoilla, paikalliseen delaminaatioon ajan myötä tai jopa vakaviin elektromigraatio-ongelmiin (dendriittien kasvuun). Laajat empiiriset luotettavuustestit ja yhteensopivuuden arviointi ovat välttämättömiä sen varmistamiseksi, että täyteaine kapseloi juotosjäljet puhtaasti ilman haitallisia pitkäaikaisia kemiallisia vuorovaikutuksia.
Usein kysytyt kysymykset (FAQ)
Kapillaarinen alitäyttö levitetään dynaamisesti SMT-uudelleensulatusprosessin päätyttyä; se perustuu vahvasti ulkoiseen lämpöön ja luonnolliseen kapillaarivoimaan, jotta se virtaa tasaisesti täysin juotetun komponentin alle. No-flow-täyteaine annostellaan suoraan paljaalle piirilevylle ennen komponenttien asettamista, ja se toimii sekä juottamista helpottavana aktiivisena juotosaineena että rakenteellisena kapselointiaineena, joka kovettuu samanaikaisesti tavanomaisen juotosuudelleenkuumennusprosessin aikana. Kapillaariset täyteaineet tarjoavat yleensä erinomaista, pitkäaikaista termomekaanista suojaa huomattavasti korkeamman piidioksidipitoisuutensa ansiosta.
Kyllä, mutta vain jos alkuperäisessä kokoonpanossa on tarkoituksellisesti käytetty erityisesti tätä tarkoitusta varten kehitettyä ”uudelleenkäsiteltävää täyteainetta”. Nämä huolellisesti suunnitellut epoksit on kehitetty hajoamaan fyysisesti ja irtoamaan erittäin korkeissa lämpötiloissa, jolloin komponentti voidaan poistaa varovasti ja paikka valmistella uutta integroitua piiriä varten. Tavalliset, voimakkaasti silloitetut, uudelleenkorjauskelvottomat alitäyttöaineet tekevät BGA:sta käytännössä täysin pysyvän; uudelleenkorjausyritys repii lähes varmasti herkät kuparipalat suoraan piirilevyn substraatista.
Valmistaja lisää täyteainetta (tyypillisesti mikroskooppisen pieniä piidioksidipalloja) vähentääkseen merkittävästi lämpölaajenemiskerrointa (CTE) ja lisätäkseen huomattavasti underfill-aineen Youngin moduulia, minkä ansiosta se suojaa SMT-liitoksia huomattavasti paremmin ankarilta lämpösykleiltä. Korkea täyteainepitoisuus nostaa kuitenkin luonnostaan kovettumattoman hartsin perusviskositeettia, mikä voi haitata merkittävästi kapillaarivirtausta ja tehdä sen käytöstä poikkeuksellisen vaikeaa tiheästi sijoitetuilla, matalan erotteluvälin komponenteilla.
Ilmakuplien muodostuminen (kovettuneen epoksin sisään jääneet ilmakuplat) voi johtua virheellisistä annostelutavoista (ilman jäämisestä loukkuun ennen kuin se ehtii poistua), alustan riittämättömästä esilämmityksestä, juotosaineen kaasunpoistosta kovettumisen aikana tai materiaalin liian nopeasta kovettumisesta. Ontelot ovat erittäin vaarallisia, koska ne toimivat jännityksen keskittymäkohtina. Jos ontelo sijaitsee juotoskohouman vieressä, lämpösyklin aikana laajeneva ilma voi kohdistaa voimakasta fyysistä painetta liitokseen, mikä johtaa ennenaikaiseen mekaaniseen murtumiseen tai juotteen pakotettuun puristumiseen tyhjään onteloon.
Ei. Alitäyttöä käytetään tyypillisesti nimenomaan tiheävälisissä BGA-piireissä, herkissä Wafer-Level Chip Scale Package (WLCSP) -pakkauksissa, erittäin massiivisissa komponenteissa tai kokoonpanoissa, jotka toimivat poikkeuksellisen ankarissa olosuhteissa, joissa esiintyy merkittäviä lämpösyklejä tai jatkuvaa tärinää. Vakioaskelväliset BGA-piirikomponentit, joita käytetään suotuisissa ja hallituissa kuluttajaympäristöissä, eivät useinkaan vaadi täyteainetta, sillä juotosliitoksilla itsellään on riittävä luontainen joustavuus selviytymään onnistuneesti pienistä, jokapäiväisistä lämpömekaanisista rasituksista.