Inhoudsopgave
Inleiding tot BGA-underfill en de betrouwbaarheid van PCBA’s
Naarmate printplaatassemblages (PCBA’s) steeds kleiner worden en gebruikmaken van verbindingen met een hogere dichtheid (HDI), is het gebruik van Ball Grid Array (BGA), Chip Scale Package (CSP) en Wafer-Level Chip Scale Package (WLCSP) componenten is in de hele elektronica-industrie alomtegenwoordig geworden. Hoewel deze verpakkingstechnologieën superieure elektrische prestaties, kortere signaalpaden en dicht opeengepakte I/O-configuraties bieden, brengen ze aanzienlijke en complexe mechanische uitdagingen met zich mee. De fundamentele structurele kwetsbaarheid ligt in de integriteit van de SMT-soldeerverbindingen die de verbinding vormen tussen de stijve siliciumverpakking en het relatief flexibele FR-4- of polyimide-PCB-substraat. Om deze kwetsbaarheden grondig te verminderen, maken hardware-ingenieurs en productiespecialisten gebruik van BGA-underfill – een gespecialiseerde, geavanceerd ontwikkelde epoxy-inkapselingsmassa die is ontworpen om de tussenruimte tussen de componentchip en het printplaten-substraat volledig op te vullen, waardoor de soldeerbolletjes volledig worden ingekapseld.
De voornaamste functie van BGA-underfill is om de structurele en mechanische belasting weg te leiden van de kwetsbare soldeerverbindingen en deze gelijkmatig te verdelen over het gehele oppervlak van de componentvoetafdruk. In toepassingen die een hoge betrouwbaarheid vereisen en bedrijfskritisch zijn, zoals besturingsmodules voor auto's, lucht- en ruimtevaartavionica, telecommunicatie-infrastructuur en robuuste industriële elektronica, zijn onbeschermde soldeerverbindingen zeer gevoelig voor vermoeidheid, microscheurtjes en uiteindelijk falen als gevolg van extreme thermische cycli, mechanische schokken en voortdurende harmonische trillingen. Door de BGA in wezen star aan het substraat te koppelen, verbetert de ondervulling de overlevingskansen van de PCBA onder extreme operationele belastingen aanzienlijk, waardoor de levensduur en betrouwbaarheid van het eindproduct worden gewaarborgd.
De fysica achter het falen van soldeerverbindingen in pakketten met hoge dichtheid
Om de noodzaak en de technische aspecten van BGA-underfill ten volle te kunnen begrijpen, moet men een grondig inzicht hebben in de faalmechanismen die inherent zijn aan soldeerverbindingen in de oppervlakte-montagetechnologie (SMT), met name bij verbindingen waarbij verschillende materiaallagen met uiteenlopende thermomechanische eigenschappen betrokken zijn.
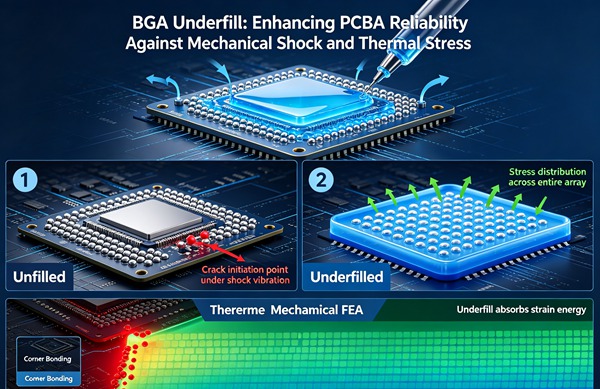
Afwijking in de thermische uitzettingscoëfficiënt (CTE)
De meest wijdverspreide en onvermijdelijke bedreiging voor de betrouwbaarheid van BGA’s is thermische cycli. Een typische onbeklede siliciumchip heeft een thermische uitzettingscoëfficiënt (CTE) van ongeveer 2,6 ppm/°C. Daarentegen heeft een standaard FR-4-printplatesubstraat een CTE die varieert van 14 tot 18 ppm/°C in het X-Y-vlak. Wanneer de PCBA aanzienlijke temperatuurschommelingen ondergaat – hetzij door veranderingen in de omgevingstemperatuur, hetzij door intense interne stroomcycli van de IC zelf – zet het substraat uit en krimpt het in een aanzienlijk hoger tempo dan de stijve siliciumchip.
Deze grote verschillen in thermische uitzettingscoëfficiënt (CTE) veroorzaken een enorme schuifspanning in de soldeerverbindingen tussen de twee uiteenlopende materialen. Bij herhaalde thermische cycli hoopt deze vervormingsenergie zich op, waardoor microscheurtjes ontstaan op de punten waar de spanning zich concentreert. Deze spanningsconcentratiepunten bevinden zich doorgaans nabij het raakvlak tussen het pad en het soldeer of binnen de broze intermetallische verbinding (IMC)-laag die zich vormt tussen het koperen pad en de soldeerlegering. Naarmate de thermische cycli onverbiddelijk doorgaan, verspreiden deze microscopische scheurtjes zich door het gehele soldeer, wat uiteindelijk resulteert in een volledige elektrische onderbreking en systeemstoring. BGA-underfill ondervangt dit probleem direct door een CTE te hebben die is ontworpen om de kloof tussen het silicium en het FR-4 te overbruggen, waardoor de assemblage effectief aan elkaar wordt vergrendeld en de plaatselijke schuifspanning op individuele soldeerbumpjes wordt onderdrukt.
Mechanische schokken en trillingsmoeheid
Naast thermische belasting worden moderne draagbare elektronische apparaten en auto-onderdelen herhaaldelijk blootgesteld aan zware mechanische schokken (bijvoorbeeld bij vallen) en aanhoudende trillingen. Tijdens een dynamische val ondergaat de printplaat snelle buiging en kromtrekking. Deze dynamische buiging veroorzaakt zware trek- en drukspanningen die broze soldeerverbindingen binnen milliseconden gemakkelijk kunnen doen breken. Dit geldt met name voor moderne assemblages die zijn vervaardigd met loodvrije SAC-legeringen (tin-zilver-koper), die van nature stijver, harder en brozer zijn dan traditioneel, flexibel SnPb-soldeer (tin-lood). Underfill fungeert als een krachtige mechanische schokdemper en verstijver, en biedt demping en stijfheid die voorkomen dat het buigen van de printplaat direct leidt tot afschuiving van de soldeerverbindingen.
Soorten BGA-ondervulmaterialen
De keuze van een geschikt underfill-materiaal is niet willekeurig; deze hangt sterk af van het specifieke productieproces, de complexe architectuur van het onderdeel en de beoogde gebruiksomgeving. De drie belangrijkste categorieën underfill die bij SMT worden gebruikt, zijn capillaire, no-flow en gegoten underfill.
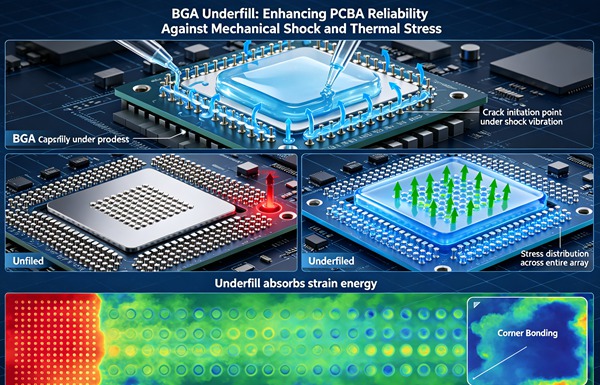
Capillaire ondervulling (CUF)
Capillaire ondervulling is de meest gangbare en robuuste methode voor inkapseling na het reflow-solderen in productieprocessen waar hoge betrouwbaarheid vereist is. Het materiaal – doorgaans een met veel silica gevulde epoxyhars met lage viscositeit – wordt nauwkeurig langs één of twee randen van de BGA aangebracht nadat het onderdeel met succes op de printplaat is gesoldeerd en de eerste inspectie heeft doorstaan. Door natuurlijke capillaire werking wordt de vloeibare hars krachtig onder de component getrokken, waarna deze naadloos tussen de dicht opeengepakte soldeerbolletjes stroomt totdat deze aan de andere kant weer naar buiten komt. Hierdoor ontstaat een doorlopende inkapselingslaag en een cruciale structurele overgang rond de gehele omtrek van de behuizing. Dit proces is sterk afhankelijk van de dynamiek van de oppervlaktespanning en een nauwkeurige verwarming van het substraat om een optimale vloeiviscositeit te behouden.
No-Flow Underfill (NUF)
No-Flow Underfill (NUF) wordt rechtstreeks in het primaire SMT-assemblageproces geïntegreerd, waardoor een kostbare secundaire doseerstap na het reflow-proces overbodig wordt. NUF wordt doorgaans vóór het pick-and-place-proces als een zeer viskeuze, nauwkeurig gedoseerde druppel rechtstreeks op de voetafdruk van het BGA-pad op de onbedekte printplaat aangebracht. De BGA-component wordt vervolgens in de underfill gedrukt. Tijdens de standaardreflow-ovencyclus fungeert de NUF tegelijkertijd als een actief vloeimiddel — dat oxiden op de soldeerbolletjes en printplaatpads vermindert om een goede metallurgische hechting te bevorderen — en als een robuuste inkapselingsstof die thermohardt en uithardt terwijl het soldeer stolt. Hoewel NUF de productie aanzienlijk stroomlijnt, mist het vaak het extreem hoge vulstofgehalte van CUF, waardoor het iets minder effectief is bij het maximaliseren van de CTE-reductie. Meer informatie over Beperking van overspraak: geavanceerde routeringstechnieken om NEXT en FEXT in hogesnelheidsprintplaten tot een minimum te beperken.
Gegoten ondervulling (MUF)
Gegoten underfill wordt voornamelijk toegepast in geavanceerde, ultradichte halfgeleiderverpakkingen, zoals System-in-Package (SiP), heterogene integratiemodules en geavanceerde geheugenstapels. Bij MUF-processen wordt een vaste of zeer viskeuze gietmassa onder extreme hitte en druk in de microscopisch kleine holtes geperst, waardoor zowel de interne chip als de BGA-verbindingen tegelijkertijd worden ingekapseld. Dit zorgt voor maximale structurele stijfheid en bescherming tegen omgevingsinvloeden, maar blijft over het algemeen beperkt tot de productiefase op componentniveau en wordt niet toegepast in de PCBA-assemblagefase op printplaatniveau.
Belangrijkste materiaaleigenschappen van underfill
Om de juiste underfill te kiezen, is een grondige analyse van de unieke reologische en thermomechanische eigenschappen ervan nodig. Als er een ondervulmiddel wordt gekozen dat niet compatibel is, kan dit juist voortijdige spanningsbreuken veroorzaken in plaats van deze te voorkomen.
Glasovergangstemperatuur (Tg)
De glasovergangstemperatuur (Tg) is de kritische thermische drempel waarbij de polymeermatrix van de underfill overgaat van een stijve, glasachtige toestand naar een zachtere, soepelere, rubberachtige toestand. Onder de Tg heeft de underfill een lage CTE en een uitzonderlijk hoge modulus, waardoor de BGA effectief wordt vastgezet. Boven de Tg neemt de CTE van het materiaal drastisch toe en daalt de structurele modulus. Voor maximale betrouwbaarheid moet de Tg van de underfill idealiter hoger zijn dan de maximale continue bedrijfstemperatuur van de PCBA, zodat het materiaal gedurende de gehele levenscyclus van het product in zijn stijve, zeer beschermende toestand blijft. Meer informatie over M-SAP-technologie: het realiseren van een lijn- en tussenruimte van minder dan 25 micron voor elektronica van de volgende generatie.
Thermische uitzettingscoëfficiënt (CTE)
Zoals eerder besproken, is het van cruciaal belang om de CTE-kloof effectief te overbruggen. Een ideale underfill-formule heeft een CTE die nauw aansluit bij die van de soldeerverbindingen zelf (doorgaans rond de 20-25 ppm/°C), om te voorkomen dat de uitgeharde underfill onafhankelijke, destructieve spanning uitoefent op de kwetsbare bumps. Chemische fabrikanten bereiken deze precieze streefwaarden voor de CTE door de vloeibare epoxyhars als basis te mengen met microscopisch kleine, bolvormige silicavulstoffen.
De Young-modulus
De Young-modulus bepaalt de stijfheid en de stevigheid van de volledig uitgeharde underfill. Een underfill met een hoge modulus (stijf) biedt uitstekende bescherming tegen thermische vermoeidheid doordat het component stevig en direct aan de printplaat wordt gekoppeld. Als de modulus echter te hoog is, kan deze te veel mechanische spanning overbrengen op de kwetsbare low-k-diëlektrische lagen in de siliciumchip zelf, wat kan leiden tot catastrofale scheuren in de chip of delaminatie van de lagen. Het ontwerpen van de juiste, uitgebalanceerde modulus is een complex optimalisatieprobleem voor materiaalwetenschappers.
Viscositeit en vulstofgehalte
De viscositeit bepaalt precies hoe goed een capillaire underfill onder een component met een kleine pitch en een kleine afstand tot de ondergrond zal vloeien. Een hoog vulstofgehalte (dat vaak oploopt tot 60–70% op basis van gewicht) is absoluut noodzakelijk om de CTE te verlagen en de modulus te verhogen. Het toevoegen van stijve vulstoffen verhoogt echter de viscositeit van de vloeistof aanzienlijk en belemmert de capillaire stroomsnelheid. Geavanceerde, moderne underfills maken gebruik van submicron-silicabolletjes en gespecialiseerde chemische reologiemodificatoren om hoge vulstofdichtheden te bereiken, terwijl de vloei-eigenschappen behouden blijven die geschikt zijn voor ultrafijne bumpafstanden van slechts 100 micron.
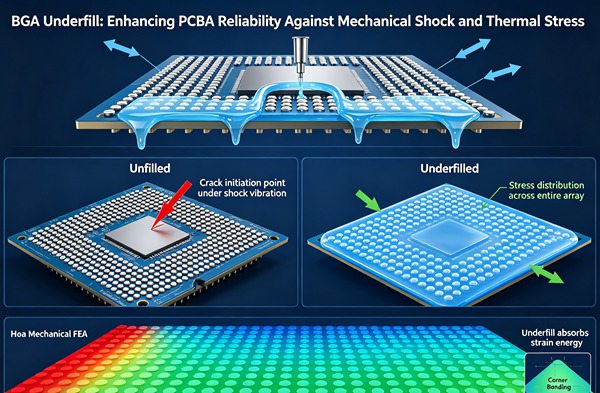
Hoe breng je capillaire BGA-underfill aan (stapsgewijze handleiding)
Houd u aan deze technische voorschriften. Meer informatie over Sequentiële laminering: het productieproces voor HDI-printplaten met willekeurige lagen onder de knie krijgen.
- Bereiding van de bakplaat en voorverwarmen
De PCBA moet grondig worden gereinigd of er moet expliciet gebruik worden gemaakt van een strikt compatibel ‘no-clean’-fluxsysteem, aangezien resterende, niet-gereageerde flux de capillaire stroming ernstig kan belemmeren en de chemische hechting drastisch kan verminderen. De gehele assemblage wordt vervolgens overgebracht naar een verwarmde plaat of een inline verwarmingszone. Het voorverwarmen van het substraat tot een zeer specifieke temperatuur (doorgaans tussen 70 °C en 100 °C) is essentieel om de viscositeit van de underfill-hars kunstmatig te verlagen, waardoor deze snel en gelijkmatig onder de behuizing kan vloeien zonder dat er een voortijdige thermohardende uitharding plaatsvindt.
- Nauwkeurig doseren
Met behulp van geavanceerde, geautomatiseerde apparatuur voor vloeistofdosering, uitgerust met gespecialiseerde schroefpompen of hogesnelheidsspuitkleppen, wordt een nauwkeurig, tot op de microliter berekend volume aan underfill langs één rand (L-patroon of I-patroon) van de BGA aangebracht. De doseernaald moet uiterst nauwkeurig in de Z-as worden gepositioneerd om ervoor te zorgen dat het materiaal in contact komt met de rand van de component, waardoor de cruciale capillaire zuigkracht op gang komt, zonder fysiek in botsing te komen met de chip of aangrenzende microcomponenten te verontreinigen.
- Wachttijd voor capillaire stroming
Na het aanbrengen wordt het geheel continu op de voorverwarmingstemperatuur gehouden, zodat de vloeistof door de natuurlijke capillaire werking soepel en volledig onder de verpakkingsmatrix kan worden getrokken. De benodigde tijd hangt sterk af van de afmetingen van de componenten, de dichtheid van de bumps, de hoogte van de spleet in de Z-as en de specifieke viscositeit van het materiaal. Als deze cruciale stap overhaast wordt uitgevoerd, leidt dit onvermijdelijk tot ingesloten luchtbellen (holtes) onder de chip, die tijdens daaropvolgende thermische cycli krachtig kunnen uitzetten en extrusie van de soldeerverbindingen of delaminatie van de componenten kunnen veroorzaken.
- Inspectie van filets
Nadat het vullen als voltooid wordt beschouwd, moet de underfill aan de tegenoverliggende zijden van het onderdeel naar buiten komen en een doorlopende, perfect concave overgang vormen. Deze overgang biedt essentiële structurele ondersteuning tegen mechanische schokken. Er wordt gebruikgemaakt van geautomatiseerde optische inspectie (AOI) of handmatige visuele inspectie met hoge vergroting om te controleren of de fillet volledig en uniform is, zonder dat er overmatig materiaal op de omliggende pads is uitgelopen.
- Thermische uitharding
De volledig ondergevulde PCBA wordt vervolgens voorzichtig overgebracht naar een batch-convectieoven of een inline-uithardingsoven. De assemblage wordt onderworpen aan een strikt gecontroleerd thermisch profiel (bijvoorbeeld 150 °C gedurende 30 tot 45 minuten) om de complexe polymeerketens stevig te vernetten en de epoxy te laten uitharden tot de uiteindelijke toestand. Er moet zorgvuldig worden gelet op de temperatuurstijgsnelheid om snelle ontgassing van eventueel ingesloten vluchtige stoffen te voorkomen, die interne microscopische holtes zouden kunnen vormen binnen de volledig uitgeharde matrix.
Een juiste applicatiemethode is net zo cruciaal als de materiaalkeuze zelf. Onjuiste verwerkingsparameters kunnen gemakkelijk leiden tot ernstige holtes, onvolledige bedekking van de componenten en onverenigbaarheid met het vloeimiddel, waardoor de beoogde voordelen van de underfill volledig teniet worden gedaan.
Foutanalyse en betrouwbaarheidstesten
Na het aanbrengen is een grondige kwaliteitscontrole vereist om het underfill-proces te valideren. Het meest voorkomende defect is het ontstaan van holtes. Holtes fungeren als ernstige spanningsconcentrators. Als een holte toevallig een soldeerbump omvat, is de niet-ondersteunde verbinding zeer kwetsbaar voor vermoeidheidsbreuken, en kan het binnendringen van vocht in de holte leiden tot corrosie.
Omdat de underfill verborgen ligt onder de IC, is visuele inspectie onmogelijk. Ingenieurs maken gebruik van Scanning Acoustic Microscopy (C-SAM) om de underfill-laag op niet-destructieve wijze in beeld te brengen. C-SAM maakt gebruik van hoogfrequente ultrasone golven om veranderingen in de materiaaldichtheid te detecteren, waardoor eventueel ingesloten luchtbellen of gebieden met delaminatie duidelijk zichtbaar worden. Meer informatie over Scheefheidscompensatie: Beheer van het vezelweefsel-effect (FWE) en lengteafstemming voor PCIe Gen 6.
Voor de eindcontrole van het product worden ondervulde assemblages onderworpen aan strenge betrouwbaarheidstests volgens de JEDEC-normen. Dit omvat thermische schoktests (bijvoorbeeld snelle temperatuurschommelingen van -40 °C tot +125 °C) en sterk versnelde valproeven om schokken in de praktijk te simuleren, waarmee wordt gewaarborgd dat de ondervulling voldoet aan de vereiste criteria voor de levensduur.
Verdergaande overwegingen: herbewerkbaarheid en compatibiliteit met vloeimiddel
In het verleden betekende het succesvol aanbrengen van underfill dat de BGA permanent en onomkeerbaar aan de printplaat vastzat, waardoor herstelwerkzaamheden na de assemblage fysiek onmogelijk waren. Als een component de test niet doorstond, moest de gehele, zeer dure PCBA worden afgedankt. Tegenwoordig hebben chemische fabrikanten met succes geavanceerde, thermisch herbewerkbare underfills ontwikkeld. Deze materialen zijn zo ontworpen dat ze opzettelijk afbreken en hun hechtkracht verliezen wanneer ze worden blootgesteld aan temperaturen die aanzienlijk hoger liggen dan de normale SMT-reflowprofielen (bijv. 220 °C – 260 °C). Tijdens een herstelcyclus wordt plaatselijk en zeer gecontroleerd warmte toegepast, waardoor de defecte component voorzichtig kan worden opgetild en de resterende, afgebroken underfill mechanisch kan worden afgeschraapt of chemisch kan worden opgelost van de koperen pads van de printplaat.
Een ander absoluut cruciaal aandachtspunt is de compatibiliteit van de flux. Bij gebruik van een standaard ‘no-clean’ SMT-proces blijven er direct na het reflowen onschadelijke fluxresten achter rond de soldeerverbindingen. Als de specifieke chemische samenstelling van de underfill echter niet compatibel is met die van het fluxresidu, kan dit leiden tot slechte hechting op de microscopische grensvlakken, plaatselijke delaminatie na verloop van tijd of zelfs ernstige elektromigratieproblemen (dendrietgroei). Er zijn uitgebreide empirische betrouwbaarheidstests en compatibiliteitskwalificaties nodig om te garanderen dat de underfill de fluxresten netjes inkapselen zonder nadelige chemische interacties op de lange termijn.
Veelgestelde vragen (FAQ)
Capillaire underfill wordt dynamisch aangebracht nadat het SMT-reflowproces is voltooid; het is sterk afhankelijk van externe warmte en natuurlijke capillaire werking om soepel onder een volledig gesoldeerde component te stromen. No-flow-underfill wordt vóór het plaatsen van de componenten rechtstreeks op de onbedekte printplaat aangebracht en fungeert zowel als een actieve vloeimiddel dat het solderen vergemakkelijkt als een structureel inkapselingsmiddel dat gelijktijdig uithardt tijdens het standaard reflow-soldeerproces. Capillaire underfills bieden over het algemeen superieure, langdurige thermomechanische bescherming vanwege hun aanzienlijk hogere gehalte aan silica-vulstof.
Ja, maar alleen als er tijdens de oorspronkelijke assemblage bewust gebruik is gemaakt van een speciaal samengestelde „herbewerkbare underfill“. Deze geavanceerde epoxyharsen zijn zo ontworpen dat ze bij extreem hoge temperaturen fysiek afbreken en loslaten, waardoor de component voorzichtig kan worden verwijderd en de plaats kan worden voorbereid voor een nieuwe IC. Standaard, sterk verknoopte, niet-herbewerkbare underfills maken de BGA in feite volledig permanent; een poging tot herbewerking zal vrijwel zeker de delicate koperen pads rechtstreeks van het PCB-substraat losrukken.
De fabrikant voegt vulstoffen (meestal microscopisch kleine siliciumdioxidebolletjes) toe om de thermische uitzettingscoëfficiënt (CTE) sterk te verlagen en de Young-modulus van de underfill drastisch te verhogen, waardoor deze de SMT-verbindingen fundamenteel beter beschermt tegen zware thermische cycli. Een hoog vulstofgehalte verhoogt echter inherent de basisviscositeit van de niet-uitgeharde hars, wat de capillaire stroming ernstig kan belemmeren en het gebruik ervan op componenten met een kleine afstand tussen de aansluitingen en een strakke pitch buitengewoon moeilijk kan maken.
Luchtbellen (opgesloten luchtbellen in de uitgeharde epoxy) kunnen worden veroorzaakt door onjuiste doseerpatronen (waardoor lucht wordt ingesloten voordat deze kan ontsnappen), onvoldoende voorverwarming van de ondergrond, het uitgassen van vloeimiddel tijdens de uithardingscyclus of het te snel uitharden van het materiaal. Holtes zijn uiterst gevaarlijk omdat ze fungeren als spanningsconcentratiepunten. Als een holte zich naast een soldeerbump bevindt, kan de uitzettende lucht tijdens een thermische cyclus intense fysieke druk uitoefenen op de verbinding, wat leidt tot voortijdige mechanische breuk of het onder druk uitstoten van het soldeer in de lege holte.
Nee. Underfill wordt doorgaans specifiek gereserveerd voor BGA’s met een fijne pitch, kwetsbare Wafer-Level Chip Scale Packages (WLCSP’s), zeer zware componenten of assemblages die worden gebruikt in uitzonderlijk zware omgevingen met aanzienlijke thermische cycli of aanhoudende trillingen. BGA’s met standaard-pitch in gunstige, gecontroleerde consumentenomgevingen hebben vaak geen underfill nodig, aangezien de soldeerverbindingen zelf voldoende inherente flexibiliteit bezitten om kleine, alledaagse thermomechanische belastingen succesvol te weerstaan.