Inhoudsopgave
Inleiding tot de Press-Fit-technologie
In de veeleisende sector van de assemblage van printplaten (PCBA) zijn ingenieurs voortdurend op zoek naar methoden om de betrouwbaarheid te verbeteren, de productiekosten te verlagen en de prestaties van elektronische systemen te optimaliseren. De press-fit-technologie is uitgegroeid tot een hoeksteen voor het creëren van robuuste, soldeervrije verbindingen in toepassingen die een hoge betrouwbaarheid vereisen, variërend van auto-elektronica tot telecommunicatie-infrastructuur. In tegenstelling tot traditionele through-hole-technologie (THT) of surface mount-technologie (SMT), die gebruikmaken van soldeerlegeringen om elektrische en mechanische verbindingen tot stand te brengen, maken press-fit-connectoren gebruik van mechanische vervorming om een gasdichte, zeer geleidende interface te realiseren.
Inzicht in de werking van press-fit-connectoren en de strenge toleranties die hierbij gelden voor de productie van printplaten is van cruciaal belang voor elke hardware-ingenieur of printplaatontwerper. In dit artikel worden de principes van de press-fit-technologie, de cruciale rol van de toleranties van printplaatgaten, overwegingen met betrekking tot het galvaniseren en de voordelen van het gebruik van soldeerloze verbindingen in moderne elektronische assemblages besproken.
De werking van perspassingsconnectoren
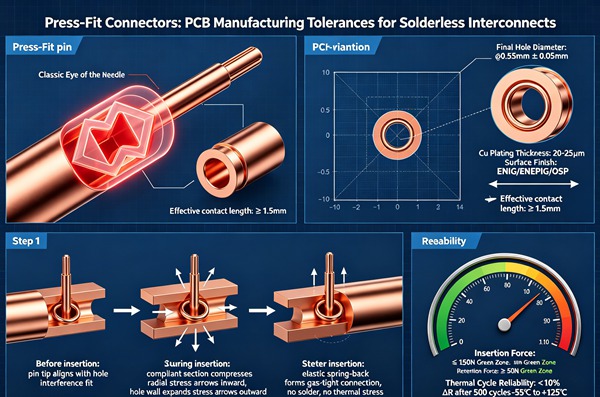
In wezen bestaat een press-fit-connector uit pinnen (of aansluitklemmen) die zijn ontworpen om in doorlopende geplateerde gaten (PTH) op een printplaat te worden gestoken. De pin heeft een flexibel gedeelte – dat vaak lijkt op een naaldoog, een “C”-vorm of een plaatselijke verdikking – dat iets groter is dan de diameter van het PTH.
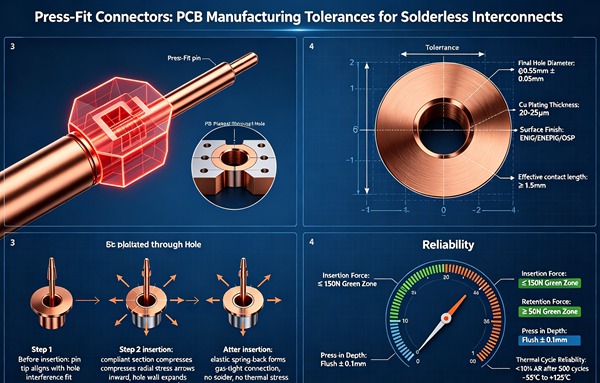
Tijdens het inbrengproces oefent gespecialiseerd gereedschap een gecontroleerde kracht uit om de connectorpen in het gat te drukken. Terwijl de pen het PTH binnengaat, wordt het veerkrachtige gedeelte elastisch en plastisch samengedrukt. Deze vervorming oefent een continue normaalkracht uit op de wanden van het geplateerde doorgaande gat. De daaruit voortvloeiende wrijving en druk verwijderen eventuele oxiden of verontreinigingen op de contactoppervlakken, waardoor een “koude las” of gasdichte verbinding ontstaat.
Deze gasdichte afdichting is ongevoelig voor vocht, corrosieve gassen en verontreinigende stoffen uit de omgeving, waardoor elektrische stabiliteit op lange termijn wordt gewaarborgd. Bovendien elimineert de afwezigheid van soldeer het risico op thermische spanning tijdens de assemblage, kortsluitingen, koude soldeerverbindingen en intermetallische verbrossing, waardoor persverbindingen uitzonderlijk veerkrachtig zijn in omgevingen met sterke trillingen en hoge temperaturen.
Het belang van toleranties bij de productie van printplaten
De betrouwbaarheid van een press-fit-verbinding hangt volledig af van de nauwkeurige mechanische interactie tussen de flexibele pen en het doorlopende, geplateerde gat. Daarom zijn de toleranties bij de productie van printplaten de meest cruciale factor voor het succes van de press-fit-technologie. Als het gat te groot is, zal de pen onvoldoende normalkracht uitoefenen, wat leidt tot een losse verbinding, verhoogde contactweerstand en uiteindelijk tot defecten. Omgekeerd, als het gat te klein is, zal de inbrengkracht te groot zijn, waardoor de pen kan knikken, de beplating beschadigd kan raken of de printplaat-substraten kunnen delamineren.
Om de optimale balans te bereiken, moeten ingenieurs zich strikt houden aan de door de fabrikant van de connector opgegeven toleranties voor de afmeting van het afgewerkte gat (FHS) en de afmeting van het geboorde gat (DHS).
Toleranties voor de afmetingen van het afgewerkte gat (FHS)
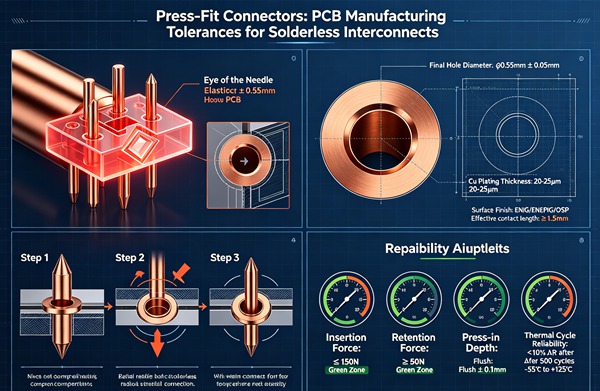
De afmeting van het afgewerkte gat verwijst naar de uiteindelijke diameter van het PTH nadat alle galvanisatieprocessen zijn voltooid. Voor press-fit-toepassingen is de FHS-tolerantie doorgaans uiterst krap; deze wordt vaak gespecificeerd binnen ±0,05 mm (±2 mils) of zelfs ±0,025 mm (±1 mil) voor connectoren met een hoge dichtheid.
Om dit precisieniveau te handhaven, is een zeer nauwkeurig gecontroleerd productieproces voor printplaten vereist. Fabrikanten moeten bij het bepalen van de aanvankelijke boordiameter rekening houden met de dikte van de koperlaag en met eventuele oppervlakteafwerkingen (zoals ENIG, onderdompelingsvertinning of HASL).
Afmeting van het geboorde gat (DHS) en dikte van de beplating
De maat van het geboorde gat is de diameter van het gat dat in het onbeklede FR-4-substraat (of een ander diëlektrisch substraat) wordt geboord voordat er een metaallaag wordt aangebracht. De relatie tussen DHS, de dikte van de metaallaag en FHS wordt weergegeven door:
FHS = DHS – (2 × totale beplatingdikte)
Voor perspassingsgaten wordt de dikte van de koperlaag in de boring van het gat doorgaans gespecificeerd tussen 25 µm en 50 µm (1 tot 2 mil). Deze robuuste koperlaag zorgt voor de nodige structurele integriteit om de inbrengkrachten te weerstaan zonder te scheuren of te barsten.
Fabrikanten moeten het boorproces zorgvuldig controleren om slingering, vlekvorming en oppervlakteruwheid in het gat tot een minimum te beperken. Hoogwaardige hardmetalen boren en geoptimaliseerde voedings- en snelheidswaarden zijn essentieel voor het produceren van gladde, perfect cilindrische gaten die een gelijkmatige verdeling van de beplating garanderen.
Oppervlakteafwerkingen voor perspassing-verbindingen
De oppervlakteafwerking van het PTH heeft een aanzienlijke invloed op de inbrengkracht, de kwaliteit van de koudlas en de betrouwbaarheid op lange termijn van de perspassing. Om de juiste oppervlakteafwerking te kiezen, moeten de specifieke eisen van de toepassing en het materiaal van de connector worden geëvalueerd.
Tin-koperlegering (ImSn)
Tin door onderdompeling wordt algemeen beschouwd als de optimale oppervlakteafwerking voor perspassingstoepassingen, met name in de automobiel- en telecommunicatiesector. Tin biedt uitstekende smerende eigenschappen, waardoor de benodigde inbrengkracht wordt verminderd en slijtage aan de pen tot een minimum wordt beperkt. Bovendien vervormt tin gemakkelijk onder druk, wat het creëren van een groot, zeer geleidend contactoppervlak vergemakkelijkt. De karakteristieke dikte van ImSn bedraagt doorgaans 0,8 µm tot 1,2 µm.
Chemisch nikkel met onderdompelingsgoud (ENIG)
ENIG biedt een uitstekende corrosiebestendigheid en een zeer vlak oppervlak, waardoor het populair is voor printplaten die een hoge betrouwbaarheid vereisen. Nikkel is echter een hard metaal, waardoor de inbrengkracht groter is dan bij tin. Ingenieurs die ENIG gebruiken, moeten ervoor zorgen dat hun perspassingsapparatuur de benodigde kracht kan leveren zonder de printplaat of de connector te beschadigen. De typische ENIG-afwerking bestaat uit 3-6 µm nikkel en 0,05-0,12 µm goud.
Hete lucht soldeer nivellering (HASL)
HASL en loodvrij HASL worden over het algemeen niet aanbevolen voor press-fit-connectoren. Het HASL-proces leidt tot een ongelijkmatige topografie in het PTH, waardoor het vrijwel onmogelijk is om de vereiste strenge FHS-toleranties te handhaven. Het onregelmatige oppervlak kan leiden tot wisselende insteekkrachten en onbetrouwbare verbindingen. Meer informatie over Optimalisatie van het retourpad: het ontwerpen van solide referentievlakken voor signaalintegriteit bij hoge frequenties.
Organisch soldeerbaarheidsbewaarmiddel (OSP)
OSP zorgt voor een dunne, organische coating die het koper tegen oxidatie beschermt. Hoewel OSP kan worden gebruikt voor press-fit-toepassingen, vereist het een zorgvuldige behandeling. Tijdens het inbrengproces wordt de OSP-laag gemakkelijk doorbroken, waardoor er direct contact ontstaat met het onderliggende koper. OSP biedt echter geen smering, wat betekent dat er grotere inbrengkrachten nodig zijn. Meer informatie over Terugboren: het elimineren van signaalreflectie door middel van terugboren met nauwkeurig geregelde diepte.
Voordelen van soldeerloze verbindingen
De overstap naar press-fit-technologie wordt ingegeven door een aantal overtuigende technische en productietechnische voordelen ten opzichte van traditionele soldeerverbindingen.
Het wegnemen van thermische spanningen
Soldeerprocessen, met name golfsolderen en selectief solderen, stellen de printplaat bloot aan extreme temperatuurschommelingen. Deze thermische schok kan kromtrekken veroorzaken, gevoelige componenten beschadigen en de integriteit van meerlaagse printplaten aantasten. Het inpersen van componenten is een puur mechanisch proces dat bij kamertemperatuur plaatsvindt, waardoor thermische belasting van de assemblage volledig wordt uitgesloten.
Ongeëvenaarde betrouwbaarheid
De gasdichte verbinding van een perspassing is immuun voor de veelvoorkomende storingen die bij soldeerverbindingen optreden, zoals koudsolderen, holtes, ingesloten vloeimiddel en vermoeidheidsscheuren als gevolg van verschillen in de thermische uitzettingscoëfficiënt (CTE). Perspassing-connectoren blinken uit in omgevingen die worden blootgesteld aan zware schokken, trillingen en thermische cycli. Meer informatie over Scheefheidscompensatie: Beheer van het vezelweefsel-effect (FWE) en lengteafstemming voor PCIe Gen 6.
Assemblage Efficiëntie
De press-fit-technologie stroomlijnt het productieproces van printplaten (PCBA). Hierdoor zijn het aanbrengen van soldeerpasta, het instellen van de reflow-curve, het opzetten van golfsoldeerinstallaties en reinigingswerkzaamheden na de assemblage overbodig. Deze vermindering van het aantal processtappen leidt tot lagere productiekosten, een hogere doorvoer en een hogere totale opbrengst. Meer informatie over Ingebouwde componenten: miniaturisatie van IoT-apparaten met ingebouwde printplaatcomponenten.
Compatibiliteit met dubbelzijdige montage
Bij complexe assemblages waarbij componenten aan beide zijden van de printplaat dicht op elkaar zijn geplaatst, kan het doorvoeren van een printplaat door een golfsoldeermachine voor THT-componenten zeer problematisch zijn. Press-fit-connectoren kunnen worden geplaatst nadat alle SMT-componenten aan beide zijden zijn gesoldeerd, wat de assemblagevolgorde aanzienlijk vereenvoudigt.
Repareerbaarheid
Hoewel persverbindingen zeer duurzaam zijn, maakt speciaal gereedschap het mogelijk om beschadigde pinnen of connectoren veilig te verwijderen en te vervangen zonder gebruik te maken van warmte. Hierdoor wordt thermische schade aan het omliggende gedeelte van de printplaat voorkomen, een veelvoorkomend risico bij het desolderen van THT-componenten.
Hoe implementeer je de press-fit-technologie (stapsgewijze handleiding)
Houd u aan deze technische voorschriften.
- Kies de juiste connector
Zoek eerst een perspassingsconnector die voldoet aan de elektrische (stroom, spanning, signaalintegriteit) en omgevingsvereisten van uw toepassing. Beoordeel het ontwerp van de pinnen (bijv. ‘naaldsoog’) en de door de fabrikant opgegeven parameters voor de insteekkracht.
- Specificaties voor PCB-gaten vaststellen
Raadpleeg het gegevensblad van de fabrikant van de connector om de exacte afmeting van het afgewerkte gat (FHS) en de vereiste tolerantie te bepalen. Meestal bedraagt de tolerantie ±0,05 mm. Leg deze eis duidelijk vast op de fabricagetekening.
- Geef de dikte van de beplating op
Zorg ervoor dat in de fabricagevoorschriften de vereiste dikte van de koperlaag in de boring van het gat wordt aangegeven, doorgaans tussen 25 µm en 50 µm. Dit is van cruciaal belang om de mechanische belasting bij het inbrengen te kunnen weerstaan.
- Kies de oppervlakteafwerking
Kies een oppervlakteafwerking die geschikt is voor de perspassingstechniek. Onderdompeling in tin (ImSn) wordt sterk aanbevolen vanwege de smerende eigenschappen, terwijl ENIG geschikt is voor toepassingen die een hoge betrouwbaarheid vereisen. HASL is uitdrukkelijk verboden voor de perspassingsgaten.
- Ontwerp de footprint van de printplaat
Maak de PCB-footprint volgens de aanbevelingen van de fabrikant. Zorg voor een voldoende grote ringomtrek om te voorkomen dat de printplaat tijdens het boren scheurt en om structurele ondersteuning te bieden tijdens het plaatsen van de pinnen.
- Neem contact op met de fabrikant
Deel uw ontwerpvereisten al in een vroeg stadium van het proces met de printplaatfabrikant. Controleer of deze in staat is om te voldoen aan de strenge toleranties voor boren en galvaniseren die vereist zijn voor de gespecificeerde FHS.
- Het assemblageproces plannen
Overleg met de contractfabrikant (CM) of de assemblagefaciliteit om ervoor te zorgen dat zij over de juiste apparatuur voor het inpersen beschikken. De gereedschappen moeten de printplaat goed ondersteunen om doorbuigen te voorkomen en een gecontroleerde, loodrechte kracht uitoefenen om de connector volledig op zijn plaats te krijgen.
Om press-fit-connectoren succesvol in een printplaatontwerp te integreren, is een systematische aanpak nodig, vanaf het opstellen van het eerste schema tot en met de uiteindelijke assemblage.
Beste praktijken voor perspassing
Het fysiek plaatsen van press-fit-connectoren is een veeleisend proces dat gespecialiseerde apparatuur en een zorgvuldige voorbereiding vereist.
Gereedschap en ondersteuning: De printplaat moet aan de onderzijde gelijkmatig worden ondersteund met behulp van een op maat gemaakte opspanning of een aambeeld. Dit voorkomt kromtrekken van de printplaat of plaatselijke spanningsbreuken tijdens het inbrengen. Het bovenste gereedschap, oftewel het “persblok”, moet de kracht gelijkmatig over het connectorhuis verdelen, zodat de pinnen perfect loodrecht op het oppervlak van de printplaat in de gaten komen.
Krachtbewaking: Moderne perspassingsapparatuur maakt gebruik van continue kracht-afstandsmeting. Het systeem meet de uitgeoefende kracht bij elke stap in de insteekdiepte. Deze gegevens genereren een karakteristieke curve die wordt vergeleken met vooraf gedefinieerde aanvaardbare grenzen. Als de inbrengkracht te laag is (wat duidt op een te groot gat) of te hoog (wat duidt op een te klein gat of een verkeerd uitgelijnde pen), waarschuwt de machine de operator, waardoor wordt voorkomen dat defecte assemblages doorgaan naar de volgende fase.
Bevestiging van de pen en plaatsing: Connectoren moeten worden ingedrukt totdat ze de door de fabrikant opgegeven inpersdiepte hebben bereikt. Te diep indrukken kan het oppervlak van de printplaat en de behuizing van de connector beschadigen, terwijl te oppervlakkig indrukken de elektrische verbinding en de mechanische stabiliteit van het onderdeel in gevaar brengt.
Veelgestelde vragen (FAQ)
Ja, maar er zijn wel belangrijke kanttekeningen. Flexibele printplaten beschikken doorgaans niet over de nodige stijfheid om de inbrengkrachten te weerstaan. Bij het gebruik van press-fit-connectoren op FPC’s is het meestal nodig om verstevigingselementen (zoals dikke FR-4- of polyimidelagen) aan te brengen rondom het connectorgebied, om mechanische ondersteuning te bieden.
Ja. Er zijn speciale verwijderingsgereedschappen beschikbaar om perspassingspennen of complete connectoren uit de printplaat te trekken zonder de doorlopende geplateerde gaten te beschadigen. Na verwijdering kan er doorgaans een nieuwe connector in dezelfde gaten worden geplaatst, hoewel connectorfabrikanten meestal een maximum van twee of drie inbrengcycli per gat aanbevelen om ervoor te zorgen dat de integriteit van de beplating behouden blijft.
Bij betrouwbaarheidstesten wordt doorgaans gebruikgemaakt van omgevingsbelastingstests (ESS). Hieronder vallen thermische cyclustests, tests met vochtige warmte en willekeurige trillingstests. Na blootstelling aan deze omgevingsfactoren wordt de contactweerstand van de perspassing gemeten. Een toename van de contactweerstand boven een gespecificeerde drempelwaarde (bijvoorbeeld een verandering van meer dan 10 milliohm) duidt op een verslechtering van de gasdichte afdichting.
Het HASL-proces (Hot Air Solder Leveling) leidt tot een ongelijkmatige verdeling van het soldeersel in de binnenwand van het gat, waardoor vaak een druppelvorm ontstaat of de dikte varieert. Door deze ongelijkmatige topografie is het onmogelijk om de strakke diametertoleranties (vaak ±0,05 mm) te garanderen die nodig zijn voor een consistente en betrouwbare perspassing.
Het ‘Eye-of-the-Needle’-ontwerp is het meest gangbare ontwerp voor flexibele pinnen dat wordt gebruikt in persverbindingen. Het midden van de pen is gespleten en naar buiten gebogen, waardoor het lijkt op het oog van een naald. Bij het insteken worden de gebogen delen naar binnen gedrukt, waardoor de continue normaalkracht ontstaat die nodig is voor de gasdichte verbinding, terwijl kleine afwijkingen in de gatdiameter worden gecompenseerd.