İçindekiler
Press-Fit Teknolojisine Giriş
Zorlu baskılı devre kartı montajı (PCBA) alanında mühendisler, güvenilirliği artırmak, üretim maliyetlerini düşürmek ve elektronik sistemlerin performansını iyileştirmek için sürekli olarak yeni yöntemler aramaktadır. Presle oturtma teknolojisi, otomotiv elektroniğinden telekomünikasyon altyapısına kadar uzanan yüksek güvenilirlik gerektiren uygulamalarda sağlam, lehim gerektirmeyen bağlantıların oluşturulmasında bir mihenk taşı olarak ortaya çıkmıştır. Elektriksel ve mekanik bağlar kurmak için lehim alaşımlarına dayanan geleneksel delikli (THT) veya yüzeye monte (SMT) teknolojilerinin aksine, presle takma konektörler, gaz sızdırmaz ve yüksek iletkenliğe sahip bir arayüz elde etmek için mekanik deformasyondan yararlanır.
Pres geçme konektörlerin çalışma prensiplerini ve bunların gerektirdiği sıkı PCB üretim toleranslarını anlamak, her donanım mühendisi veya PCB tasarımcısı için hayati önem taşır. Bu makale, pres geçme teknolojisinin ilkelerini, PCB delik toleranslarının kritik rolünü, kaplama ile ilgili hususları ve modern elektronik montajlarda lehimsiz bağlantıların kullanılmasının avantajlarını ele almaktadır.
Presle Takılan Konektörlerin Çalışma Prensibi
Temel olarak, pres geçmeli konektör, baskılı devre kartındaki kaplamalı deliklere (PTH) takılmak üzere tasarlanmış pimlerden (veya terminallerden) oluşur. Pim, PTH'nin çapından biraz daha büyük olan ve genellikle iğne deliğine, "C" şekline veya yerel bir çıkıntıya benzeyen esnek bir bölüme sahiptir.
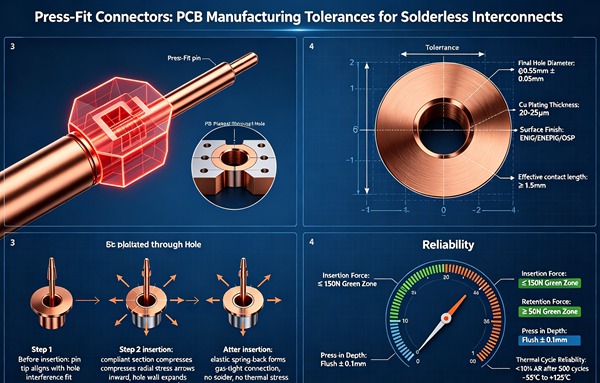
Takma işlemi sırasında, özel aletler kontrollü bir kuvvet uygulayarak konektör pimini deliğe bastırır. Pim PTH’ye girerken, esnek bölüm elastik ve plastik olarak sıkışır. Bu deformasyon, kaplamalı delik duvarlarına karşı sürekli bir normal kuvvet uygular. Ortaya çıkan sürtünme ve basınç, temas yüzeylerindeki oksitleri veya kirletici maddeleri uzaklaştırarak bir “soğuk kaynak” veya gaz sızdırmaz bir bağlantı oluşturur.
Bu gaz sızdırmaz conta, neme, aşındırıcı gazlara ve çevresel kirleticilere karşı dayanıklıdır ve uzun vadeli elektriksel kararlılığı garanti eder. Ayrıca, lehim kullanılmaması, montaj sırasında termal gerilme, köprüleme, soğuk lehim bağlantıları ve metal arası kırılganlaşma risklerini ortadan kaldırarak, presle geçme bağlantıların yüksek titreşimli ve yüksek sıcaklıklı ortamlarda olağanüstü dayanıklı olmasını sağlar.
PCB Üretim Toleranslarının Önemi
Basınçla oturtma bağlantısının güvenilirliği, tamamen esnek pim ile kaplamalı delik arasındaki hassas mekanik etkileşime bağlıdır. Dolayısıyla, PCB üretim toleransları, basınçla oturtma teknolojisinin başarısında en kritik faktördür. Delik çok büyükse, pim yeterli normal kuvvet oluşturamaz; bu da gevşek bir bağlantıya, artan temas direncine ve nihayetinde arızaya yol açar. Tersine, delik çok küçükse, yerleştirme kuvveti aşırı olur ve bu da pimin bükülmesine, kaplamanın hasar görmesine veya PCB alt tabakalarının ayrılmasına neden olabilir.
En uygun dengeyi sağlamak için mühendisler, konektör üreticisinin bitmiş delik boyutu (FHS) ve delinmiş delik boyutu (DHS) için belirlediği toleranslara sıkı sıkıya uymak zorundadır.
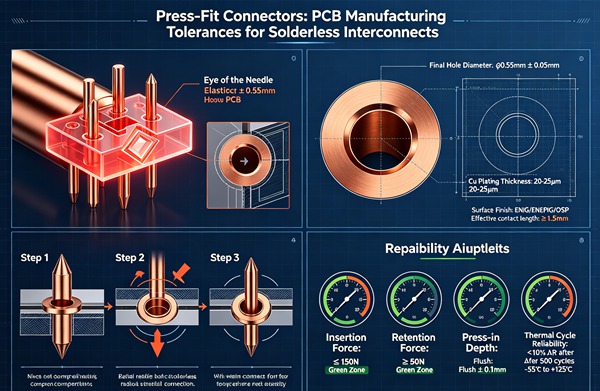
Bitmiş Delik Boyutu (FHS) Toleransları
Bitmiş delik boyutu, tüm kaplama işlemleri tamamlandıktan sonra PTH’nin nihai çapını ifade eder. Presle takma uygulamalarında, FHS toleransı genellikle son derece dardır; yüksek yoğunluklu konektörler için genellikle ±0,05 mm (±2 mil) veya hatta ±0,025 mm (±1 mil) aralığında belirtilir.
Bu hassasiyet düzeyini korumak, son derece kontrollü bir PCB üretim süreci gerektirir. Üreticiler, ilk delik boyutunu belirlerken bakır kaplamanın kalınlığının yanı sıra yüzey kaplamalarını (ENIG, daldırma kalay veya HASL gibi) da hesaba katmalıdır.
Delik Çapı (DHS) ve Kaplama Kalınlığı
Delinen delik boyutu, herhangi bir kaplama işlemi yapılmadan önce çıplak FR-4 (veya başka bir dielektrik) alt tabakaya açılan deliğin çapıdır. DHS, kaplama kalınlığı ve FHS arasındaki ilişki şu şekilde ifade edilir:
FHS = DHS – (2 × Toplam Kaplama Kalınlığı)
Presle oturtmalı delikler için, delik gövdesindeki bakır kaplama kalınlığı genellikle 25 µm ile 50 µm (1 ila 2 mil) arasında belirtilir. Bu sağlam bakır tabaka, yırtılma veya çatlama olmadan yerleştirme kuvvetlerine dayanmak için gerekli yapısal bütünlüğü sağlar.
İmalatçılar, delik içindeki sapma, bulaşma ve yüzey pürüzlülüğünü en aza indirmek için delme işlemini dikkatle kontrol etmelidir. Düzgün ve kusursuz silindirik delikler açarak kaplamanın eşit dağılımını sağlamak için yüksek kaliteli karbür matkap uçları ve optimize edilmiş ilerleme ve hız değerleri hayati önem taşır.
Presle Takılan Bağlantı Elemanları için Yüzey Kaplamaları
PTH’ye uygulanan yüzey işleme, takma kuvvetini, soğuk kaynağın kalitesini ve presle geçme bağlantısının uzun vadeli güvenilirliğini önemli ölçüde etkiler. Uygun yüzey işlemenin seçilmesi, uygulamanın ve konektör malzemesinin özel gereksinimlerinin değerlendirilmesini gerektirir.
Daldırma Kalay (ImSn)
Daldırma kalay kaplama, özellikle otomotiv ve telekomünikasyon sektörlerinde, presle oturtma uygulamaları için en uygun yüzey kaplaması olarak yaygın bir şekilde kabul edilmektedir. Kalay, mükemmel kayganlık sağlar, böylece gerekli yerleştirme kuvvetini azaltır ve pimin aşınmasını en aza indirir. Ayrıca kalay, basınç altında kolayca deforme olur ve bu da geniş, yüksek iletkenliğe sahip bir temas alanının oluşmasını kolaylaştırır. ImSn'nin karakteristik kalınlığı genellikle 0,8 µm ile 1,2 µm arasındadır.
Elektrolizsiz Nikel-Daldırma Altın (ENIG)
ENIG, üstün korozyon direnci ve çok düz bir yüzey sunması nedeniyle yüksek güvenilirlik gerektiren devre kartlarında yaygın olarak kullanılmaktadır. Bununla birlikte, nikel sert bir metal olduğundan kalaya kıyasla takma kuvvetini artırır. ENIG kullanan mühendisler, presle takma ekipmanlarının kartı veya konektörü zarar vermeden gerekli kuvveti sağlayabildiğinden emin olmalıdır. Tipik bir ENIG kaplaması, 3-6 µm nikel ve 0,05-0,12 µm altından oluşur.
Sıcak Hava Lehim Tesviyesi (HASL)
HASL ve Kurşunsuz HASL, genellikle presle takılan konektörler için tavsiye edilmez. HASL işlemi, PTH’nin içinde düzensiz bir yüzey yapısı oluşturur ve bu da gerekli olan sıkı FHS toleranslarının korunmasını neredeyse imkansız hale getirir. Düzensiz yüzey, tutarsız takma kuvvetlerine ve güvenilmez bağlantılara yol açabilir. Hakkında daha fazla bilgi edinin Geri Dönüş Yolu Optimizasyonu: Yüksek Frekanslı Sinyal Bütünlüğü için Sağlam Referans Düzlemlerinin Tasarımı.
Organik Lehimlenebilirlik Koruyucu (OSP)
OSP, bakırı oksidasyondan koruyan ince, organik bir kaplama sağlar. OSP, presle takma uygulamalarında kullanılabilse de dikkatli bir şekilde kullanılmalıdır. Takma işlemi sırasında OSP tabakası kolayca delinir ve altındaki bakırla doğrudan temas sağlanır. Ancak OSP kayganlık özelliği sunmadığından, daha yüksek takma kuvvetleri gerektirir. Hakkında daha fazla bilgi edinin Geri Delme: Hassas Derinlik Kontrolüyle Sinyal Yansımalarının Ortadan Kaldırılması.
Lehimsiz Bağlantıların Avantajları
Press-fit teknolojisine geçiş, geleneksel lehimli bağlantılara kıyasla sunduğu birçok önemli mühendislik ve üretim avantajı sayesinde hız kazanmaktadır.
Termal Gerilimin Giderilmesi
Lehimleme işlemleri, özellikle dalga lehimleme ve seçici lehimleme, PCB’yi aşırı sıcaklık dalgalanmalarına maruz bırakır. Bu termal şok, PCB’nin eğrilmesine neden olabilir, hassas bileşenlere zarar verebilir ve çok katmanlı kartların bütünlüğünü tehlikeye atabilir. Basınçla yerleştirme, tamamen mekanik ve oda sıcaklığında gerçekleştirilen bir işlemdir ve montaj üzerindeki termal gerilimi tamamen ortadan kaldırır.
Eşsiz Güvenilirlik
Presli bağlantıların gaz sızdırmaz arayüzü, soğuk lehimleme, boşluk oluşumu, akı sıkışması ve termal genleşme katsayısı (CTE) uyumsuzluklarının yol açtığı yorulma çatlakları gibi lehim bağlantılarıyla ilişkili yaygın arıza türlerine karşı dayanıklıdır. Presli konektörler, şiddetli darbe, titreşim ve termal döngüye maruz kalan ortamlarda üstün performans gösterir. Hakkında daha fazla bilgi edinin Eğrilik Düzeltmesi: PCIe Gen 6 için Fiber Örgü Etkisi (FWE) ve Uzunluk Eşleştirmesinin Yönetimi.
Montaj Verimliliği
Press-fit teknolojisi, PCBA üretim sürecini kolaylaştırır. Bu teknoloji, lehim pastası baskısı, yeniden akış profilleme, dalga lehimleme kurulumları ve montaj sonrası temizlik işlemlerine olan ihtiyacı ortadan kaldırır. Süreç adımlarındaki bu azalma, daha düşük üretim maliyetleri, artan üretim hacmi ve daha yüksek genel verim ile sonuçlanır. Hakkında daha fazla bilgi edinin Gömülü Bileşenler: Gömülü PCB Bileşenleriyle IoT Cihazlarının Minyatürleştirilmesi.
Çift Taraflı Montaj Uyumluluğu
Bileşenlerin kartın her iki yüzüne de yoğun bir şekilde yerleştirildiği karmaşık montajlarda, THT bileşenleri için bir kartı dalga lehimleme makinesinden geçirmek oldukça sorunlu olabilir. Basınçla takılan konektörler, her iki yüzündeki tüm SMT bileşenlerinin yeniden akış lehimlemesi tamamlandıktan sonra takılabilir; bu da montaj sırasını büyük ölçüde basitleştirir.
Onarılabilirlik
Basınçla oturtmalı bağlantılar son derece kalıcı olmakla birlikte, özel aletler sayesinde hasarlı pimlerin veya konektörlerin ısı uygulanmadan güvenli bir şekilde çıkarılması ve değiştirilmesi mümkündür. Bu sayede, THT bileşenlerinin lehimlerinin sökülmesi sırasında sıkça karşılaşılan bir risk olan, çevredeki PCB alanında termal hasar oluşması önlenir.
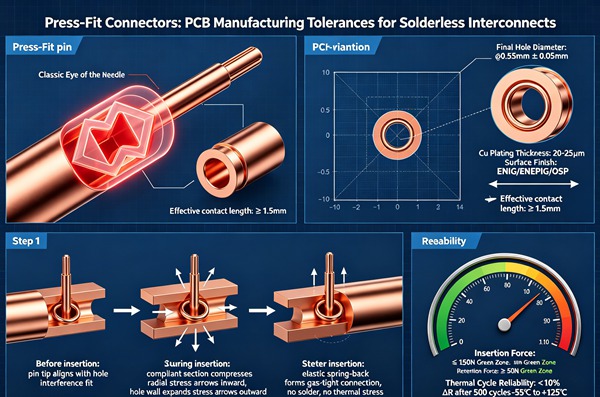
Press-Fit Teknolojisinin Uygulanması (Adım Adım Kılavuz)
Aşağıdaki mühendislik kurallarına uyun.
- Uygun Konektörü Seçin
Öncelikle, uygulamanızın elektriksel (akım, gerilim, sinyal bütünlüğü) ve çevresel gereksinimlerini karşılayan bir pres geçme konektör belirleyin. Pim tasarımını (örn. iğne deliği) ve üreticinin belirttiği takma kuvveti parametrelerini değerlendirin.
- PCB Delik Özelliklerini Belirleyin
Gerekli olan kesin Bitmiş Delik Boyutu (FHS) ve toleransı belirlemek için konektör üreticisinin teknik veriler sayfasına başvurun. Genellikle tolerans ±0,05 mm’dir. Bu gerekliliği imalat çiziminde açıkça belirtin.
- Kaplama Kalınlığını Belirtin
Üretim talimatlarında, deliğin iç kısmında gerekli bakır kaplama kalınlığının (genellikle 25 µm ile 50 µm arasında) belirtildiğinden emin olun. Bu, takma işlemi sırasında ortaya çıkan mekanik gerilimi karşılamak açısından hayati önem taşır.
- Yüzey Kaplamasını Seçin
Pres geçme teknolojisiyle uyumlu bir yüzey kaplaması seçin. Daldırma Kalay (ImSn), yağlama özelliği nedeniyle şiddetle tavsiye edilirken, ENIG ise yüksek güvenilirlik gerektiren uygulamalar için uygundur. Pres geçme delikleri için HASL kullanımını açıkça yasaklayın.
- PCB Ayak İzi Tasarımı
Üreticinin önerilerine uygun olarak PCB ayak izini oluşturun. Delme işlemi sırasında kopmayı önlemek ve pim yerleştirme sırasında yapısal destek sağlamak için yeterli halka boyutuna sahip olduğundan emin olun.
- Üreticiyle İletişim Kurun
Tasarım gereksinimlerinizi sürecin erken aşamalarında PCB üreticisiyle paylaşın. Belirtilen FHS için gerekli olan sıkı delme ve kaplama toleranslarını karşılayabilme kapasitelerini teyit edin.
- Montaj Sürecini Planlayın
Sözleşmeli üretici (CM) veya montaj tesisi ile koordinasyon sağlayarak, bunların uygun presle takma ekipmanına sahip olduklarından emin olun. Kalıp, PCB’nin bükülmesini önlemek için PCB’yi düzgün bir şekilde desteklemeli ve konektörü tam olarak yerine oturtmak için kontrollü, dik bir kuvvet uygulamalıdır.
Basınçla oturtmalı konektörlerin bir PCB tasarımına başarılı bir şekilde entegre edilmesi, ilk şematik taslaktan son montaja kadar sistematik bir yaklaşım gerektirir.
Presle Montaj için En İyi Uygulamalar
Basınçla oturtmalı konektörlerin fiziksel olarak takılması, özel ekipman ve titiz bir kurulum gerektiren hassas bir işlemdir.
Aletler ve Destek: PCB, özel bir sabitleme aparatı veya örs kullanılarak alt taraftan eşit şekilde desteklenmelidir. Bu, takma işlemi sırasında kartın eğrilmesini veya belirli bölgelerde gerilme kırılmalarının oluşmasını önler. Üst kalıp, yani “pres bloğu”, kuvveti konektör gövdesi boyunca eşit bir şekilde dağıtmalı ve pimlerin deliklere kart yüzeyine tam olarak dik bir şekilde girmesini sağlamalıdır.
Kuvvet İzleme: Modern presle geçme ekipmanları, sürekli kuvvet-mesafe izleme özelliğini kullanır. Sistem, yerleştirme derinliğinin her bir artışında uygulanan kuvveti ölçer. Bu veriler, önceden tanımlanmış kabul edilebilir sınırlarla karşılaştırılan bir imza eğrisi oluşturur. Girme kuvveti çok düşükse (delik boyutunun fazla büyük olduğunu gösterir) veya çok yüksekse (delik boyutunun fazla küçük olduğunu veya pimin yanlış hizalandığını gösterir), makine operatörü uyarır ve hatalı montajların bir sonraki aşamaya geçmesini önler.
Pim Mesafesi ve Yerleşimi: Konektörler, üretici tarafından belirtilen oturma derinliğine ulaşana kadar bastırılmalıdır. Aşırı bastırma, PCB yüzeyine ve konektör gövdesine zarar verebilirken, yetersiz bastırma ise elektrik bağlantısını ve bileşenin mekanik sağlamlığını tehlikeye atar.
Sıkça Sorulan Sorular (SSS)
Evet, ancak bazı önemli hususlar vardır. Esnek devre kartları genellikle takma kuvvetlerine dayanmak için gereken sertliğe sahip değildir. Esnek devre kartlarında (FPC) presle takılan konektörlerin kullanılması, mekanik destek sağlamak amacıyla genellikle konektör bölgesinin çevresine yerleştirilen sertleştirici elemanların (kalın FR-4 veya poliimid katmanları gibi) eklenmesini gerektirir.
Evet. Kaplamalı deliklere zarar vermeden, presle takılmış pimleri veya konektörlerin tamamını PCB’den çıkarmak için özel çıkarma aletleri mevcuttur. Çıkarıldıktan sonra, genellikle aynı deliklere yeni bir konektör takılabilir; ancak konektör üreticileri, kaplamanın bütünlüğünün korunmasını sağlamak amacıyla belirli bir delik için genellikle en fazla iki veya üç takma döngüsü yapılmasını önerir.
Güvenilirlik testleri genellikle çevresel stres taramasını (ESS) içerir. Buna termal döngü, nemli ısı testi ve rastgele titreşim testi dahildir. Çevresel maruziyetin ardından, presle geçme bağlantısının temas direnci ölçülür. Temas direncindeki artışın belirli bir eşik değerini aşması (örneğin, 10 miliohm'dan fazla bir değişiklik), gaz sızdırmaz contanın bozulduğunu gösterir.
Sıcak Hava Lehim Düzeltme (HASL) işlemi, delik gövdesi içinde lehimin dengesiz bir şekilde dağılmasına neden olur ve genellikle damla şekli veya değişken kalınlıklar ortaya çıkarır. Bu dengesiz yüzey yapısı, tutarlı ve güvenilir presle takma işlemi için gerekli olan sıkı çap toleranslarının (genellikle ±0,05 mm) garanti edilmesini imkânsız kılar.
İğne Deliği, presle takılan konektörlerde kullanılan en yaygın esnek pim tasarımıdır. Pimin ortası ikiye ayrılmış ve dışa doğru kavisli olup, bir iğne deliğine benzer. Takıldığında, kavisli kısımlar içe doğru sıkışarak, delik çapındaki küçük farklılıkları telafi ederken, gaz sızdırmaz bir bağlantı için gerekli olan sürekli normal kuvveti oluşturur.