Ii. Содержание
Введение в технологию прессовой посадки
В сложной сфере сборки печатных плат (PCBA) инженеры постоянно ищут способы повысить надежность, снизить производственные затраты и улучшить характеристики электронных систем. Технология прессовой посадки стала основой для создания прочных беспаечных соединений в высоконадежных системах — от автомобильной электроники до телекоммуникационной инфраструктуры. В отличие от традиционных технологий сквозного монтажа (THT) или поверхностного монтажа (SMT), в которых для создания электрических и механических соединений используются припойные сплавы, в разъемах с прессовой посадкой для обеспечения газонепроницаемого и высокопроводящего соединения используется механическая деформация.
Понимание принципов работы разъемов с прессовой посадкой и строгих допусков при изготовлении печатных плат, которые они требуют, имеет решающее значение для любого инженера-аппаратчика или разработчика печатных плат. В данной статье рассматриваются принципы технологии прессовой посадки, важнейшая роль допусков на отверстия в печатных платах, особенности нанесения гальванического покрытия, а также преимущества использования беспаечных соединений в современных электронных сборках.
Принцип действия разъемов с прессовой посадкой
По сути, разъем с прессовой посадкой состоит из контактов (или клемм), предназначенных для вставки в металлизированные сквозные отверстия (PTH) на печатной плате. Контакт имеет упругую часть — часто напоминающую ушко иглы, имеющую форму буквы «C» или представляющую собой локальное утолщение — диаметр которой немного превышает диаметр PTH.
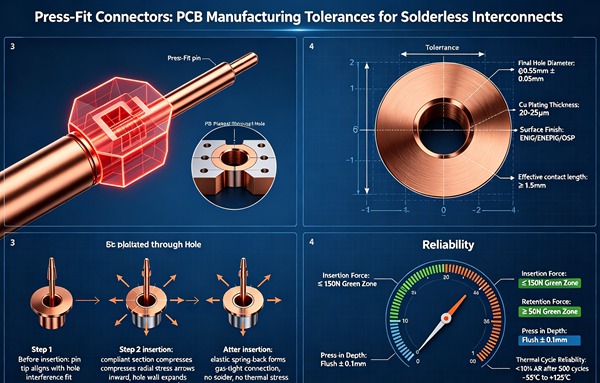
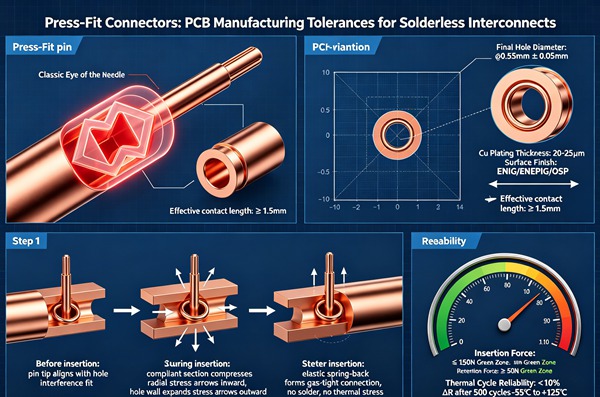
В процессе вставки специализированный инструмент прикладывает контролируемое усилие, чтобы впрессовать контактный штырь в отверстие. По мере входа штыря в сквозное отверстие с металлическим покрытием упругий участок сжимается как упруго, так и пластически. Эта деформация оказывает постоянное нормальное усилие на стенки сквозного отверстия с металлическим покрытием. Возникающие в результате трения и давления вытесняют любые оксиды или загрязнения с контактных поверхностей, создавая «холодную сварку» или газонепроницаемое соединение.
Это газонепроницаемое уплотнение не пропускает влагу, коррозионные газы и загрязнения из окружающей среды, обеспечивая долгосрочную электрическую стабильность. Кроме того, отсутствие припоя исключает риск термических напряжений при сборке, образования перемычек, холодных паяных соединений и интерметаллического охрупчивания, что делает прессовые соединения исключительно устойчивыми в условиях сильной вибрации и высоких температур.
Важность допусков при производстве печатных плат
Надежность соединения методом прессовой посадки полностью зависит от точного механического взаимодействия между гибким штифтом и металлизированным сквозным отверстием. Следовательно, допуски при изготовлении печатных плат являются наиболее важным фактором, определяющим успех технологии прессовой посадки. Если отверстие слишком большое, контактный стержень не сможет создать достаточную нормальную силу, что приведет к ослаблению соединения, увеличению контактного сопротивления и, в конечном итоге, к выходу из строя. И наоборот, если отверстие слишком маленькое, усилие вставки будет чрезмерным, что может привести к изгибу контактного стержня, повреждению гальванического покрытия или отслоению подложки печатной платы.
Чтобы добиться оптимального баланса, инженеры должны строго соблюдать указанные производителем разъёмов допуски на размер готового отверстия (FHS) и размер просверленного отверстия (DHS).
Допуски на размер готового отверстия (FHS)
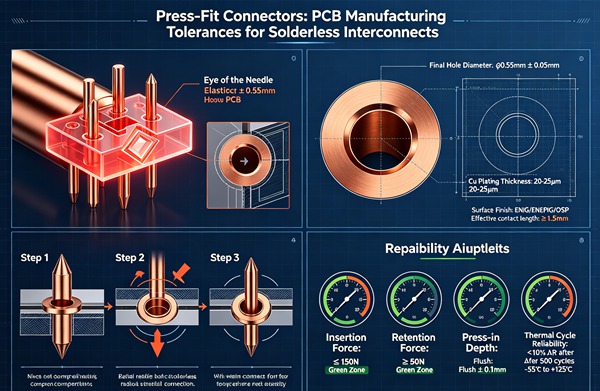
Размер готового отверстия означает конечный диаметр сквозного отверстия (PTH) после завершения всех процессов гальванического покрытия. При прессовой посадке допуск на размер готового отверстия (FHS) обычно очень мал и часто устанавливается в пределах ±0,05 мм (±2 мил) или даже ±0,025 мм (±1 мил) для разъемов высокой плотности.
Для обеспечения такого уровня точности необходим строго контролируемый процесс изготовления печатных плат. При определении начального размера сверла производители должны учитывать толщину медного покрытия, а также любые виды поверхностной обработки (такие как ENIG, иммерсионное оловянное покрытие или HASL).
Размер просверленного отверстия (DHS) и толщина покрытия
Размер просверленного отверстия — это диаметр отверстия, прорезанного в необработанной подложке из FR-4 (или другого диэлектрика) до нанесения любого покрытия. Взаимосвязь между DHS, толщиной покрытия и FHS определяется следующим соотношением:
FHS = DHS – (2 × общая толщина покрытия)
Для отверстий с прессовой посадкой толщина медного покрытия в стволе отверстия обычно составляет от 25 до 50 мкм (от 1 до 2 мил). Этот прочный слой меди обеспечивает необходимую структурную целостность, позволяющую выдерживать усилия вставки без разрывов и трещин.
Производители должны тщательно контролировать процесс сверления, чтобы свести к минимуму биение, размазывание и шероховатость поверхности внутри отверстия. Для получения гладких, идеально цилиндрических отверстий, обеспечивающих равномерное распределение покрытия, необходимо использовать высококачественные твердосплавные сверла и оптимизированные значения подачи и скорости.
Поверхностные покрытия для соединений с прессовой посадкой
Тип поверхности, нанесенный на отверстие PTH, существенно влияет на усилие вставки, качество холодной сварки и долгосрочную надежность прессового соединения. Для выбора подходящего типа поверхности необходимо оценить конкретные требования к применению и материал разъема.
Олово для иммерсионного покрытия (ImSn)
Покрытие оловом методом погружения широко считается оптимальным вариантом отделки поверхности для соединений с прессовой посадкой, особенно в автомобильной и телекоммуникационной отраслях. Олово обеспечивает превосходную смазывающую способность, снижая необходимое усилие ввода и сводя к минимуму износ штифта. Кроме того, олово легко деформируется под давлением, что способствует созданию большой контактной площади с высокой проводимостью. Характерная толщина слоя ImSn обычно составляет от 0,8 мкм до 1,2 мкм.
Безелектролитическое никелевое покрытие с погружным золотом (ENIG)
Покрытие ENIG отличается превосходной коррозионной стойкостью и очень ровной поверхностью, благодаря чему оно широко используется в производстве печатных плат, требующих высокой надежности. Однако никель — это твердый металл, что приводит к увеличению усилия вставки по сравнению с оловом. Инженеры, использующие покрытие ENIG, должны убедиться, что их оборудование для прессовой установки способно обеспечить необходимое усилие, не повредив при этом печатную плату или разъем. Типичное покрытие ENIG состоит из 3–6 мкм никеля и 0,05–0,12 мкм золота.
Выравнивание горячим воздушным припоем (HASL)
Использование покрытий HASL и бессвинцового HASL, как правило, не рекомендуется для разъемов с прессовой посадкой. В процессе нанесения покрытия HASL внутри сквозного отверстия образуется неровная поверхность, что делает практически невозможным соблюдение требуемых жестких допусков FHS. Неровности поверхности могут привести к нестабильным усилиям вставки и ненадежности соединений. Узнайте больше о Оптимизация обратного канала: проектирование надёжных опорных плоскостей для обеспечения целостности высокочастотных сигналов.
Органический консервант паяемости (OSP)
OSP представляет собой тонкое органическое покрытие, защищающее медь от окисления. Хотя OSP можно использовать в конструкциях с прессовой посадкой, при работе с ним требуется соблюдать осторожность. В процессе вставки слой OSP легко повреждается, в результате чего возникает прямой контакт с расположенной под ним медью. Однако OSP не обладает смазывающими свойствами, а это означает, что для вставки требуются более высокие усилия. Узнайте больше о Обратное сверление: устранение отражения сигнала с помощью обратного сверления с точным контролем глубины.
Преимущества беспоячных соединений
Переход к технологии прессовой посадки обусловлен рядом весомых преимуществ с точки зрения инженерии и производства по сравнению с традиционными паяными соединениями.
Устранение термических напряжений
Процессы пайки, в частности пайка волной припоя и селективная пайка, подвергают печатную плату экстремальным перепадам температуры. Такой термический шок может вызвать коробление, повредить чувствительные компоненты и нарушить целостность многослойных плат. Установка методом прессовой посадки представляет собой чисто механический процесс, осуществляемый при комнатной температуре, что полностью исключает термические нагрузки на сборку.
Непревзойденная надежность
Газонепроницаемый соединительный узел с прессовым соединением устойчив к типичным видам отказов, характерным для паяных соединений, таким как холодное паяние, образование пустот, застревание флюса и усталостные трещины, вызванные несовпадением коэффициентов теплового расширения (КТР). Соединители с прессовым соединением отлично подходят для использования в условиях сильных ударов, вибрации и термоциклирования. Узнайте больше о Компенсация перекоса: устранение эффекта переплетения волокон (FWE) и согласование длины для PCIe Gen 6.
Эффективность сборки
Технология прессовой посадки оптимизирует процесс производства печатных плат (PCBA). Она позволяет отказаться от нанесения паяльной пасты, профилирования рефлоу, настройки оборудования для пайки волной припоя и операций очистки после сборки. Сокращение количества этапов процесса приводит к снижению производственных затрат, увеличению пропускной способности и повышению общего выхода готовой продукции. Узнайте больше о Встроенные компоненты: миниатюризация устройств Интернета вещей с помощью встроенных компонентов печатных плат.
Совместимость с двухсторонней сборкой
В сложных сборках, где компоненты плотно размещены с обеих сторон печатной платы, прохождение платы через линию волновой пайки для компонентов THT может вызвать серьезные проблемы. Разъемы с прессовой посадкой можно устанавливать после того, как все компоненты SMT будут припаяны методом рефлоу с обеих сторон, что значительно упрощает последовательность сборки.
Ремонтопригодность
Несмотря на то что соединения с прессовой посадкой отличаются высокой прочностью, специальные инструменты позволяют безопасно извлекать и заменять поврежденные штыри или разъемы без применения тепла. Это позволяет избежать термического повреждения окружающей области печатной платы, что является распространенным риском при отпаивании компонентов THT.
Как внедрить технологию прессовой посадки (пошаговое руководство)
Соблюдайте следующие технические правила.
- Выберите подходящий разъем
Для начала необходимо выбрать разъем с прессовой посадкой, который соответствует электрическим (ток, напряжение, целостность сигнала) и эксплуатационным требованиям вашей системы. Оцените конструкцию контактов (например, типа «игольное ушко») и указанные производителем параметры усилия вставки.
- Определение технических характеристик отверстий в печатной плате
Ознакомьтесь с техническим паспортом производителя соединителя, чтобы определить точный размер готового отверстия (FHS) и требуемый допуск. Как правило, допуск составляет ±0,05 мм. Чётко укажите это требование на чертеже изготовления.
- Укажите толщину покрытия
Убедитесь, что в технологических инструкциях указана необходимая толщина медного покрытия в стволе отверстия, которая обычно составляет от 25 мкм до 50 мкм. Это имеет решающее значение для обеспечения способности выдерживать механические нагрузки при вставке.
- Выберите тип поверхности
Выберите вид поверхности, совместимый с технологией прессовой посадки. Настоятельно рекомендуется использовать оцинковку методом погружения (ImSn) из-за её смазывающих свойств, тогда как покрытие ENIG подходит для применений, требующих высокой надёжности. Категорически запрещается использовать покрытие HASL для отверстий, предназначенных для прессовой посадки.
- Разработка контура печатной платы
Создайте контур печатной платы в соответствии с рекомендациями производителя. Убедитесь, что размер кольцевого зазора достаточен, чтобы предотвратить отрыв при сверлении и обеспечить структурную опору при установке выводов.
- Свяжитесь с изготовителем
С самого начала процесса сообщите производителю печатных плат о своих требованиях к конструкции. Убедитесь, что он способен обеспечить соблюдение жестких допусков на сверление и гальваническое покрытие, требуемых для указанного стандарта FHS.
- Планирование процесса сборки
Следует согласовать с контрактным производителем (CM) или сборочным предприятием наличие у них соответствующего оборудования для прессовой установки. Инструмент должен надлежащим образом фиксировать печатную плату, чтобы предотвратить её изгиб, и прикладывать контролируемое перпендикулярное усилие для полной установки разъема.
Для успешной интеграции разъемов с прессовой посадкой в конструкцию печатной платы необходим системный подход — от начального этапа создания схемы до окончательной сборки.
Передовой опыт в области прессовой сборки
Физическая установка разъемов с прессовой посадкой — это сложный процесс, требующий специального оборудования и тщательной настройки.
Оборудование и техническая поддержка: Печатная плата должна быть равномерно закреплена с нижней стороны с помощью специального приспособления или опорной поверхности. Это предотвращает коробление платы или появление локальных трещин от напряжения во время установки. Верхний инструмент, или «прессовый блок», должен равномерно распределять усилие по корпусу разъема, обеспечивая вход контактов в отверстия строго перпендикулярно поверхности платы.
Мониторинг силы: Современное оборудование для прессовой посадки использует непрерывный мониторинг соотношения «усилие-расстояние». Система измеряет прилагаемое усилие при каждом шаге глубины вставки. На основе этих данных формируется характерная кривая, которая сравнивается с заранее заданными допустимыми пределами. Если усилие вдавливания слишком мало (что указывает на слишком большое отверстие) или слишком велико (что указывает на слишком малое отверстие или неправильное расположение штифта), станок предупреждает оператора, не допуская прохождения бракованных узлов на следующий этап.
Установка и закрепление штифтов: Разъемы необходимо вдавливать до достижения глубины посадки, указанной производителем. Чрезмерное вдавливание может привести к повреждению поверхности печатной платы и корпуса разъема, а недостаточное вдавливание — к ухудшению качества электрического соединения и снижению механической прочности компонента.
Часто задаваемые вопросы (FAQ)
Да, но с существенными оговорками. Гибким печатным платам, как правило, не хватает жесткости, необходимой для выдерживания усилий, возникающих при вставке разъемов. Использование разъемов с прессовой посадкой на гибких печатных платах обычно требует добавления ребер жесткости (таких как толстые слои FR-4 или полиимида), расположенных вокруг области разъема для обеспечения механической поддержки.
Да. Существуют специальные инструменты для извлечения штифтов с прессовой посадкой или целых разъемов из печатной платы без повреждения металлизированных сквозных отверстий. После извлечения в те же отверстия, как правило, можно установить новый разъем, хотя производители разъемов обычно рекомендуют не более двух-трех циклов установки для каждого отверстия, чтобы обеспечить сохранность металлизации.
Испытания на надежность, как правило, включают проверку на воздействие окружающей среды (ESS). Сюда входят термоциклирование, испытания во влажной жаре и испытания на случайную вибрацию. После воздействия окружающей среды измеряется контактное сопротивление прессового соединения. Увеличение контактного сопротивления сверх заданного порога (например, изменение более чем на 10 миллиом) свидетельствует об ухудшении газонепроницаемости уплотнения.
В результате применения технологии выравнивания припоя горячим воздухом (HASL) происходит неравномерное распределение припоя внутри цилиндрической части отверстия, что зачастую приводит к образованию «каплевидной» формы или неравномерной толщины слоя. Такая неравномерная топография не позволяет гарантировать соблюдение жестких диаметральных допусков (часто ±0,05 мм), необходимых для стабильной и надежной прессовой посадки.
Конструкция «игольное ушко» является наиболее распространённой конструкцией гибкого штифта, используемой в разъемах с прессовой посадкой. Центральная часть контакта имеет разъемную конструкцию и изогнута наружу, напоминая ушко иглы. При вставке изогнутые участки сжимаются внутрь, создавая постоянную нормальную силу, необходимую для газонепроницаемого соединения, и одновременно компенсируя незначительные отклонения в диаметре отверстия.