Tabla de contenidos
Introducción a la tecnología «Press-Fit»
En el exigente campo del montaje de placas de circuito impreso (PCBA), los ingenieros buscan continuamente métodos para mejorar la fiabilidad, reducir los costes de fabricación y potenciar el rendimiento de los sistemas electrónicos. La tecnología de ajuste a presión se ha convertido en una pieza clave para crear interconexiones robustas y sin soldadura en aplicaciones de alta fiabilidad, que abarcan desde la electrónica de automoción hasta las infraestructuras de telecomunicaciones. A diferencia de la tecnología tradicional de orificios pasantes (THT) o de la tecnología de montaje en superficie (SMT), que se basan en aleaciones de soldadura para establecer uniones eléctricas y mecánicas, los conectores de ajuste a presión utilizan la deformación mecánica para lograr una interfaz hermética al gas y altamente conductora.
Comprender el funcionamiento de los conectores de ajuste a presión y las estrictas tolerancias de fabricación de las placas de circuito impreso que requieren es fundamental para cualquier ingeniero de hardware o diseñador de placas de circuito impreso. Este artículo analiza los principios de la tecnología de ajuste a presión, el papel fundamental de las tolerancias de los orificios de las placas de circuito impreso, las consideraciones relativas al recubrimiento y las ventajas de adoptar interconexiones sin soldadura en los ensamblajes electrónicos modernos.
El funcionamiento de los conectores de ajuste a presión
En esencia, un conector de ajuste a presión está formado por clavijas (o terminales) diseñadas para insertarse en orificios pasantes metalizados (PTH) de una placa de circuito impreso. El pin presenta una sección flexible —que a menudo se asemeja al ojo de una aguja, tiene forma de “C” o presenta un abultamiento localizado— que es ligeramente mayor que el diámetro del PTH.
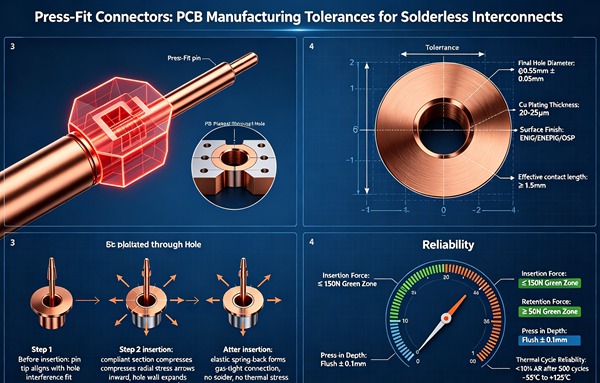
Durante el proceso de inserción, unas herramientas especializadas aplican una fuerza controlada para presionar la clavija del conector dentro del orificio. A medida que la clavija penetra en el orificio pasante metalizado, la sección flexible se comprime de forma elástica y plástica. Esta deformación ejerce una fuerza normal continua contra las paredes del orificio pasante metalizado. La fricción y la presión resultantes desplazan cualquier óxido o contaminante presente en las superficies de contacto, creando una “soldadura en frío” o una conexión hermética al gas.
Este sellado hermético al gas es impermeable a la humedad, a los gases corrosivos y a los contaminantes ambientales, lo que garantiza la estabilidad eléctrica a largo plazo. Además, la ausencia de soldadura elimina el riesgo de tensiones térmicas durante el montaje, la formación de puentes, las uniones de soldadura frías y la fragilización intermetálica, lo que hace que las conexiones a presión sean excepcionalmente resistentes en entornos con altas vibraciones y altas temperaturas.
La importancia de las tolerancias en la fabricación de placas de circuito impreso
La fiabilidad de una conexión por ajuste a presión depende por completo de la interacción mecánica precisa entre el pin flexible y el orificio pasante chapado. Por consiguiente, las tolerancias de fabricación de las placas de circuito impreso son el factor más crítico para el éxito de la tecnología de ajuste a presión. Si el orificio es demasiado grande, el pin no generará suficiente fuerza normal, lo que provocará una conexión floja, un aumento de la resistencia de contacto y, finalmente, un fallo. Por el contrario, si el orificio es demasiado pequeño, la fuerza de inserción será excesiva, lo que podría provocar el pandeo del pin, dañar el recubrimiento o la delaminación de los sustratos del PCB.
Para lograr el equilibrio óptimo, los ingenieros deben respetar estrictamente las tolerancias especificadas por el fabricante del conector en cuanto al tamaño del orificio acabado (FHS) y al tamaño del orificio taladrado (DHS).
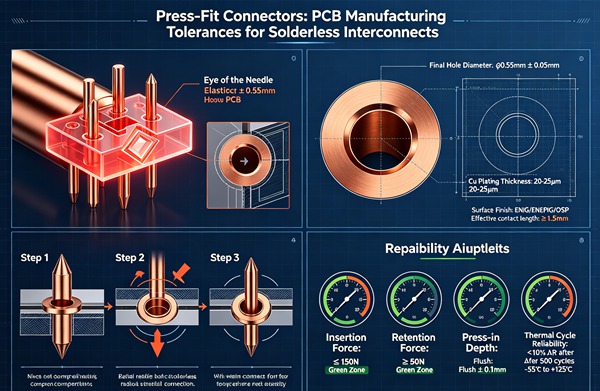
Tolerancias del tamaño final del orificio (FHS)
El tamaño final del orificio se refiere al diámetro final del orificio pasante (PTH) una vez finalizados todos los procesos de galvanización. En aplicaciones de ajuste a presión, la tolerancia del orificio pasante (FHS) suele ser extremadamente estrecha, y a menudo se especifica dentro de un margen de ±0,05 mm (±2 mils) o incluso ±0,025 mm (±1 mil) para conectores de alta densidad.
Para mantener este nivel de precisión es necesario un proceso de fabricación de placas de circuito impreso (PCB) altamente controlado. Los fabricantes deben tener en cuenta el espesor del recubrimiento de cobre, así como cualquier acabado superficial (como ENIG, estaño por inmersión o HASL), a la hora de determinar el diámetro inicial del taladro.
Diámetro del orificio perforado (DHS) y espesor del recubrimiento
El tamaño del orificio taladrado es el diámetro del orificio practicado en el sustrato FR-4 (u otro dieléctrico) sin recubrimiento, antes de que se realice cualquier proceso de galvanoplastia. La relación entre el DHS, el espesor del recubrimiento y el FHS viene dada por:
FHS = DHS – (2 × espesor total del recubrimiento)
En el caso de los orificios de ajuste a presión, el espesor del recubrimiento de cobre en el interior del orificio suele especificarse entre 25 µm y 50 µm (de 1 a 2 mils). Esta resistente capa de cobre proporciona la integridad estructural necesaria para soportar las fuerzas de inserción sin desgarrarse ni agrietarse.
Los fabricantes deben controlar minuciosamente el proceso de taladrado para minimizar la excentricidad, las marcas de taladrado y la rugosidad superficial en el interior del orificio. Es fundamental utilizar brocas de metal duro de alta calidad y ajustar de forma óptima las velocidades de avance y rotación para obtener orificios lisos y perfectamente cilíndricos que garanticen una distribución uniforme del recubrimiento.
Acabados superficiales para interconexiones de ajuste a presión
El acabado superficial aplicado al PTH influye de manera significativa en la fuerza de inserción, la calidad de la soldadura en frío y la fiabilidad a largo plazo de la conexión por ajuste a presión. Para seleccionar el acabado superficial adecuado, es necesario evaluar los requisitos específicos de la aplicación y el material del conector.
Estaño de inmersión (ImSn)
El estaño por inmersión se considera generalmente el acabado superficial óptimo para aplicaciones de ajuste a presión, especialmente en los sectores de la automoción y las telecomunicaciones. El estaño proporciona una excelente lubricidad, lo que reduce la fuerza de inserción necesaria y minimiza el desgaste del pin. Además, el estaño se deforma fácilmente bajo presión, lo que facilita la creación de una superficie de contacto amplia y altamente conductora. El espesor característico del ImSn suele oscilar entre 0,8 µm y 1,2 µm.
Níquel químico y baño de oro (ENIG)
El ENIG ofrece una resistencia superior a la corrosión y una superficie muy lisa, lo que lo convierte en una opción muy popular para placas de alta fiabilidad. Sin embargo, el níquel es un metal duro, lo que aumenta la fuerza de inserción en comparación con el estaño. Los ingenieros que utilicen ENIG deben asegurarse de que su equipo de montaje a presión pueda aplicar la fuerza necesaria sin dañar la placa ni el conector. El acabado ENIG típico consta de 3-6 µm de níquel y 0,05-0,12 µm de oro.
Nivelación de soldadura por aire caliente (HASL)
Por lo general, no se recomienda el uso de HASL ni de HASL sin plomo en conectores de ajuste a presión. El proceso HASL produce una topografía irregular en el interior del orificio pasante, lo que hace prácticamente imposible mantener las estrictas tolerancias FHS requeridas. La superficie irregular puede dar lugar a fuerzas de inserción variables y a conexiones poco fiables. Más información Optimización de la ruta de retorno: Diseño de planos de referencia sólidos para la integridad de la señal de alta frecuencia.
Conservante orgánico de soldabilidad (OSP)
El OSP proporciona un recubrimiento orgánico fino que protege el cobre de la oxidación. Aunque el OSP puede utilizarse en aplicaciones de ajuste a presión, requiere una manipulación cuidadosa. El proceso de inserción rompe fácilmente la capa de OSP, lo que establece un contacto directo con el cobre subyacente. Sin embargo, el OSP no ofrece lubricidad, lo que significa que se requieren mayores fuerzas de inserción. Más información Taladrado inverso: eliminación de la reflexión de la señal mediante un taladrado inverso con profundidad controlada con precisión.
Ventajas de las interconexiones sin soldadura
El cambio hacia la tecnología de ajuste a presión viene impulsado por varias ventajas convincentes desde el punto de vista de la ingeniería y la fabricación con respecto a las conexiones soldadas tradicionales.
Eliminación de tensiones térmicas
Los procesos de soldadura, en particular la soldadura por ola y la soldadura selectiva, someten a la placa de circuito impreso a variaciones térmicas extremas. Este choque térmico puede provocar deformaciones, dañar los componentes sensibles y comprometer la integridad de las placas multicapa. La inserción por ajuste a presión es un proceso puramente mecánico que se realiza a temperatura ambiente, lo que elimina por completo la tensión térmica en el conjunto.
Fiabilidad sin igual
La interfaz estanca al gas de una conexión por ajuste a presión es inmune a los modos de fallo habituales asociados a las uniones soldadas, como la soldadura en frío, la formación de huecos, el atrapamiento de fundente y las grietas por fatiga provocadas por desajustes en el coeficiente de expansión térmica (CTE). Los conectores por ajuste a presión destacan en entornos sometidos a fuertes golpes, vibraciones y ciclos térmicos. Más información Compensación de sesgo: gestión del efecto de entrelazado de fibras (FWE) y ajuste de longitud para PCIe Gen 6.
Eficiencia de montaje
La tecnología de ajuste a presión agiliza el proceso de fabricación de los conjuntos de placas de circuito impreso (PCBA). Elimina la necesidad de imprimir pasta de soldadura, definir perfiles de reflujo, configurar el soldado por ola y realizar operaciones de limpieza tras el montaje. Esta reducción de los pasos del proceso se traduce en menores costes de fabricación, un mayor rendimiento y unos rendimientos generales más elevados. Más información Componentes integrados: miniaturización de dispositivos IoT mediante componentes integrados en placas de circuito impreso.
Compatibilidad con el montaje a doble cara
En ensamblajes complejos en los que los componentes están muy apretados a ambos lados de la placa, el paso de la placa por una máquina de soldadura por ola para componentes THT puede resultar muy problemático. Los conectores de ajuste a presión pueden insertarse una vez que se haya realizado el reflujo de todos los componentes SMT en ambas caras, lo que simplifica enormemente la secuencia de montaje.
Reparabilidad
Aunque las conexiones a presión son muy duraderas, el uso de herramientas especializadas permite extraer y sustituir de forma segura los pines o conectores dañados sin necesidad de aplicar calor. De este modo se evitan los daños térmicos en la zona circundante de la placa de circuito impreso, un riesgo habitual al desoldar componentes THT.
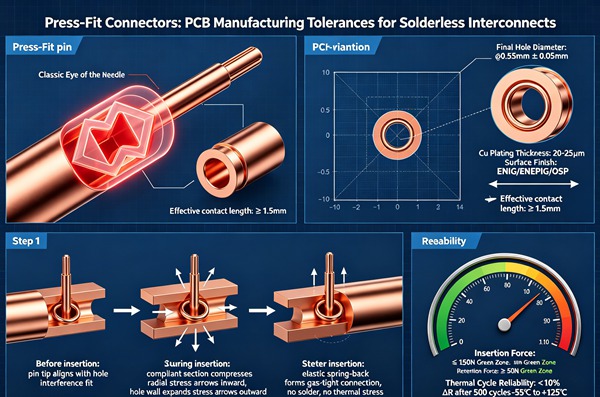
Cómo aplicar la tecnología «press-fit» (guía paso a paso)
Sigue estas normas de ingeniería.
- Selecciona el conector adecuado
Empieza por identificar un conector de ajuste a presión que cumpla los requisitos eléctricos (corriente, tensión, integridad de la señal) y ambientales de tu aplicación. Evalúa el diseño de los pines (por ejemplo, «ojo de aguja») y los parámetros de fuerza de inserción especificados por el fabricante.
- Definir las especificaciones de los orificios de la placa de circuito impreso
Consulte la ficha técnica del fabricante del conector para determinar el tamaño exacto del orificio acabado (FHS) y la tolerancia requerida. Normalmente, la tolerancia es de ±0,05 mm. Documente claramente este requisito en el plano de fabricación.
- Especificar el espesor del recubrimiento
Asegúrate de que las instrucciones de fabricación especifiquen el espesor necesario del recubrimiento de cobre en el interior del orificio, que suele oscilar entre 25 µm y 50 µm. Esto es fundamental para soportar la tensión mecánica que se produce durante la inserción.
- Elige el acabado de la superficie
Selecciona un acabado superficial compatible con la tecnología de ajuste a presión. Se recomienda encarecidamente el estañado por inmersión (ImSn) por su lubricidad, mientras que el ENIG es adecuado para aplicaciones que requieran una alta fiabilidad. Se prohíbe expresamente el uso de HASL en los orificios de ajuste a presión.
- Diseñar la huella de la placa de circuito impreso
Crea la huella de la placa de circuito impreso (PCB) siguiendo las recomendaciones del fabricante. Asegúrate de que el tamaño del anillo sea el adecuado para evitar roturas durante el taladrado y para proporcionar soporte estructural durante la inserción de las patillas.
- Comunicarse con el fabricante
Comunica tus requisitos de diseño al fabricante de placas de circuito impreso en una fase temprana del proceso. Confirma que dispone de la capacidad necesaria para cumplir con las estrictas tolerancias de taladrado y galvanizado exigidas por la norma FHS especificada.
- Planificar el proceso de montaje
Coordínate con el fabricante por contrato (CM) o la planta de montaje para asegurarte de que disponen del equipo adecuado para la inserción por ajuste a presión. Las herramientas deben sujetar correctamente la placa de circuito impreso (PCB) para evitar que se doble y deben aplicar una fuerza controlada y perpendicular para que el conector encaje completamente.
Para integrar correctamente los conectores de ajuste a presión en el diseño de una placa de circuito impreso es necesario adoptar un enfoque sistemático, desde la creación inicial del esquema hasta el montaje final.
Buenas prácticas para el montaje por ajuste a presión
La inserción física de conectores de ajuste a presión es un proceso exigente que requiere equipo especializado y una configuración meticulosa.
Herramientas y asistencia: La placa de circuito impreso debe apoyarse de manera uniforme por la parte inferior mediante un dispositivo de sujeción a medida o un yunque. Esto evita que la placa se combe o que se produzcan fracturas por tensión localizadas durante la inserción. La herramienta superior, o “bloque de prensa”, debe distribuir la fuerza de manera uniforme por todo el cuerpo del conector, garantizando que las clavijas entren en los orificios de forma perfectamente perpendicular a la superficie de la placa.
Control de la fuerza: Los equipos modernos de inserción a presión utilizan un sistema de monitorización continua de la fuerza y la distancia. El sistema mide la fuerza aplicada en cada incremento de la profundidad de inserción. Estos datos generan una curva característica que se compara con unos límites aceptables predefinidos. Si la fuerza de inserción es demasiado baja (lo que indica un orificio demasiado grande) o demasiado alta (lo que indica un orificio demasiado pequeño o un pasador desalineado), la máquina avisa al operario, evitando así que los ensamblajes defectuosos pasen a la siguiente fase.
Distancia entre pasadores y asentamiento: Los conectores deben presionarse hasta alcanzar la profundidad de asentamiento especificada por el fabricante. Una presión excesiva puede dañar la superficie de la placa de circuito impreso y la carcasa del conector, mientras que una presión insuficiente compromete la conexión eléctrica y la estabilidad mecánica del componente.
Preguntas Frecuentes (FAQ)
Sí, pero con algunas salvedades importantes. Los circuitos flexibles suelen carecer de la rigidez necesaria para soportar las fuerzas de inserción. El uso de conectores de ajuste a presión en los FPC suele requerir la incorporación de refuerzos (como capas gruesas de FR-4 o poliimida) situados alrededor de la zona del conector para proporcionar soporte mecánico.
Sí. Existen herramientas de extracción especializadas para extraer los pasadores encajados a presión o conectores completos de la placa de circuito impreso sin dañar los orificios metalizados. Una vez retirados, normalmente se puede insertar un nuevo conector en los mismos orificios, aunque los fabricantes de conectores suelen recomendar un máximo de dos o tres ciclos de inserción por orificio para garantizar que la integridad del recubrimiento metálico se mantenga intacta.
Las pruebas de fiabilidad suelen incluir ensayos de estrés ambiental (ESS). Estos incluyen ciclos térmicos, ensayos de calor húmedo y ensayos de vibración aleatoria. Tras la exposición ambiental, se mide la resistencia de contacto de la unión por ajuste a presión. Un aumento de la resistencia de contacto por encima de un umbral especificado (por ejemplo, una variación superior a 10 miliohmios) indica una degradación del sellado hermético al gas.
El proceso de nivelación de soldadura por aire caliente (HASL) da lugar a una distribución desigual de la soldadura en el interior del orificio, lo que a menudo provoca una forma de lágrima o espesores variables. Esta topografía irregular hace imposible garantizar las estrictas tolerancias diametrales (a menudo de ±0,05 mm) necesarias para una inserción por ajuste a presión consistente y fiable.
El «ojo de aguja» es el diseño de pasador flexible más habitual en los conectores de ajuste a presión. El centro del pin está hendido y curvado hacia fuera, lo que le da el aspecto del ojo de una aguja. Al insertarlo, las secciones curvadas se comprimen hacia dentro, generando la fuerza normal continua necesaria para lograr una conexión hermética al gas, al tiempo que compensan las pequeñas variaciones en el diámetro del orificio.