De High-Density Interconnect (HDI)-technologie heeft de wereld van de printplaten (PCB’s) ingrijpend veranderd en maakt ongekende miniaturisatie, verbeterde signaalintegriteit en superieure elektrische prestaties in moderne elektronica mogelijk. Aangezien apparaatarchitecturen – variërend van geavanceerde smartphones, 5G-basisstations en draagbare technologie tot geavanceerde computerunits voor de automobielindustrie en instrumentatie voor de lucht- en ruimtevaart – een hoger aantal pinnen en componenten met een fijnere pitch vereisen, zijn traditionele fabricagemethoden voor PCB's ontoereikend gebleken. De definitieve oplossing voor deze moderne technische uitdagingen is de implementatie van een HDI-architectuur op elke laag, gerealiseerd via het rigoureuze en streng gecontroleerde productieproces dat bekend staat als sequentiële laminering.
Sequentiële laminering is niet louter een productiestap; het is een geavanceerde technische methode waarmee ontwerpers een printplaat laag voor laag kunnen opbouwen, waardoor complexe verbindingsstructuren tot stand komen die met standaard technieken voor het persen van meerlaagse printplaten fysiek onmogelijk zouden zijn. In tegenstelling tot conventionele printplaten, waarbij alle lagen in één monolithische cyclus worden gestapeld en geperst met mechanisch geboorde doorgaande gaten, omvat sequentieel lamineren meerdere, iteratieve cycli van persen, boren, plateren en etsen. Dit iteratieve proces is de absolute sleutel tot het creëren van microvia's, blinde via's en begraven via's die optimale routingspaden bieden en signaalverlies tot een minimum beperken. Meer informatie over Optimalisatie van het retourpad: het ontwerpen van solide referentievlakken voor signaalintegriteit bij hoge frequenties.
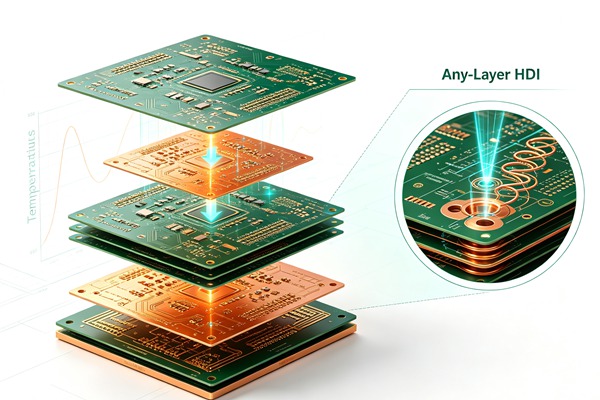
Op het gebied van any-layer HDI (ook bekend als Every Layer Interconnect of ELIC) bereikt sequentieel lamineren zijn hoogtepunt. Bij any-layer HDI-printplaten wordt volledig afgezien van de traditionele stijve kern; in plaats daarvan wordt gebruikgemaakt van gestapelde, met koper gevulde microvia’s om verbindingen mogelijk te maken tussen willekeurige twee lagen binnen de stack-up. Deze architecturale vrijheid vermindert het aantal lagen dat nodig is voor complexe routing drastisch, beperkt parasitaire capaciteit en inductie door via-stubs tot een minimum te beperken, en zorgt voor superieur thermisch beheer. Het beheersen van het sequentiële lamineerproces vereist echter een grondige kennis van materiaalkunde, fotolithografie, laserfysica en de dynamiek van chemisch galvaniseren. Meer informatie over Conforme coating: bescherming van printplaten tegen vocht, stof en corrosieve omgevingen.
Inhoudsopgave
De technische principes van sequentieel lamineren
In essentie berust sequentiële laminering op het nauwkeurig aanbrengen van diëlektrische materialen en koperfolie op een basissubstraat, gevolgd door het vormen van microvias door middel van laserablatie. De term „sequentieel“ verwijst naar het repetitieve karakter van dit opbouwproces. Een gangbare notatie voor HDI-stapelopbouwen is X-N-X, waarbij ‘N’ staat voor het aantal kernlagen en ‘X’ voor het aantal sequentiële lamineercycli aan elke zijde van de kern. Een 3+4+3-stack-up bestaat bijvoorbeeld uit een kern van 4 lagen met drie sequentiële opbouwlagen aan de bovenkant en drie aan de onderkant. Bij ‘any-layer’ HDI kan de architectuur bestaan uit een puur sequentiele opbouw zonder traditionele kern, vaak eenvoudig aangeduid met het totale aantal lagen, zoals een 10-laags of 12-laags ELIC-printplaat.
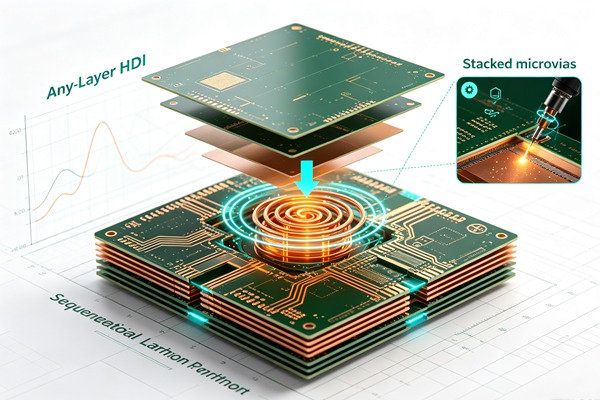
De belangrijkste reden om sequentieel lamineren toe te passen, is het creëren van microvia’s – gaatjes met een diameter van doorgaans 150 micrometer of minder. Mechanisch boren is in principe niet in staat om via’s van deze omvang betrouwbaar te produceren, waardoor het gebruik van ultraviolette (UV) of kooldioxide (CO₂) lasers noodzakelijk is. De sequentiële aanpak zorgt ervoor dat deze lasers telkens slechts één diëlektrische laag hoeven te doorboren, wat strakke aspectverhoudingen, een onberispelijke uitlijning en een nauwkeurige dieptecontrole mogelijk maakt. Bovendien kunnen fabrikanten, door deze microvia's tijdens de galvanisatiefase met massief koper te vullen, via's direct boven op elkaar stapelen – een cruciale vereiste voor verbindingen tussen willekeurige lagen die signalen verticaal via exact dezelfde X-Y-coördinaten leiden. Meer informatie over Extreme thermische cycli: betrouwbaarheidstests en materiaalkeuze voor printplaten in de lucht- en ruimtevaart.
Deze meerstapsaanpak zorgt voor aanzienlijke mechanische en thermische belastingen op de printplaat. De afwijking in de thermische uitzettingscoëfficiënt (CTE) tussen de koperlagen (ongeveer 17 ppm/°C), de diëlektrische hars en de glasversterking kan leiden tot kromtrekken, delaminatie of scheuren in de via-barrels tijdens de hoge temperaturen van de lamineerpers of het daaropvolgende reflow-solderen. Daarom zijn de keuze voor geavanceerde prepreg-materialen en een nauwkeurige regeling van de cycli van de lamineerpers (temperatuur-, druk- en vacuümprofielen) van cruciaal belang om de structurele integriteit van het eindproduct te waarborgen.
Hoe je HDI-printplaten met een willekeurig aantal lagen kunt vervaardigen met behulp van sequentiële laminering (stapsgewijze handleiding)
Houd u aan deze technische voorschriften. Meer informatie over Gestapelde versus verspringende microvia’s: ontwerpregels en betrouwbaarheid in printplaten met hoge verbindingsdichtheid (HDI).
- Voorbereiding van de kern en eerste beeldvorming
Hoewel bij echte HDI-constructies met willekeurige lagen weliswaar kan worden begonnen met een zeer dunne kern of kan worden voortgebouwd op een tijdelijke drager die later wordt verwijderd, begint standaard sequentiële laminering met de voorbereiding van een binnenkern. Een met koper bekleed laminaat (CCL) wordt chemisch gereinigd en microgeëtst om de hechting van de fotoresist te bevorderen. Droge-filmfotoresist wordt op de koperoppervlakken gelamineerd, via een uiterst nauwkeurig fotomasker aan UV-licht blootgesteld en ontwikkeld om het gewenste schakelpatroon zichtbaar te maken. Het belichte koper wordt vervolgens chemisch weggeëtst, waardoor de sporen van de binnenlaag achterblijven. De fotoresist wordt verwijderd en het resterende koper ondergaat een oxidebehandeling (zoals bruin oxide of alternatieve oxideformuleringen) om de oppervlakteruwheid te vergroten, waardoor een microgetande structuur ontstaat die zorgt voor maximale hechtsterkte met het diëlektricum in de daaropvolgende lamineerstap.
- Eerste lamineercyclus en persen
Een laag niet-uitgehard diëlektrisch materiaal (prepreg), vaak gecombineerd met een vel koperfolie (in een ‘foil-build’-configuratie), wordt met behulp van geavanceerde uitlijningspennen en optische uitlijning nauwkeurig uitgelijnd over de geëtste kern. Dit samenstel wordt in een vacuümlamineerpers geplaatst. Onder strikte vacuümomstandigheden, om luchtinsluiting te voorkomen, wordt de stapel onderworpen aan een zorgvuldig geprofileerde cyclus van warmte en druk. De hars in het prepreg smelt (waarbij de laagste viscositeit wordt bereikt), vloeit om de schakelingen in de binnenste laag in te kapselen zonder holtes achter te laten, en hardt vervolgens volledig uit en polymeriseert naarmate de temperatuur stijgt. Het vacuüm is hierbij van cruciaal belang; eventuele ingesloten holtes zullen tijdens latere thermische processen exponentieel uitzetten, wat leidt tot catastrofale delaminatie of tot breekpunten tijdens het laserboren.
- Microvias boren met een laser
Zodra de eerste lamineercyclus is voltooid, gaat de printplaat naar het laserboorstation. Bij geavanceerde HDI-toepassingen wordt vaak gebruikgemaakt van een combinatie van UV- en CO₂-lasers in een dubbel-lasersysteem. De UV-laser wordt gebruikt om de bovenste koperfolie nauwkeurig weg te branden (waardoor een welomschreven opening ontstaat), terwijl de CO₂-laser het onderliggende diëlektrische materiaal wegbrandt tot aan het beoogde koperpad op de onderliggende laag. De golflengte van de CO₂-laser wordt sterk gereflecteerd door koper, waardoor deze de hars kan wegbranden en precies op het beoogde pad tot stilstand komt. De laserparameters – waaronder pulsenergie, frequentie en brandpuntsgrootte – moeten strikt worden gekalibreerd op basis van het specifieke diëlektrische materiaal om een zuivere via-vorming te garanderen zonder het doelpad te beschadigen (een defect dat bekend staat als ‘punch-through’) of overmatige harsresten achter te laten.
- Ontvetten en metallisatie (verkoperen)
Door de intense hitte van het laserablatieproces smelt de diëlektrische hars, waardoor er op de bodem van de microvia een dunne laag verkoolde harsas en resten (smear) achterblijft, wat de elektrische connectiviteit ernstig zou aantasten. De printplaten ondergaan een grondig chemisch desmear-proces, waarbij doorgaans gebruik wordt gemaakt van alkalische permanganaatoplossingen bij verhoogde temperaturen, om de wanden van de via’s en het doelcontactagressief te reinigen en te conditioneren. Na het desmear-proces worden de printplaten ondergedompeld in een bad voor chemisch koperplateren, waardoor een dunne, geleidende koperlaag over het gehele oppervlak wordt aangebracht, inclusief de binnenkant van de niet-geleidende diëlektrische via’s. Dit wordt onmiddellijk gevolgd door een elektrolytisch koperplateerproces. Voor HDI met willekeurige lagen worden specifieke beplatingadditieven (glansmiddelen, egalisatiemiddelen en dragers) gebruikt om een ‘via-vulling’ van onderaf te realiseren, waarbij de microvia volledig massief met koper wordt beplakt, wat een perfect vlak oppervlak oplevert dat essentieel is voor het stapelen van de volgende opeenvolgende laag.
- Beeldvorming en etsen van de buitenste laag
Nadat de microvias volledig zijn opgevuld en het oppervlak tot de gewenste dikte is verkoperd, ondergaat de printplaat nog een fotolithografische cyclus. Er wordt fotoresist aangebracht, belicht en ontwikkeld om de schakelingen voor de nieuw toegevoegde laag te definiëren, inclusief de cruciale capture-pads die over de onderliggende gestapelde via's liggen. Het ongewenste koper wordt weggeëtst en de resist wordt verwijderd, waarmee het geleidende patroon voor deze specifieke opeenvolgende laag wordt voltooid.
- Volgende lamineercycli (het „sequentiële“ proces)
Stappen 2 tot en met 5 vormen één enkele opeenvolgende opbouwcyclus. Bij een HDI-printplaat waarvoor meerdere opeenvolgende lagen nodig zijn, of bij een ELIC-printplaat met willekeurige lagen, wordt deze gehele reeks voor elke extra laag nauwgezet herhaald. Er wordt een nieuwe laag prepreg en koperfolie gelamineerd, er worden nieuwe microvia’s met een laser geboord (vaak direct gestapeld op de met massief koper gevulde via’s van de vorige laag), ontvet, massief geplateerd, belicht en geëtst. Deze iteratieve cyclus vereist uitzonderlijke registratiemogelijkheden, aangezien de uitlijningstoleranties met elke toegevoegde laag steeds strenger worden als gevolg van cumulatieve materiaalverschuivingen en schaalfactoren.
- Eindbewerking en kwaliteitscontrole
Nadat alle opeenvolgende lagen zijn opgebouwd en de schakelingen van de uiteindelijke buitenlaag zijn vastgelegd, doorloopt de printplaat de standaard laatste fabricagestappen. Dit omvat het aanbrengen van een vloeibaar, foto-belichtbaar soldeermasker (LPI), dat nauwkeurig moet worden uitgelijnd met de pads met hoge dichtheid en de BGA-voetafdrukken met fijne pitch. Vervolgens wordt een oppervlakteafwerking aangebracht (zoals ENIG, ENEPIG of immersietin) om het blootliggende koper te beschermen en de soldeerbaarheid te waarborgen. Gezien de enorme complexiteit en waarde van sequentieel gelamineerde printplaten is grondig testen verplicht. Geautomatiseerde optische inspectie (AOI) controleert elke laag op defecten in de sporen, terwijl tijddomeinreflectometrie (TDR) kan worden gebruikt voor impedantiecontrole. Cruciaal is dat elektrische tests op de onbedekte printplaat onder hoogspanning garanderen dat er geen microkortsluitingen of onderbrekingen voorkomen binnen de ongelooflijk dichte via-structuren.
Materiaalkeuze en thermische overwegingen
Het succes van sequentiële laminering hangt in hoge mate af van de gekozen materialen. Standaard FR-4 is vaak ongeschikt voor geavanceerde HDI vanwege de relatief hoge CTE, wat tijdens thermische cycli ernstige spanningsbreuken in gestapelde microvia's kan veroorzaken of kan leiden tot het loslaten van pads. Ingenieurs moeten harssystemen met een hoge Tg (glasovergangstemperatuur, doorgaans >170 °C) en een lage CTE specificeren om de betrouwbaarheid te waarborgen.
Bovendien speelt de weefstructuur van het glas in het prepreg een belangrijke rol. Standaard grof glasweefsel kan laserafbuiging veroorzaken (het „glass knuckles“-effect) en leiden tot ongelijkmatig laserboren, scheve via’s of onvolledige ablatie. Om dit tegen te gaan, worden vaak met laser te boren prepregs gebruikt die gebruikmaken van spread-glass-technologie of zelfs onversterkte, met hars gecoate koper (RCC)-films. RCC is met name waardevol in HDI met willekeurige lagen, omdat het een uniforme diëlektrische dikte biedt en het glasweefsel volledig elimineert, waardoor consistente via-geometrieën worden gegarandeerd en de signaalintegriteit drastisch wordt verbeterd door de lokale variaties in de diëlektrische constante te verminderen en het glasweefseleffect (scheefheid) op differentiële paren met hoge snelheid te elimineren.
Warmtebeheer is een andere cruciale factor. Hoewel gestapelde microvia’s een uitstekende warmtegeleiding bieden in vergelijking met standaard FR-4 (die in feite als thermische via’s fungeren), zorgt de extreme dichtheid van componenten op HDI-printplaten met componenten op alle lagen voor aanzienlijke lokale warmteontwikkeling. Bij thermische modellering tijdens de ontwerpfase moet rekening worden gehouden met de specifieke thermische weerstand van de opeenvolgende laagopbouw. Door diëlektrische materialen met een hogere thermische geleidbaarheid te kiezen, kunnen plaatselijke hotspots worden beperkt en wordt de betrouwbaarheid op lange termijn in veeleisende bedrijfsomgevingen gewaarborgd, waardoor thermische runaway in geïntegreerde schakelingen met hoog vermogen wordt voorkomen.
Uitdagingen en strategieën voor opbrengstoptimalisatie
Sequentiële laminering is van nature duurder, tijdrovender en uitdagender dan standaard meerlaagse persing. De grootste uitdaging is het verlies aan opbrengst; omdat het proces iteratief is, leidt een defect dat zich tijdens de laatste lamineercyclus voordoet ertoe dat de gehele printplaat in feite als afval wordt afgeschreven, waardoor alle eerdere verwerkingsinspanningen, tijd en hoogwaardige materialen verloren gaan.
Het op schaal brengen van de registratie is een voortdurende en veeleisende uitdaging. Aangezien de plaat tijdens elke lamineerfase herhaaldelijk cycli van hoge hitte en druk ondergaat, zetten de materialen uit, krimpen ze en vervormen ze permanent, waardoor de maatvastheid van het paneel verandert. Fabrikanten moeten gebruikmaken van geavanceerde, voorspellende schaalsoftware die rekening houdt met kromtrekking en de eigenschappen van het vulmateriaal, in combinatie met uiterst nauwkeurige CCD-camera-uitlijningssystemen bij elke beeldvormings- en boorstap om deze materiaalbeweging dynamisch te compenseren.
Bovendien moet de chemische regeling van de galvanisatiebaden voor het vullen van via’s buitengewoon nauwkeurig zijn. De stromingsdynamica binnen een blinde via van 100 micrometer is complex. De galvanisatiechemie moet het koper nauwkeurig van onderaf afzetten, zonder dat er een brug over de bovenkant ontstaat en er chemische stoffen binnenin worden opgesloten. Het is van cruciaal belang dat er geen holtes ontstaan bij de koperafzetting in de gestapelde via's, aangezien elke ingesloten holte kan leiden tot heftige ontgassing en defecten aan de via-wand (blaasvorming) tijdens reflow-assemblageprocessen bij hoge temperaturen. Voortdurende monitoring van de concentraties in de galvanisatiebaden, de organische additieven en de stroomdichtheidsprofielen is vereist om een optimale opbrengst te behouden.
De productie van HDI-printplaten met een willekeurig aantal lagen via sequentiële laminering is een ingewikkeld, streng gecontroleerd proces. Elke cyclus moet feilloos worden uitgevoerd om te voorkomen dat fouten zich opstapelen. In dit hoofdstuk worden de fundamentele stappen beschreven die nodig zijn voor het opbouwen van de verbindingsstructuren.
Veelgestelde vragen (FAQ)
Een standaard blinde via verbindt de buitenste laag met een binnenste laag en wordt doorgaans gevormd door door één diëlektrische laag te boren. Een gestapelde microvia, die alleen kan worden gerealiseerd door middel van opeenvolgende laminering en een zeer gespecialiseerd bottom-up via-vulproces met koperplatering, houdt in dat meerdere microvia’s direct boven elkaar worden geplaatst over opeenvolgende lagen heen. Dit is essentieel voor HDI in elke laag, waardoor een verticale verbinding rechtstreeks door de printplaat mogelijk is zonder de via's te verspringen, waardoor cruciale routingruimte wordt bespaard en de signaalintegriteit bij hoge frequenties wordt verbeterd.
Mechanische boorbits worden bij diameters kleiner dan 150 micrometer uiterst breekbaar en economisch onhaalbaar. Bovendien is het bij mechanisch boren niet mogelijk om de diepte (Z-as) betrouwbaar te regelen, zodat het boren precies op een beoogd koperpad net enkele microns onder het oppervlak stopt zonder schade te veroorzaken. Laserboren biedt de benodigde contactloze precisie, exacte regeling van de ablatiediepte en diameters op microschaal die nodig zijn om HDI-microvias op grote schaal betrouwbaar te vervaardigen.
Sequentiële laminering verlengt de productietijd aanzienlijk. Voor een standaard meerlaagse printplaat is slechts één primaire lamineerperscyclus en één hoofdcyclus voor boren en galvaniseren nodig. Een sequentiële printplaat vereist daarentegen voor *elke* toegevoegde sequentiële laag een volledige cyclus van persen, laserboren, desmear, galvaniseren en etsen. Daarom zal een HDI-printplaat met een 3+4+3-stapeling aanzienlijk meer productietijd en arbeid vergen dan een standaard 10-laags printplaat.
Nee, de principes van sequentiële laminering worden ook op grote schaal toegepast bij rigid-flex- en volledig flexibele printplaten. Flexibele printplaten met een hoge dichtheid vereisen vaak microvia's en complexe routings, waarbij sequentiële opbouwtechnieken van pas komen. Bij deze toepassingen wordt gebruikgemaakt van gespecialiseerde flexibele diëlektrica zoals polyimide in plaats van stijve FR-4-prepregs, wat zeer gespecialiseerde verwerkings- en bewerkingsparameters vereist die zijn aangepast aan flexibele materialen.
ELIC staat voor Every Layer Interconnect. Het is een specifieke, zeer geavanceerde vorm van HDI-printplaatarchitectuur waarbij elke laag achtereenvolgens wordt opgebouwd, doorgaans zonder een dikke, centrale, stijve kern. Het systeem is volledig gebaseerd op gestapelde, massief met koper gevulde microvia’s, waardoor een elektrische verbinding mogelijk is tussen willekeurige twee lagen in de gehele stapeling. ELIC vertegenwoordigt de meest complexe en geavanceerde toepassing van het sequentiële lamineerproces en wordt op grote schaal gebruikt in hoogwaardige smartphones en ultracompacte apparaten.