La tecnología de interconexión de alta densidad (HDI) ha transformado radicalmente el panorama de las placas de circuito impreso (PCB), permitiendo una miniaturización sin precedentes, una mayor integridad de la señal y un rendimiento eléctrico superior en la electrónica moderna. A medida que las arquitecturas de los dispositivos —desde smartphones de última generación, estaciones base 5G y tecnología wearable hasta unidades informáticas avanzadas para automoción e instrumentación aeroespacial— exigen un mayor número de pines y componentes de paso más fino, los métodos tradicionales de fabricación de PCB han demostrado ser insuficientes. La solución definitiva a estos retos de ingeniería modernos es la implementación de una arquitectura HDI en cualquier capa, que se consigue mediante un proceso de fabricación riguroso y altamente controlado conocido como laminación secuencial.
La laminación secuencial no es simplemente una etapa de fabricación, sino una sofisticada metodología de ingeniería que permite a los diseñadores construir una placa de circuito impreso (PCB) capa por capa, creando estructuras de interconexión complejas que serían físicamente imposibles de lograr mediante las técnicas estándar de prensado multicapa. A diferencia de las placas convencionales, en las que todas las capas se apilan y prensan en un único ciclo monolítico con orificios pasantes perforados mecánicamente, la laminación secuencial implica múltiples ciclos iterativos de prensado, perforación, galvanoplastia y grabado. Este proceso iterativo es la clave absoluta para crear microvías, vías ciegas y vías enterradas que proporcionan rutas de trazado óptimas y minimizan la degradación de la señal. Más información Optimización de la ruta de retorno: Diseño de planos de referencia sólidos para la integridad de la señal de alta frecuencia.
En el ámbito de las placas HDI de cualquier capa (también conocidas como «Every Layer Interconnect» o ELIC), el laminado secuencial alcanza su máximo esplendor. Las placas HDI de cualquier capa prescinden por completo del núcleo rígido tradicional y utilizan microvías apiladas y rellenas de cobre para permitir conexiones entre dos capas cualesquiera dentro de la estructura de apilamiento. Esta libertad arquitectónica reduce drásticamente el número de capas necesarias para un enrutamiento complejo, mitiga la capacitancia y la inductancia parásitas al minimizar los ramales de las vías, y proporciona una gestión térmica superior. Sin embargo, dominar el proceso de laminación secuencial exige un profundo conocimiento de la ciencia de los materiales, la fotolitografía, la física del láser y la dinámica de la galvanoplastia química. Más información Recubrimiento conformado: protección de las placas de circuito impreso ensambladas (PCBA) frente a la humedad, el polvo y los entornos corrosivos.
Tabla de contenidos
Los principios de ingeniería de la laminación secuencial
En esencia, la laminación secuencial se basa en la adición precisa de materiales dieléctricos y lámina de cobre a un sustrato base, seguida de la formación de microvías mediante ablación con láser. El término «secuencial» hace referencia al carácter repetitivo de este proceso de acumulación. Una nomenclatura típica para las estructuras HDI es X-N-X, donde «N» representa el número de capas centrales y «X» representa el número de ciclos de laminación secuencial en cada lado del núcleo. Por ejemplo, una estructura de 3+4+3 implica un núcleo de 4 capas con tres capas de acumulación secuencial en la parte superior y tres en la inferior. En los HDI de cualquier número de capas, la arquitectura puede consistir en una estructura puramente secuencial sin un núcleo tradicional, lo que a menudo se indica simplemente mediante el recuento total de capas, como en el caso de una placa ELIC de 10 o 12 capas.
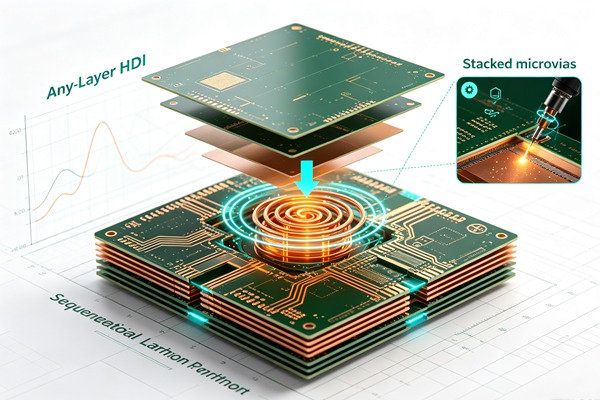
El principal motivo para emplear la laminación secuencial es la creación de microvías —orificios que suelen tener un diámetro de 150 micrómetros o menos—. El taladrado mecánico es, en esencia, incapaz de producir de forma fiable vías de esta escala, lo que hace necesario el uso de láseres ultravioleta (UV) o de dióxido de carbono (CO₂). El enfoque secuencial garantiza que estos láseres solo tengan que penetrar una única capa dieléctrica cada vez, lo que permite obtener relaciones de aspecto muy ajustadas, un registro impecable y un control preciso de la profundidad. Además, al rellenar estas microvías con cobre macizo durante la fase de galvanoplastia, los fabricantes pueden apilar las vías directamente unas encima de otras, un requisito fundamental para las interconexiones entre capas que dirigen las señales verticalmente a través de las mismas coordenadas X-Y exactas. Más información Ciclos térmicos extremos: Ensayos de fiabilidad y selección de materiales para placas de circuito impreso (PCB) del sector aeroespacial.
Este proceso de varias etapas somete a la placa a importantes tensiones mecánicas y térmicas. La discrepancia en el CTE (coeficiente de expansión térmica) entre las capas de cobre (alrededor de 17 ppm/°C), la resina dieléctrica y el refuerzo de vidrio puede provocar deformaciones, delaminación o grietas en los orificios de conexión durante las altas temperaturas de la prensa de laminación o la posterior soldadura por reflujo. Por lo tanto, la selección de materiales preimpregnados avanzados y el control preciso de los ciclos de la prensa de laminación (perfiles de temperatura, presión y vacío) son fundamentales para garantizar la integridad estructural del producto final.
Cómo fabricar placas HDI de cualquier número de capas mediante laminación secuencial (guía paso a paso)
Sigue estas normas de ingeniería. Más información Microvías apiladas frente a microvías escalonadas: normas de diseño y fiabilidad en placas de circuito impreso de interconexión de alta densidad (HDI).
- Preparación del núcleo y pruebas de imagen iniciales
Aunque es cierto que el HDI de cualquier capa puede partir de un núcleo muy fino o construirse sobre un soporte temporal que posteriormente se retira, el laminado secuencial estándar comienza con la preparación de un núcleo interno. Un laminado revestido de cobre (CCL) se limpia químicamente y se somete a un micrograbado para favorecer la adhesión de la fotoresina. La fotoresina de película seca se lamina sobre las superficies de cobre, se expone a la luz ultravioleta a través de una fotomáscara de alta precisión y se revela para obtener el patrón de circuitos deseado. A continuación, el cobre expuesto se elimina mediante grabado químico, dejando las pistas de la capa interna. Se retira la fotoresina y el cobre restante se somete a un tratamiento de oxidación (como el óxido marrón u otras formulaciones de óxido) para aumentar la rugosidad de la superficie, creando una estructura con microdentado que garantiza la máxima resistencia de unión con el dieléctrico en la etapa de laminación posterior.
- Primer ciclo de laminación y prensado
Una capa de material dieléctrico sin curar (preimpregnado), a menudo combinada con una lámina de cobre (en una configuración de «foil-build»), se alinea con precisión sobre el núcleo grabado mediante sofisticados pasadores de sujeción y alineación óptica. Este conjunto se coloca en una prensa de laminación al vacío. En condiciones de vacío estricto para eliminar las burbujas de aire, el conjunto se somete a un ciclo de calor y presión meticulosamente perfilado. La resina del prepreg se funde (alcanzando su viscosidad más baja), fluye para encapsular los circuitos de la capa interna sin dejar huecos y, a continuación, se cura y polimeriza por completo a medida que aumenta la temperatura. El vacío es fundamental en este proceso; cualquier vacío atrapado se expandirá exponencialmente durante los procesos térmicos posteriores, lo que provocaría una delaminación catastrófica o actuaría como punto de fallo durante el taladrado con láser.
- Perforación con láser de microvías
Una vez completado el primer ciclo de laminación, la placa pasa a la estación de perforación por láser. En el caso de los HDI avanzados, se suele emplear una combinación de láseres UV y de CO₂ en un sistema de doble láser. El láser UV se utiliza para ablacionar con precisión la lámina de cobre superior (creando una ventana de apertura definida), mientras que el láser de CO₂ ablaciona el material dieléctrico subyacente hasta llegar a la almohadilla de cobre objetivo de la capa inferior. La longitud de onda del láser de CO₂ es altamente reflectante para el cobre, lo que le permite ablacionar la resina y detenerse con precisión en la almohadilla objetivo. Los parámetros del láser —incluidos la energía del pulso, la frecuencia y el tamaño del punto focal— deben calibrarse rigurosamente en función del material dieléctrico específico para garantizar una formación limpia de las vías sin dañar la almohadilla objetivo (un defecto conocido como «punch-through») ni dejar un exceso de resina residual.
- Desmear y metalización (recubrimiento de cobre)
El intenso calor del proceso de ablación por láser funde la resina dieléctrica, dejando una fina capa de cenizas de resina carbonizada y residuos (manchas) en el fondo de la microvía, lo que comprometería gravemente la conectividad eléctrica. Las placas se someten a un riguroso proceso químico de eliminación de residuos, que suele utilizar soluciones alcalinas de permanganato a temperaturas elevadas, para limpiar y acondicionar en profundidad las paredes de las vías y la almohadilla de destino. Tras la eliminación de residuos, las placas se sumergen en un baño de recubrimiento de cobre sin corriente, que deposita una fina capa conductora de cobre sobre toda la superficie, incluido el interior de las vías dieléctricas no conductoras. A continuación, se lleva a cabo inmediatamente un proceso de recubrimiento electrolítico de cobre. En el caso de los HDI de cualquier capa, se utilizan aditivos de recubrimiento específicos (abrillantadores, niveladores y portadores) para lograr un «relleno de vías» de abajo hacia arriba, en el que la microvía se recubre completamente de cobre, lo que proporciona una superficie perfectamente plana, esencial para apilar la siguiente capa secuencial.
- Imagen y grabado de la capa exterior
Una vez rellenadas por completo las microvías y recubierta la superficie con cobre hasta el espesor deseado, la placa se somete a otro ciclo de fotolitografía. Se aplica fotorresina, se expone y se revela para definir los circuitos de la capa recién añadida, incluidas las almohadillas de captura críticas que se superponen a las vías apiladas subyacentes. El cobre sobrante se elimina mediante grabado y se retira la fotorresina, completando así el patrón conductor de esta capa secuencial específica.
- Ciclos de laminación posteriores (el proceso «secuencial»)
Los pasos del 2 al 5 constituyen un único ciclo secuencial de fabricación. En el caso de una placa HDI que requiera varias capas secuenciales, o de una placa ELIC de cualquier tipo, toda esta secuencia se repite meticulosamente para cada capa adicional. Se lamina una nueva lámina de preimpregnado y lámina de cobre, se perforan con láser nuevas microvías (a menudo apiladas directamente sobre las vías rellenas de cobre macizo de la capa anterior), se limpian de residuos, se recubren con metal macizo, se exponen a la luz y se graban. Este ciclo iterativo requiere una capacidad de registro excepcional, ya que las tolerancias de alineación se vuelven cada vez más estrictas con cada capa añadida debido al movimiento acumulativo del material y a los factores de escala.
- Procesamiento final e inspección de calidad
Una vez construidas todas las capas secuenciales y definidos los circuitos de la capa exterior final, la placa pasa a las etapas finales estándar de fabricación. Esto incluye la aplicación de una máscara de soldadura fotoimprimible líquida (LPI), que debe alinearse con precisión con las almohadillas de alta densidad y las huellas BGA de paso fino. A continuación, se aplica un acabado superficial (como ENIG, ENEPIG o estaño por inmersión) para proteger el cobre expuesto y garantizar la soldabilidad. Dada la inmensa complejidad y el valor de las placas de laminación secuencial, es obligatorio realizar pruebas rigurosas. La inspección óptica automatizada (AOI) comprueba la presencia de defectos en las pistas de cada capa, mientras que la reflectometría en el dominio del tiempo (TDR) puede utilizarse para la verificación de la impedancia. Es fundamental que las pruebas eléctricas de alta tensión en la placa sin componentes garanticen que no existan microcortocircuitos ni circuitos abiertos dentro de las estructuras de vías increíblemente densas.
Selección de materiales y consideraciones térmicas
El éxito de la laminación secuencial depende en gran medida de los materiales elegidos. El FR-4 estándar suele ser inadecuado para los HDI avanzados debido a su CTE relativamente alto, lo que puede provocar graves fracturas por tensión en las microvías apiladas durante los ciclos térmicos o dar lugar al desprendimiento de las almohadillas. Los ingenieros deben especificar sistemas de resina con un Tg elevado (temperatura de transición vítrea, normalmente >170 °C) y un CTE bajo para garantizar la fiabilidad.
Además, el tipo de tejido de fibra de vidrio del prepreg desempeña un papel importante. Los tejidos de fibra de vidrio gruesos estándar pueden provocar la desviación del láser (el efecto «nudos de vidrio») y dar lugar a un taladrado con láser irregular, vías sesgadas o una ablación incompleta. Para contrarrestar esto, a menudo se emplean preimpregnados aptos para el taladrado por láser que utilizan tecnología de fibra de vidrio dispersa o incluso láminas de cobre recubiertas de resina sin reforzar (RCC). El RCC resulta especialmente valioso en los HDI de cualquier capa, ya que proporciona un espesor dieléctrico uniforme y elimina por completo el tejido de fibra de vidrio, lo que garantiza geometrías de vías consistentes y mejora drásticamente la integridad de la señal al reducir las variaciones locales de la constante dieléctrica y eliminar el efecto del tejido de fibra (sesgo) en los pares diferenciales de alta velocidad.
La gestión térmica es otro factor crítico. Aunque las microvías apiladas ofrecen una excelente conductividad térmica en comparación con el FR-4 estándar (que actúa esencialmente como vías térmicas), la densidad extrema de componentes en las placas HDI de cualquier capa genera un calor localizado significativo. La modelización térmica durante la fase de diseño debe tener en cuenta la resistencia térmica específica del apilamiento secuencial. La selección de materiales dieléctricos con mayor conductividad térmica puede mitigar los puntos calientes localizados y garantizar la fiabilidad a largo plazo en entornos operativos adversos, evitando el sobrecalentamiento en circuitos integrados de alta potencia.
Retos y estrategias de optimización del rendimiento
La laminación secuencial es, por naturaleza, más cara, más lenta y más compleja que el prensado multicapa estándar. El principal reto es la pérdida de rendimiento; dado que el proceso es iterativo, cualquier defecto que se produzca en el ciclo final de laminación hace que toda la placa quede inservible, desperdiciando así todo el esfuerzo, el tiempo y los materiales de alta calidad invertidos en las fases anteriores del proceso.
El escalado del registro es una lucha constante y exigente. A medida que el tablero se somete a ciclos repetidos de altas temperaturas y presión durante cada fase de laminación, los materiales se expanden, se contraen y se deforman de forma permanente, lo que altera la estabilidad dimensional del panel. Los fabricantes deben utilizar un software avanzado de escalado predictivo que tenga en cuenta las propiedades de deformación y del material de relleno, junto con sistemas de alineación mediante cámaras CCD de alta precisión en cada paso de captura de imágenes y taladrado, para compensar dinámicamente este movimiento del material.
Además, el control químico de los baños de galvanoplastia para el relleno de vías debe ser extraordinariamente preciso. La dinámica de fluidos dentro de una vía ciega de 100 micrómetros es compleja. La química de la galvanoplastia debe depositar el cobre con precisión de abajo hacia arriba, sin formar puentes en la parte superior ni atrapar el producto químico en el interior. Es fundamental garantizar una deposición de cobre sin huecos en las vías apiladas, ya que cualquier hueco atrapado puede provocar una desgasificación violenta y fallos en el cuerpo de la vía (burbujas) durante los procesos de reflujo de montaje a alta temperatura. Se requiere una supervisión continua de las concentraciones de los baños de galvanoplastia, los aditivos orgánicos y los perfiles de densidad de corriente para mantener el máximo rendimiento.
La fabricación de placas HDI de cualquier número de capas mediante laminación secuencial es una secuencia de operaciones compleja y altamente controlada. Cada ciclo debe ejecutarse a la perfección para evitar que se acumulen los errores. En esta sección se detallan los pasos fundamentales que intervienen en la creación de las estructuras de interconexión.
Preguntas Frecuentes (FAQ)
Una vía ciega estándar conecta la capa exterior con una capa interior y suele formarse perforando una única capa dieléctrica. Una microvía apilada, que solo se puede conseguir mediante laminación secuencial y un proceso altamente especializado de recubrimiento de cobre de relleno de vías de abajo hacia arriba, consiste en colocar múltiples microvías directamente unas encima de otras a lo largo de capas sucesivas. Esto resulta esencial para los circuitos HDI de cualquier capa, ya que permite una conexión vertical directa a través de la placa sin escalonamiento de las vías, lo que ahorra un espacio de trazado vital y mejora la integridad de la señal de alta frecuencia.
Las brocas mecánicas se vuelven muy frágiles y económicamente inviables cuando su diámetro es inferior a 150 micrómetros. Además, el taladrado mecánico no permite controlar de forma fiable la profundidad (eje Z) para detenerse con precisión en una almohadilla de cobre objetivo situada a apenas unas micras por debajo de la superficie sin causar daños. El taladrado por láser proporciona la precisión sin contacto necesaria, el control exacto de la profundidad de ablación y los diámetros a escala micro que se requieren para fabricar microvías HDI de forma fiable y a gran escala.
El laminado secuencial aumenta considerablemente el plazo de fabricación. Una placa multicapa estándar solo requiere un ciclo de prensado de laminado primario y un ciclo principal de taladrado y galvanizado. Por el contrario, una placa secuencial requiere un ciclo completo de prensado, taladrado por láser, eliminación de residuos, galvanizado y grabado para *cada* capa secuencial que se añada. Por lo tanto, una placa HDI con una configuración de 3+4+3 requerirá mucho más tiempo de fabricación y mano de obra que una placa estándar de 10 capas.
No, los principios de laminación secuencial también se utilizan ampliamente en los circuitos impresos rígido-flexibles y en los puramente flexibles. Los circuitos flexibles de alta densidad suelen requerir microvías y trazados complejos que se benefician de las técnicas de acumulación secuencial. Estas aplicaciones utilizan dieléctricos flexibles especializados, como la poliimida, en lugar de preimpregnados rígidos de FR-4, lo que requiere una manipulación altamente especializada y parámetros de procesamiento adaptados a los materiales flexibles.
ELIC son las siglas de «Every Layer Interconnect» (interconexión entre todas las capas). Se trata de un tipo específico y muy avanzado de arquitectura de placas HDI en el que cada capa se construye de forma secuencial, normalmente sin un núcleo rígido central grueso. Se basa íntegramente en microvías apiladas y rellenas de cobre macizo, lo que permite la conexión eléctrica entre dos capas cualesquiera de toda la estructura. ELIC representa la aplicación más compleja y avanzada del proceso de fabricación por laminación secuencial, ampliamente utilizado en smartphones de gama alta y dispositivos ultracompactos.