Die HDI-Technologie (High-Density Interconnect) hat die Welt der Leiterplatten (PCB) grundlegend verändert und ermöglicht in der modernen Elektronik eine beispiellose Miniaturisierung, eine verbesserte Signalintegrität sowie eine überragende elektrische Leistung. Da Gerätearchitekturen – von hochmodernen Smartphones, 5G-Basisstationen und Wearables bis hin zu fortschrittlichen Computermodulen für die Automobilindustrie und Instrumenten für die Luft- und Raumfahrt – eine höhere Pin-Anzahl und Komponenten mit feinerem Rasterabstand erfordern, haben sich herkömmliche Leiterplattenherstellungsverfahren als unzureichend erwiesen. Die endgültige Lösung für diese modernen technischen Herausforderungen ist die Umsetzung einer Any-Layer-HDI-Architektur, die durch den strengen und streng kontrollierten Fertigungsprozess der sogenannten sequenziellen Laminierung realisiert wird.
Die sequenzielle Laminierung ist nicht nur ein Fertigungsschritt, sondern eine ausgefeilte technische Methode, die es Entwicklern ermöglicht, eine Leiterplatte Schicht für Schicht aufzubauen und so komplexe Verbindungsstrukturen zu schaffen, die mit herkömmlichen Mehrschicht-Pressverfahren physikalisch nicht realisierbar wären. Im Gegensatz zu herkömmlichen Leiterplatten, bei denen alle Schichten in einem einzigen monolithischen Zyklus mit mechanisch gebohrten Durchkontaktierungen gestapelt und gepresst werden, umfasst die sequenzielle Laminierung mehrere iterative Zyklen aus Pressen, Bohren, Galvanisieren und Ätzen. Dieser iterative Prozess ist der entscheidende Schlüssel zur Herstellung von Mikrovias, Blindvias und vergrabenen Vias, die optimale Leiterbahnverläufe bieten und Signalverluste minimieren. Erfahren Sie mehr über Optimierung des Rückpfads: Entwurf solider Referenzebenen für die Signalintegrität bei hohen Frequenzen.
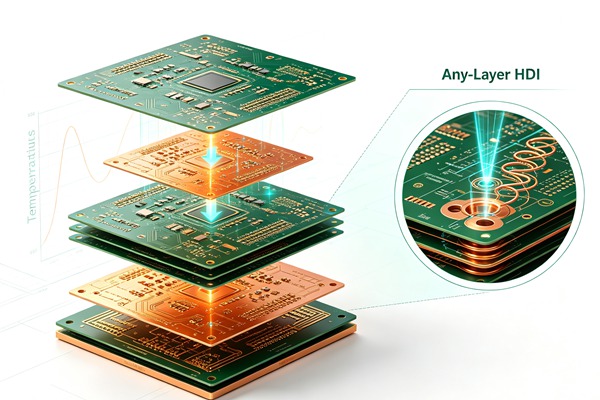
Im Bereich der Any-Layer-HDI-Leiterplatten (auch bekannt als „Every Layer Interconnect“ oder ELIC) erreicht die sequenzielle Laminierung ihren Höhepunkt. Bei Any-Layer-HDI-Leiterplatten wird vollständig auf den herkömmlichen starren Kern verzichtet; stattdessen werden gestapelte, mit Kupfer gefüllte Mikrovias verwendet, um Verbindungen zwischen beliebigen zwei Schichten innerhalb des Schichtaufbaus zu ermöglichen. Diese architektonische Freiheit reduziert die für komplexe Leiterbahnführung erforderliche Schichtenanzahl drastisch, mindert parasitäre Kapazitäten und Induktivitäten durch die Minimierung von Via-Stubs und sorgt für ein hervorragendes Wärmemanagement. Die Beherrschung des sequenziellen Laminierungsprozesses erfordert jedoch ein tiefgreifendes Verständnis der Materialwissenschaft, der Photolithografie, der Laserphysik und der Dynamik chemischer Beschichtungsprozesse. Erfahren Sie mehr über Konformbeschichtung: Schutz von Leiterplatten vor Feuchtigkeit, Staub und korrosiven Umgebungen.
Inhaltsübersicht
Die technischen Grundlagen der sequenziellen Laminierung
Im Kern beruht die sequenzielle Laminierung auf dem präzisen Aufbringen von dielektrischen Materialien und Kupferfolie auf ein Basissubstrat, gefolgt von der Bildung von Mikrovias mittels Laserablation. Der Begriff „sequenziell“ bezeichnet den sich wiederholenden Charakter dieses Aufbauprozesses. Eine typische Nomenklatur für HDI-Stapelungen ist X-N-X, wobei „N“ für die Anzahl der Kernschichten und „X“ für die Anzahl der sequenziellen Laminierungszyklen auf jeder Seite des Kerns steht. Beispielsweise umfasst ein 3+4+3-Stapelbau einen 4-lagigen Kern mit drei sequenziellen Aufbaulagen auf der Oberseite und drei auf der Unterseite. Bei Any-Layer-HDI kann die Architektur aus einem rein sequenziellen Aufbau ohne herkömmlichen Kern bestehen, was oft einfach durch die Gesamtzahl der Schichten angegeben wird, wie beispielsweise bei einer 10- oder 12-lagigen ELIC-Leiterplatte.
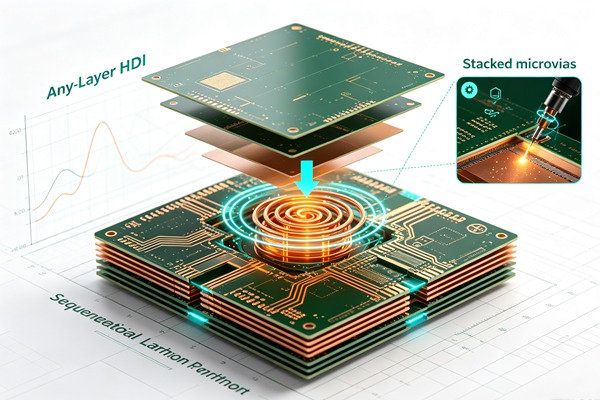
Der Hauptgrund für den Einsatz der sequenziellen Laminierung ist die Herstellung von Mikrovias – Löchern mit einem Durchmesser von typischerweise 150 Mikrometern oder weniger. Mit mechanischem Bohren lassen sich Durchkontaktierungen dieser Größenordnung grundsätzlich nicht zuverlässig herstellen, weshalb der Einsatz von Ultraviolett- (UV) oder Kohlendioxid- (CO₂) Lasern erforderlich ist. Der sequenzielle Ansatz stellt sicher, dass diese Laser jeweils nur eine einzige dielektrische Schicht durchdringen müssen, was enge Seitenverhältnisse, eine einwandfreie Passgenauigkeit und eine präzise Tiefenkontrolle ermöglicht. Darüber hinaus können Hersteller durch das Füllen dieser Mikrovias mit massivem Kupfer während der Galvanisierungsphase die Durchkontaktierungen direkt übereinander stapeln – eine entscheidende Voraussetzung für schichtübergreifende Verbindungen, bei denen Signale vertikal durch genau denselben X-Y-Koordinatenpunkt geleitet werden. Erfahren Sie mehr über Extreme Temperaturwechselbeanspruchung: Zuverlässigkeitsprüfungen und Materialauswahl für Leiterplatten in der Luft- und Raumfahrt.
Dieser mehrstufige Prozess setzt die Leiterplatte erheblichen mechanischen und thermischen Belastungen aus. Die unterschiedlichen Wärmeausdehnungskoeffizienten (CTE) zwischen den Kupferschichten (etwa 17 ppm/°C), dem dielektrischen Harz und der Glasverstärkung können bei den hohen Temperaturen in der Laminierpresse oder beim anschließenden Reflow-Löten zu Verformungen, Delaminationen oder Rissen in den Durchkontaktierungen führen. Daher sind die Auswahl fortschrittlicher Prepreg-Materialien und die präzise Steuerung der Laminierpresszyklen (Temperatur-, Druck- und Vakuumprofile) von entscheidender Bedeutung, um die strukturelle Integrität des Endprodukts zu gewährleisten.
So fertigen Sie HDI-Leiterplatten mit beliebiger Lagenanzahl mittels sequenzieller Laminierung (Schritt-für-Schritt-Anleitung)
Beachten Sie diese technischen Vorschriften. Erfahren Sie mehr über Gestapelte vs. versetzte Mikrovias: Designregeln und Zuverlässigkeit bei HDI-Leiterplatten (High-Density Interconnect).
- Vorbereitung des Kerns und erste Bildgebung
Zwar kann bei echtem Any-Layer-HDI mit einem extrem dünnen Kern begonnen oder auf einem temporären Träger aufgebaut werden, der später entfernt wird, doch beginnt die standardmäßige sequenzielle Laminierung mit der Vorbereitung eines Innenkerns. Ein kupferkaschiertes Laminat (CCL) wird chemisch gereinigt und mikrogeätzt, um die Haftung des Fotolacks zu verbessern. Trockenfilm-Fotolack wird auf die Kupferoberflächen laminiert, durch eine hochpräzise Fotomaske mit UV-Licht belichtet und entwickelt, um das gewünschte Schaltungsmuster freizulegen. Das belichtete Kupfer wird anschließend chemisch weggeätzt, wodurch die Leiterbahnen der inneren Schicht zurückbleiben. Der Fotolack wird entfernt, und das verbleibende Kupfer wird einer Oxidbehandlung (z. B. mit Braunoxid oder alternativen Oxidformulierungen) unterzogen, um die Oberflächenrauheit zu erhöhen und eine mikrozahnartige Struktur zu erzeugen, die im nachfolgenden Laminierungsschritt eine maximale Haftfestigkeit gegenüber dem Dielektrikum gewährleistet.
- Erster Laminierungszyklus und Pressen
Eine Schicht aus ungehärtetem dielektrischem Material (Prepreg), oft in Kombination mit einer Kupferfolie (in einer „Foil-Build“-Konfiguration), wird mithilfe hochpräziser Ausrichtstifte und optischer Ausrichtung exakt über dem geätzten Kern positioniert. Diese Baugruppe wird in eine Vakuum-Laminierpresse eingelegt. Unter strengen Vakuumbedingungen, um Lufteinschlüsse zu vermeiden, wird der Stapel einem sorgfältig abgestimmten Wärme- und Druckzyklus unterzogen. Das Harz im Prepreg schmilzt (und erreicht dabei seine niedrigste Viskosität), fließt, um die Schaltkreise der inneren Schicht lückenlos zu umschließen, und härtet dann bei steigender Temperatur vollständig aus und polymerisiert. Das Vakuum ist hierbei entscheidend; etwaige eingeschlossene Hohlräume dehnen sich bei späteren thermischen Prozessen exponentiell aus, was zu katastrophaler Delaminierung führen oder als Versagensstellen beim Laserbohren dienen kann.
- Laserbohren von Mikrovias
Sobald der erste Laminierungszyklus abgeschlossen ist, wird die Leiterplatte zur Laserbohrstation weitergeleitet. Bei fortschrittlichen HDI-Leiterplatten kommt häufig eine Kombination aus UV- und CO₂-Lasern in einem Dual-Laser-System zum Einsatz. Der UV-Laser dient dazu, die obere Kupferfolie präzise abzutragen (wodurch ein definiertes Öffnungsfenster entsteht), während der CO₂-Laser das darunterliegende dielektrische Material bis zum Ziel-Kupferpad auf der darunterliegenden Schicht abträgt. Die Wellenlänge des CO₂-Lasers wird von Kupfer stark reflektiert, sodass er das Harz abtragen und genau am Ziel-Pad anhalten kann. Die Laserparameter – darunter Pulsenergie, Frequenz und Fokuspunktgröße – müssen streng auf das jeweilige dielektrische Material abgestimmt werden, um eine saubere Via-Bildung zu gewährleisten, ohne das Zielpad zu beschädigen (ein als „Punch-Through“ bezeichneter Defekt) oder übermäßige Harzrückstände zu hinterlassen.
- Entfetten und Metallisierung (Kupferbeschichtung)
Die intensive Hitze des Laserabtragungsprozesses schmilzt das dielektrische Harz und hinterlässt am Boden der Microvia eine dünne Schicht aus verkohltem Harzasche und Rückständen (Smear), die die elektrische Leitfähigkeit erheblich beeinträchtigen würde. Die Leiterplatten durchlaufen einen intensiven chemischen Desmear-Prozess, bei dem in der Regel alkalische Permanganatlösungen bei erhöhten Temperaturen zum Einsatz kommen, um die Via-Wände und das Zielpad gründlich zu reinigen und vorzubereiten. Im Anschluss an die Desmear-Behandlung werden die Leiterplatten einem chemischen Kupferbeschichtungsbad unterzogen, das eine dünne, leitfähige Keimschicht aus Kupfer auf der gesamten Oberfläche abscheidet, einschließlich im Inneren der nichtleitenden dielektrischen Durchkontaktierungen. Unmittelbar darauf folgt ein elektrolytischer Kupferbeschichtungsprozess. Bei HDI-Leiterplatten mit beliebiger Schichtenanzahl werden spezielle Beschichtungsadditive (Glanzmittel, Nivelliermittel und Träger) verwendet, um eine „Via-Füllung“ von unten nach oben zu erreichen, bei der die Mikrovia vollständig mit Kupfer beschichtet wird, wodurch eine perfekt ebene Oberfläche entsteht, die für das Aufbringen der nächsten Schicht unerlässlich ist.
- Bildgebung und Ätzen der äußeren Schicht
Nachdem die Mikrovias vollständig gefüllt und die Oberfläche auf die gewünschte Dicke verkupfert wurde, durchläuft die Leiterplatte einen weiteren Fotolithografiezyklus. Fotolack wird aufgetragen, belichtet und entwickelt, um die Schaltkreise für die neu hinzugefügte Schicht zu definieren, einschließlich der kritischen Anschlusspads, die die darunterliegenden gestapelten Durchkontaktierungen überlagern. Das unerwünschte Kupfer wird weggeätzt und der Fotolack entfernt, wodurch das Leiterbild für diese spezifische Schicht fertiggestellt wird.
- Nachfolgende Laminierungszyklen (das „sequenzielle“ Verfahren)
Die Schritte 2 bis 5 bilden einen einzigen aufeinanderfolgenden Aufbauzyklus. Bei einer HDI-Leiterplatte, die mehrere aufeinanderfolgende Schichten erfordert, oder bei einer ELIC-Leiterplatte mit beliebiger Schichtenanzahl wird diese gesamte Abfolge für jede weitere Schicht sorgfältig wiederholt. Eine neue Lage Prepreg und Kupferfolie wird laminiert, neue Microvias werden per Laser gebohrt (oft direkt auf die mit massivem Kupfer gefüllten Durchkontaktierungen der vorherigen Schicht gestapelt), von Rückständen befreit, massiv beschichtet, belichtet und geätzt. Dieser iterative Zyklus erfordert außergewöhnliche Passgenauigkeit, da die Ausrichtungs-Toleranzen mit jeder hinzugefügten Schicht aufgrund kumulativer Materialverschiebungen und Skalierungsfaktoren immer strenger werden.
- Endbearbeitung und Qualitätskontrolle
Nachdem alle sequenziellen Schichten aufgebaut und die Schaltkreise der äußeren Endschicht definiert wurden, durchläuft die Leiterplatte die üblichen abschließenden Fertigungsschritte. Dazu gehört das Aufbringen einer flüssigen, lichtempfindlichen Lötmaske (LPI), die präzise auf die hochdichten Pads und die BGA-Footprints mit engem Rasterabstand ausgerichtet werden muss. Anschließend wird eine Oberflächenbeschichtung (z. B. ENIG, ENEPIG oder Immersionsverzinnung) aufgebracht, um das freiliegende Kupfer zu schützen und die Lötbarkeit sicherzustellen. Angesichts der enormen Komplexität und des hohen Werts von sequenziell laminierten Leiterplatten sind strenge Prüfverfahren unerlässlich. Die automatisierte optische Inspektion (AOI) prüft jede Schicht auf Leiterbahnfehler, während zur Impedanzprüfung die Zeitbereichsreflektometrie (TDR) zum Einsatz kommen kann. Entscheidend ist, dass durch elektrische Hochspannungsprüfungen der unbestückten Leiterplatte sichergestellt wird, dass innerhalb der unglaublich dichten Via-Strukturen keine Mikrokurzschlüsse oder Unterbrechungen vorliegen.
Werkstoffauswahl und thermische Aspekte
Der Erfolg der sequenziellen Laminierung hängt in hohem Maße von der Wahl der Materialien ab. Standard-FR-4 ist für fortschrittliche HDI-Anwendungen aufgrund seines relativ hohen CTE oft ungeeignet, da dies bei Temperaturwechselbeanspruchungen zu schweren Spannungsrissen in gestapelten Microvias oder zum Ablösen der Lötpads führen kann. Ingenieure müssen Harzsysteme mit hoher Tg (Glasübergangstemperatur, typischerweise >170 °C) und niedrigem CTE spezifizieren, um die Zuverlässigkeit zu gewährleisten.
Darüber hinaus spielt die Art des Glasgewebes des Prepregs eine wesentliche Rolle. Herkömmliche grobe Glasgewebe können eine Laserablenkung verursachen (den sogenannten „Glasknöchel“-Effekt) und zu ungleichmäßigen Laserbohrungen, schrägen Durchkontaktierungen oder unvollständiger Ablation führen. Um dem entgegenzuwirken, werden häufig laserbohrbare Prepregs eingesetzt, die auf der Spread-Glass-Technologie basieren, oder sogar unverstärkte, harzbeschichtete Kupferfolien (RCC). RCC ist besonders wertvoll bei Any-Layer-HDI, da es eine gleichmäßige dielektrische Dicke bietet und das Glasgewebe vollständig eliminiert. Dadurch werden konsistente Durchkontaktierungsgeometrien gewährleistet und die Signalintegrität drastisch verbessert, indem lokale Schwankungen der Dielektrizitätskonstante reduziert und der Glasgewebe-Effekt (Schräglage) bei Hochgeschwindigkeits-Differenzpaaren beseitigt werden.
Das Wärmemanagement ist ein weiterer entscheidender Faktor. Zwar bieten gestapelte Mikrovias im Vergleich zu Standard-FR-4 eine hervorragende Wärmeleitfähigkeit (sie wirken im Wesentlichen als thermische Durchkontaktierungen), doch erzeugt die extreme Bauteildichte auf HDI-Leiterplatten mit beliebigen Schichten erhebliche lokale Wärmeentwicklung. Bei der thermischen Modellierung während der Entwurfsphase muss der spezifische Wärmewiderstand des sequenziellen Schichtaufbaus berücksichtigt werden. Die Auswahl dielektrischer Materialien mit höherer Wärmeleitfähigkeit kann lokale Hotspots mindern und die langfristige Zuverlässigkeit in rauen Betriebsumgebungen gewährleisten, wodurch ein thermischer Durchbruch in integrierten Schaltkreisen mit hoher Leistung verhindert wird.
Herausforderungen und Strategien zur Ertragsoptimierung
Die sequenzielle Laminierung ist von Natur aus teurer, zeitaufwendiger und anspruchsvoller als das herkömmliche Mehrschichtpressverfahren. Die größte Herausforderung ist der Ertragsverlust: Da es sich um einen iterativen Prozess handelt, führt ein Fehler im letzten Laminierungszyklus dazu, dass die gesamte Leiterplatte als Ausschuss gilt, wodurch der gesamte bisherige Bearbeitungsaufwand, die investierte Zeit und die hochwertigen Materialien verschwendet werden.
Die Skalierung bei der Registrierung ist ein ständiger und anspruchsvoller Kampf. Da die Platte während jeder Laminierphase wiederholten Zyklen hoher Hitze und hohem Druck ausgesetzt ist, dehnen sich die Materialien aus, ziehen sich zusammen und verformen sich dauerhaft, wodurch sich die Maßhaltigkeit der Platte verändert. Hersteller müssen fortschrittliche, vorausschauende Skalierungssoftware einsetzen, die Verformungen und die Eigenschaften des Füllmaterials berücksichtigt, sowie hochpräzise CCD-Kamera-Ausrichtungssysteme bei jedem Bildgebungs- und Bohrschritt, um diese Materialbewegungen dynamisch auszugleichen.
Darüber hinaus muss die chemische Steuerung der Galvanikbäder zur Via-Füllung außerordentlich präzise sein. Die Strömungsverhältnisse innerhalb einer 100-Mikrometer-Blindvia sind komplex. Die Galvanikchemie muss Kupfer präzise von unten nach oben abscheiden, ohne oben Brücken zu bilden und Chemikalien im Inneren einzuschließen. Die Gewährleistung einer porenfreien Kupferabscheidung in den gestapelten Durchkontaktierungen ist von entscheidender Bedeutung, da jede eingeschlossene Porenbildung während der Reflow-Prozesse bei der Hochtemperatur-Bestückung zu heftiger Ausgasung und zum Versagen der Durchkontaktierungshülsen (Blasenbildung) führen kann. Zur Aufrechterhaltung einer maximalen Ausbeute ist eine kontinuierliche Überwachung der Konzentrationen in den Galvanikbädern, der organischen Additive und der Stromdichteprofile erforderlich.
Die Herstellung von HDI-Leiterplatten mit beliebig vielen Schichten mittels sequenzieller Laminierung ist ein komplexer, streng kontrollierter Arbeitsablauf. Jeder Arbeitsschritt muss fehlerfrei ausgeführt werden, um Kettenfehler zu vermeiden. In diesem Abschnitt werden die grundlegenden Schritte zum Aufbau der Verbindungsstrukturen näher erläutert.
Häufig gestellte Fragen (FAQ)
Eine Standard-Blind-Via verbindet die äußere Schicht mit einer inneren Schicht und wird in der Regel durch Bohren durch eine einzelne dielektrische Schicht hergestellt. Eine gestapelte Microvia, die nur durch sequenzielles Laminieren und hochspezialisierte Bottom-up-Via-Füllung mittels Kupferbeschichtung realisierbar ist, beinhaltet das Anordnen mehrerer Microvias direkt übereinander über aufeinanderfolgende Schichten hinweg. Dies ist für HDI-Leiterplatten mit beliebiger Schichtenanzahl unerlässlich, da es eine vertikale Verbindung direkt durch die Leiterplatte ermöglicht, ohne dass die Durchkontaktierungen versetzt angeordnet werden müssen. Dadurch wird wertvoller Platz für die Leiterbahnführung eingespart und die Signalintegrität bei hohen Frequenzen verbessert.
Mechanische Bohrer werden bei Durchmessern unter 150 Mikrometern äußerst spröde und wirtschaftlich unrentabel. Zudem lässt sich beim mechanischen Bohren die Tiefe (Z-Achse) nicht zuverlässig steuern, um präzise auf einem Ziel-Kupferpad anzuhalten, das sich nur wenige Mikrometer unter der Oberfläche befindet, ohne dabei Schäden zu verursachen. Das Laserbohren bietet die erforderliche berührungslose Präzision, die exakte Steuerung der Abtragstiefe und die im Mikrometerbereich liegenden Durchmesser, die für die zuverlässige Herstellung von HDI-Mikrovias in großem Maßstab erforderlich sind.
Die sequenzielle Laminierung verlängert die Fertigungsvorlaufzeit erheblich. Eine standardmäßige Mehrschichtplatine erfordert lediglich einen Primärzyklus in der Laminierpresse sowie einen Hauptzyklus für Bohren und Galvanisieren. Im Gegensatz dazu erfordert eine sequenzielle Platine für *jede* hinzugefügte sequenzielle Schicht einen vollständigen Zyklus aus Pressen, Laserbohren, Desmear, Galvanisieren und Ätzen. Daher erfordert eine HDI-Leiterplatte mit einem 3+4+3-Schichtaufbau erheblich mehr Fertigungszeit und Arbeitsaufwand als eine standardmäßige 10-lagige Leiterplatte.
Nein, Prinzipien der sequenziellen Laminierung finden auch bei starr-flexiblen und rein flexiblen Leiterplatten breite Anwendung. Flexible Leiterplatten mit hoher Dichte erfordern oft Mikrovias und komplexe Leiterbahnführung, bei denen sequenzielle Schichtaufbautechniken von Vorteil sind. Bei diesen Anwendungen kommen spezielle flexible Dielektrika wie Polyimid anstelle von starren FR-4-Prepregs zum Einsatz, was hochspezialisierte Handhabungs- und Verarbeitungsparameter erfordert, die auf flexible Materialien abgestimmt sind.
ELIC steht für „Every Layer Interconnect“. Es handelt sich um eine spezielle, hochmoderne Art der HDI-Leiterplattenarchitektur, bei der jede Schicht nacheinander aufgebaut wird, in der Regel ohne einen dicken, starren Kern in der Mitte. Das Verfahren basiert vollständig auf gestapelten, vollständig mit Kupfer gefüllten Mikrovias, die eine elektrische Verbindung zwischen beliebigen zwei Schichten im gesamten Stapel ermöglichen. ELIC stellt die komplexeste und leistungsfähigste Anwendung des sequenziellen Laminierungsverfahrens dar und wird häufig in Premium-Smartphones und ultrakompakten Geräten eingesetzt.