Inhaltsübersicht
Einführung in das BGA-Underfill und die Zuverlässigkeit von PCBA-Baugruppen
Da Leiterplattenbaugruppen (PCBAs) immer weiter miniaturisiert werden und Verbindungen mit höherer Dichte (HDI) enthalten, ist der Einsatz von Komponenten im Ball Grid Array (BGA)- Chip-Scale-Packages (CSP) und Wafer-Level-Chip-Scale-Packages (WLCSP) in der gesamten Elektronikfertigung mittlerweile allgegenwärtig. Diese Gehäusetechnologien bieten zwar eine hervorragende elektrische Leistung, kürzere Signalwege und dicht gepackte E/A-Konfigurationen, stellen jedoch erhebliche und komplexe mechanische Herausforderungen dar. Die grundlegende strukturelle Schwachstelle liegt in der Integrität der SMT-Lötstellen, die das starre Siliziumgehäuse mit dem vergleichsweise flexiblen FR-4- oder Polyimid-Leiterplattensubstrat verbinden. Um diese Schwachstellen konsequent zu minimieren, setzen Hardware-Ingenieure und Fertigungsspezialisten BGA-Underfill ein – ein spezielles, hochtechnisches Epoxid-Vergussmaterial, das den Zwischenraum zwischen dem Bauteilchip und dem Leiterplattensubstrat vollständig ausfüllt und die Lötkugeln vollständig einkapselt.
Die Hauptfunktion der BGA-Unterfüllung besteht darin, die strukturelle und mechanische Belastung von den empfindlichen Lötstellen wegzuleiten und gleichmäßig über die gesamte Fläche der Bauteilgrundfläche zu verteilen. In hochzuverlässigen und missionskritischen Anwendungen wie Steuermodulen für die Automobilindustrie, Luft- und Raumfahrt-Avionik, Telekommunikationsinfrastruktur und robuster Industrieelektronik sind ungeschützte Lötstellen äußerst anfällig für Ermüdung, Mikrorisse und endgültiges Versagen, verursacht durch extreme Temperaturwechsel, mechanische Stöße und kontinuierliche harmonische Schwingungen. Durch die im Wesentlichen starre Kopplung des BGA an das Substrat erhöht das Underfill die Überlebensfähigkeit der Leiterplatte unter extremen Betriebsbelastungen erheblich und gewährleistet so die Langlebigkeit und Zuverlässigkeit des Endprodukts.
Die physikalischen Ursachen für das Versagen von Lötstellen in hochdichten Gehäusen
Um die Notwendigkeit und die technischen Hintergründe des BGA-Underfills vollständig zu verstehen, muss man die Ausfallmechanismen, die den Lötstellen der Oberflächenmontagetechnik (SMT) innewohnen, genau kennen, insbesondere bei solchen, bei denen unterschiedliche Materialschichten mit divergierenden thermomechanischen Eigenschaften zum Einsatz kommen.
Abweichung des Wärmeausdehnungskoeffizienten (CTE)
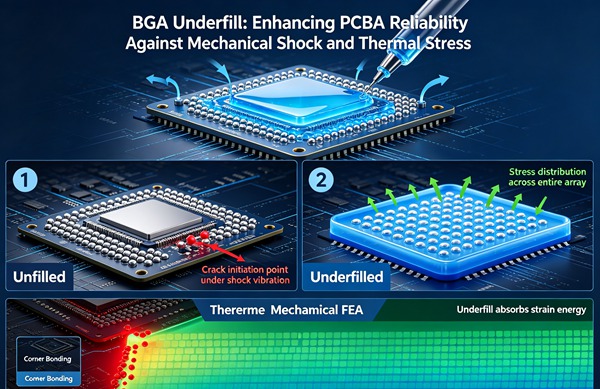
Die weitverbreitetste und unvermeidbarste Gefahr für die Zuverlässigkeit von BGAs sind Temperaturwechsel. Ein typischer ungehäuster Siliziumchip weist einen thermischen Ausdehnungskoeffizienten (CTE) von etwa 2,6 ppm/°C auf. Im Gegensatz dazu weist ein Standard-FR-4-Leiterplattensubstrat in der X-Y-Ebene einen CTE im Bereich von 14 bis 18 ppm/°C auf. Wenn die bestückte Leiterplatte (PCBA) erheblichen Temperaturschwankungen ausgesetzt ist – sei es durch Änderungen der Umgebungsbedingungen oder durch intensive interne Leistungszyklen des ICs selbst –, dehnt sich das Substrat aus und zieht sich zusammen, und zwar in einem deutlich höheren Maße als das starre Siliziumgehäuse.
Diese erhebliche Diskrepanz bei der thermischen Ausdehnungskoeffizienten (CTE) führt zu enormen Scherspannungen an den Lötstellen, die die beiden unterschiedlichen Werkstoffe verbinden. Im Laufe wiederholter Temperaturzyklen sammelt sich diese Dehnungsenergie an und löst an den Spannungskonzentrationsstellen Mikrorisse aus. Diese Spannungskonzentratoren befinden sich typischerweise in der Nähe der Grenzfläche zwischen Pad und Lot oder innerhalb der spröden intermetallischen Verbindungsschicht (IMC), die sich zwischen dem Kupferpad und der Lotlegierung bildet. Während die thermischen Zyklen unaufhörlich fortgesetzt werden, breiten sich diese mikroskopisch kleinen Risse vollständig durch das gesamte Lot aus, was schließlich zu einem vollständigen elektrischen Unterbruch und einem Systemausfall führt. BGA-Unterfüllmaterial wirkt dem direkt entgegen, da es über einen Koeffizienten der Wärmeausdehnung (CTE) verfügt, der so ausgelegt ist, dass er die Lücke zwischen dem Silizium und dem FR-4 überbrückt, wodurch die Baugruppe effektiv miteinander verbunden wird und die lokale Scherspannung an einzelnen Lötperlen unterdrückt wird.
Mechanische Stoßbelastung und Ermüdung durch Schwingungen
Neben thermischen Belastungen sind moderne tragbare Elektronikgeräte und Baugruppen im Automobilbereich wiederholt starken mechanischen Stößen (z. B. Sturzstößen) und ununterbrochenen Vibrationen ausgesetzt. Bei einem dynamischen Sturz wird die Leiterplatte schnellen Biege- und Verformungsbewegungen ausgesetzt. Diese dynamische Biegung erzeugt starke Zug- und Druckspannungen, die spröde Lötstellen innerhalb von Millisekunden leicht zum Bruch bringen können. Dies gilt insbesondere für moderne Baugruppen, die mit bleifreien SAC-Legierungen (Zinn-Silber-Kupfer) hergestellt sind, welche von Natur aus steifer, fester und spröder sind als herkömmliches, nachgiebiges SnPb-Lötzinn (Zinn-Blei). Unterfüllmaterial wirkt als leistungsstarker mechanischer Stoßdämpfer und Versteifer und sorgt durch Dämpfung und Steifigkeit dafür, dass die Biegung der Leiterplatte nicht direkt zu einer Scherung der Lötstellen führt.
Arten von BGA-Unterfüllungsmaterialien
Die Auswahl eines geeigneten Underfill-Materials ist nicht willkürlich; sie hängt in hohem Maße vom jeweiligen Fertigungsprozess, der komplexen Architektur des Bauteils und der vorgesehenen Betriebsumgebung ab. Die drei Hauptkategorien von Underfill, die in der SMT-Technik zum Einsatz kommen, sind Kapillar-, No-Flow- und Form-Underfill.
Kapillar-Unterfüllung (CUF)
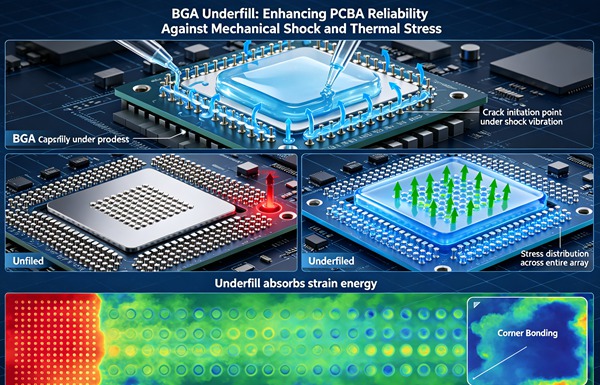
Das Kapillar-Underfill-Verfahren ist die am weitesten verbreitete und robusteste Methode zur Verkapselung nach dem Reflow-Löten in der hochzuverlässigen Fertigung. Das Material – in der Regel ein stark mit Siliziumdioxid gefülltes, niedrigviskoses Epoxidharz – wird präzise entlang einer oder zweier Kanten des BGA aufgetragen, nachdem das Bauteil erfolgreich auf die Leiterplatte gelötet wurde und die Erstprüfung bestanden hat. Durch natürliche Kapillarwirkung wird das flüssige Harz kräftig unter das Bauteil gezogen und fließt nahtlos zwischen den dicht gepackten Lötkugeln hindurch, bis es auf der gegenüberliegenden Seite wieder austritt. Dadurch entsteht eine durchgehende Verkapselungsschicht und eine entscheidende strukturelle Verrundung um den gesamten Umfang des Gehäuses. Dieser Prozess ist in hohem Maße von der Dynamik der Oberflächenspannung und einer präzisen Erwärmung des Substrats abhängig, um eine optimale Fließviskosität aufrechtzuerhalten.
No-Flow-Unterfüllmaterial (NUF)
No-Flow-Underfill (NUF) wird direkt in den primären SMT-Montageprozess integriert, wodurch ein kostspieliger sekundärer Dosiervorgang nach dem Reflow-Löten entfällt. NUF wird in der Regel vor dem Bestückungsvorgang als hochviskose, präzise dosierte Tröpfchen direkt auf die BGA-Pad-Fläche der unbestückten Leiterplatte aufgetragen. Das BGA-Bauteil wird dann in das Underfill gedrückt. Während des standardmäßigen Reflow-Ofenzyklus wirkt das NUF gleichzeitig als aktives Flussmittel – es reduziert Oxide auf den Lötkugeln und Leiterplattenpads, um eine ordnungsgemäße metallurgische Verbindung zu ermöglichen – und als robustes Vergussmaterial, das beim Erstarren des Lötzinns thermisch aushärtet. Zwar rationalisiert NUF den Fertigungsprozess erheblich, doch fehlt ihm oft der extrem hohe Füllstoffgehalt von CUF, wodurch es bei der Maximierung der CTE-Reduzierung etwas weniger effektiv ist. Erfahren Sie mehr über Unterdrückung von Übersprechen: Fortgeschrittene Routing-Techniken zur Minimierung von NEXT und FEXT bei Hochgeschwindigkeits-Leiterplatten.
Molded Underfill (MUF)
Geformtes Underfill wird vor allem in fortschrittlichen, extrem dicht gepackten Halbleiterverpackungen eingesetzt, wie beispielsweise bei System-in-Package (SiP), heterogenen Integrationsmodulen und fortschrittlichen Speicherstapeln. Bei MUF-Verfahren wird eine feste oder hochviskose Formmasse unter extremer Hitze und hohem Druck in die mikroskopisch kleinen Hohlräume gepresst, wodurch sowohl der interne Chip als auch die BGA-Verbindungen gleichzeitig vergossen werden. Dies sorgt für maximale strukturelle Steifigkeit und Schutz vor Umwelteinflüssen, ist jedoch in der Regel auf die Fertigungsphase auf Bauteilebene beschränkt und nicht auf die PCBA-Montagephase auf Leiterplattenebene anwendbar.
Wichtige Materialeigenschaften von Underfill
Um das richtige Underfill auszuwählen, muss man sich eingehend mit dessen spezifischen rheologischen und thermomechanischen Eigenschaften befassen. Die Wahl einer ungeeigneten Underfill-Formulierung kann tatsächlich zu einem vorzeitigen Spannungsversagen führen, anstatt dieses zu verhindern.
Glasübergangstemperatur (Tg)
Die Glasübergangstemperatur (Tg) ist die kritische thermische Schwelle, bei der die Polymermatrix des Underfills von einem starren, glasartigen Zustand in einen weicheren, nachgiebigeren, gummiartigen Zustand übergeht. Unterhalb der Tg weist das Underfill einen niedrigen CTE und einen außergewöhnlich hohen Elastizitätsmodul auf, wodurch das BGA wirksam fixiert wird. Oberhalb der Tg steigt der CTE des Materials drastisch an, und sein Strukturmodul sinkt. Für maximale Zuverlässigkeit sollte die Tg des Underfills idealerweise höher sein als die maximale Dauerbetriebstemperatur der PCBA, um sicherzustellen, dass das Material während des gesamten Lebenszyklus des Produkts in seinem starren, hochgradig schützenden Zustand verbleibt. Erfahren Sie mehr über M-SAP-Technologie: Erreichung von Linien- und Zwischenabständen unter 25 Mikrometern für Elektronik der nächsten Generation.
Wärmeausdehnungskoeffizient (CTE)
Wie bereits erläutert, ist es von entscheidender Bedeutung, die CTE-Lücke effektiv zu überbrücken. Eine ideale Underfill-Formulierung weist einen CTE auf, der weitgehend dem der Lötstellen selbst entspricht (typischerweise etwa 20–25 ppm/°C), um zu verhindern, dass das ausgehärtete Underfill eine eigenständige, zerstörerische Spannung auf die empfindlichen Bumps ausübt. Chemiehersteller erreichen diese präzisen CTE-Zielwerte durch das Mischen des flüssigen Epoxidharzes mit mikroskopisch kleinen, kugelförmigen Siliziumdioxid-Füllstoffen.
Elastizitätsmodul
Der Elastizitätsmodul bestimmt die Steifigkeit und Festigkeit des vollständig ausgehärteten Underfills. Ein Underfill mit hohem Elastizitätsmodul (steif) bietet hervorragenden Schutz vor thermischer Ermüdung, da es das Bauteil fest mit der Leiterplatte verbindet. Ist der Modul jedoch zu hoch, kann er zu viel mechanische Spannung auf die empfindlichen Low-k-Dielektrikumsschichten innerhalb des Siliziumchips selbst übertragen, was zu katastrophalen Rissen im Chip oder zur Delaminierung der Schichten führen kann. Die Entwicklung des richtigen, ausgewogenen Moduls ist für Materialwissenschaftler ein komplexes Optimierungsproblem.
Viskosität und Füllstoffgehalt
Die Viskosität bestimmt maßgeblich, wie gut ein Kapillar-Underfill unter einem Bauteil mit engem Pitch und geringem Abstand fließt. Ein hoher Füllstoffanteil (der oft bis zu 60–70% nach Gewicht erreicht) ist unbedingt erforderlich, um den CTE zu senken und den Modul zu erhöhen. Allerdings erhöht die Zugabe von starren Füllstoffen die Viskosität der Flüssigkeit erheblich und beeinträchtigt die Kapillarflussgeschwindigkeit. Moderne, fortschrittliche Underfills nutzen Siliziumdioxidkügelchen im Submikronbereich und spezielle chemische Rheologiemodifikatoren, um hohe Füllstoffdichten zu erreichen und gleichzeitig Fließeigenschaften beizubehalten, die für ultrafeine Bump-Abstände von nur 100 Mikrometern geeignet sind.
So tragen Sie Kapillar-BGA-Underfill auf (Schritt-für-Schritt-Anleitung)
Beachten Sie diese technischen Vorschriften. Erfahren Sie mehr über Sequentielle Laminierung: Beherrschung des Fertigungsprozesses für HDI-Leiterplatten mit beliebiger Schichtanzahl.
- Vorbereitung der Backbleche und Vorheizen
Die Leiterplatte muss gründlich gereinigt werden oder es muss ausdrücklich ein streng kompatibles No-Clean-Flussmittelsystem verwendet werden, da Rückstände von nicht reagiertem Flussmittel den Kapillarfluss erheblich behindern und die chemische Haftung drastisch verringern können. Die gesamte Baugruppe wird anschließend auf eine beheizte Platte oder in eine Inline-Heizzone überführt. Das Vorheizen des Substrats auf eine ganz bestimmte Temperatur (typischerweise zwischen 70 °C und 100 °C) ist unerlässlich, um die Viskosität des Underfill-Harzes künstlich zu verringern, sodass es schnell und gleichmäßig unter das Gehäuse fließen kann, ohne eine vorzeitige thermische Aushärtung auszulösen.
- Präzise Dosierung
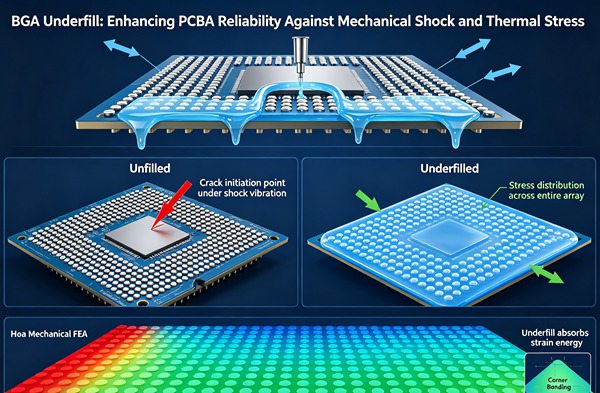
Mithilfe modernster automatisierter Flüssigkeitsdosieranlagen, die mit speziellen Schneckenpumpen oder Hochgeschwindigkeits-Sprühventilen ausgestattet sind, wird eine präzise, mikroberechnete Menge an Underfill entlang einer Kante (L-Muster oder I-Muster) des BGA aufgetragen. Die Dosiernadel muss in der Z-Achse äußerst sorgfältig positioniert werden, um sicherzustellen, dass das Material die Bauteilkante berührt und so den entscheidenden Kapillareffekt auslöst, ohne dabei physisch mit dem Chip zu kollidieren oder benachbarte Mikrokomponenten zu verunreinigen.
- Wartezeit bei der Kapillarfließung
Nach dem Dosieren wird die Baugruppe kontinuierlich auf der Vorheiztemperatur gehalten, damit die Flüssigkeit durch die natürliche Kapillarwirkung gleichmäßig und vollständig unter die Gehäusematrix gezogen werden kann. Die dafür benötigte Zeit hängt stark von den Bauteildimensionen, der Bump-Abstandsdichte, der Höhe des Z-Achsen-Spalts und der spezifischen Materialviskosität ab. Wird dieser kritische Schritt überstürzt, führt dies unweigerlich zu eingeschlossenen Luftblasen (Hohlräumen) unter dem Chip, die sich während nachfolgender Temperaturzyklen stark ausdehnen und zum Herausdrücken von Lötstellen oder zur Ablösung der Bauteile führen können.
- Filetprüfung
Nachdem der Füllvorgang als abgeschlossen gilt, muss das Unterfüllmaterial auf den gegenüberliegenden Seiten des Bauteils austreten und dabei eine durchgehende, perfekt konkave Verrundung bilden. Diese Verrundung bietet entscheidende strukturelle Unterstützung gegen starke mechanische Stöße. Zur Überprüfung einer vollständigen, gleichmäßigen Wulst ohne übermäßiges Auslaufen von Material auf die umgebenden Pads wird eine automatisierte optische Inspektion (AOI) oder eine manuelle Sichtprüfung mit hoher Vergrößerung eingesetzt.
- Thermische Aushärtung
Die vollständig unterfüllte Leiterplatte wird anschließend vorsichtig in einen Chargen-Konvektionsofen oder einen Inline-Aushärtungsofen überführt. Die Baugruppe wird einem streng kontrollierten Temperaturprofil unterzogen (z. B. 150 °C für 30 bis 45 Minuten), um die komplexen Polymerketten sicher zu vernetzen und das Epoxidharz bis in seinen Endzustand auszuhärten. Besonderes Augenmerk muss auf die Temperaturanstiegsgeschwindigkeit gelegt werden, um ein schnelles Ausgasen eingeschlossener flüchtiger Bestandteile zu verhindern, die innerhalb der vollständig ausgehärteten Matrix mikroskopisch kleine Hohlräume bilden könnten.
Die richtige Anwendungsmethodik ist ebenso entscheidend wie die Materialauswahl selbst. Ungeeignete Verarbeitungsparameter können leicht zu starken Hohlräumen, unvollständiger Abdeckung der Bauteile und Unverträglichkeit mit dem Flussmittel führen, wodurch die beabsichtigten Vorteile des Underfills vollständig zunichte gemacht werden.
Fehleranalyse und Zuverlässigkeitsprüfung
Nach dem Auftragen ist eine strenge Qualitätssicherung erforderlich, um den Underfill-Prozess zu validieren. Der häufigste Fehler ist die Bildung von Hohlräumen. Hohlräume wirken als starke Spannungskonzentratoren. Wenn ein Hohlraum zufällig einen Lötbump umschließt, ist die nicht abgestützte Verbindung äußerst anfällig für Ermüdung, und das Eindringen von Feuchtigkeit in den Hohlraum kann zu Korrosion führen.
Da sich das Underfill unter dem IC befindet, ist eine Sichtprüfung nicht möglich. Ingenieure nutzen die akustische Rastermikroskopie (C-SAM), um die Underfill-Schicht zerstörungsfrei abzubilden. C-SAM nutzt hochfrequente Ultraschallwellen, um Veränderungen in der Materialdichte zu erkennen, wodurch eingeschlossene Lufteinschlüsse oder Bereiche mit Delaminierung deutlich sichtbar werden. Erfahren Sie mehr über Skew-Kompensation: Ausgleich des Fasergewebe-Effekts (FWE) und Längenanpassung für PCIe Gen 6.
Zur abschließenden Produktvalidierung werden mit Underfill versehene Baugruppen strengen Zuverlässigkeitsprüfungen gemäß den JEDEC-Standards unterzogen. Dazu gehören Thermoschocktests (z. B. schnelle Temperaturwechsel von -40 °C auf +125 °C) und stark beschleunigte Falltests zur Simulation realer Stöße, um sicherzustellen, dass der Underfill die geforderten Kriterien hinsichtlich der Lebensdauer erfüllt.
Weiterführende Überlegungen: Nacharbeitbarkeit und Flussmittelverträglichkeit
In der Vergangenheit bedeutete der erfolgreiche Einsatz von Underfill, dass der BGA dauerhaft und irreversibel mit der Leiterplatte verbunden war, was eine Nachbearbeitung nach der Montage physikalisch unmöglich machte. Wenn ein Bauteil den Test nicht bestand, musste die gesamte, äußerst teure PCBA verschrottet werden. Heute haben Chemiehersteller erfolgreich fortschrittliche, thermisch nachbearbeitbare Underfills entwickelt. Diese Materialien sind so konzipiert, dass sie sich bei Temperaturen, die deutlich über den normalen SMT-Reflow-Profilen liegen (z. B. 220 °C – 260 °C), gezielt zersetzen und ihre Haftkraft verlieren. Während eines Nachbearbeitungszyklus wird lokal und hochpräzise Wärme zugeführt, wodurch das defekte Bauteil schonend abgehoben und das verbleibende, zersetzte Underfill mechanisch von den Kupferpads der Leiterplatte abgekratzt oder chemisch aufgelöst werden kann.
Ein weiterer absolut entscheidender Aspekt ist die Flux-Kompatibilität. Bei Verwendung eines standardmäßigen No-Clean-SMT-Verfahrens verbleiben unmittelbar nach dem Reflow harmlose Fluxrückstände um die Lötstellen herum. Ist die spezifische chemische Zusammensetzung des Underfills jedoch nicht mit der chemischen Zusammensetzung dieser Flussmittelrückstände kompatibel, kann dies zu einer schlechten Haftung an den mikroskopischen Grenzflächen, im Laufe der Zeit zu lokaler Delaminierung oder sogar zu schwerwiegenden Elektromigrationsproblemen (Dendritenwachstum) führen. Umfassende empirische Zuverlässigkeitsprüfungen und Kompatibilitätsqualifizierungen sind erforderlich, um sicherzustellen, dass das Underfill die Flussmittelrückstände sauber einkapselt, ohne dass es zu nachteiligen langfristigen chemischen Wechselwirkungen kommt.
Häufig gestellte Fragen (FAQ)
Kapillares Underfill wird nach Abschluss des SMT-Reflow-Prozesses dynamisch aufgetragen; es ist in hohem Maße auf externe Wärme und natürliche Kapillarwirkung angewiesen, um reibungslos unter ein vollständig verlötetes Bauteil zu fließen. No-Flow-Underfill wird vor der Bauteilbestückung direkt auf die unbestückte Leiterplatte aufgetragen und dient sowohl als aktives Flussmittel zur Unterstützung des Lötvorgangs als auch als strukturelles Verkapselungsmaterial, das während des standardmäßigen Löt-Reflow-Prozesses gleichzeitig aushärtet. Kapillare Underfills bieten aufgrund ihres deutlich höheren Quarzfüllstoffgehalts im Allgemeinen einen überlegenen, langfristigen thermomechanischen Schutz.
Ja, aber nur, wenn bei der ursprünglichen Bestückung bewusst ein speziell entwickeltes „reworkfähiges Underfill“ verwendet wurde. Diese hochtechnisierten Epoxidharze sind so konzipiert, dass sie sich bei extrem hohen Temperaturen physikalisch zersetzen und lösen, wodurch das Bauteil vorsichtig entfernt und die Stelle für einen neuen IC vorbereitet werden kann. Herkömmliche, stark vernetzte, nicht nachbearbeitbare Underfills machen den BGA praktisch dauerhaft; der Versuch einer Nachbearbeitung führt mit ziemlicher Sicherheit dazu, dass die empfindlichen Kupferpads direkt vom Leiterplattensubstrat abgerissen werden.
Der Hersteller fügt Füllstoffe (in der Regel mikroskopisch kleine Siliziumdioxidkügelchen) hinzu, um den Wärmeausdehnungskoeffizienten (CTE) deutlich zu senken und den Elastizitätsmodul des Underfills drastisch zu erhöhen, wodurch dieser die SMT-Verbindungen wesentlich besser vor starken Temperaturwechseln schützt. Ein hoher Füllstoffanteil erhöht jedoch naturgemäß die Grundviskosität des unausgehärteten Harzes, was den Kapillarfluss erheblich beeinträchtigen und den Einsatz bei Bauteilen mit engem Rastermaß und geringem Abstand außerordentlich erschweren kann.
Hohlräume (eingeschlossene Luftblasen im ausgehärteten Epoxidharz) können durch unsachgemäße Dosiermuster (Einschluss von Luft, bevor diese entweichen kann), unzureichende Vorwärmung des Substrats, Ausgasung des Flussmittels während des Aushärtungszyklus oder eine zu schnelle Aushärtung des Materials verursacht werden. Hohlräume sind äußerst gefährlich, da sie als Spannungsherde wirken. Befindet sich ein Hohlraum in unmittelbarer Nähe eines Lötbump, kann die sich während eines Temperaturzyklus ausdehnende Luft einen starken physikalischen Druck auf die Lötstelle ausüben, was zu einem vorzeitigen mechanischen Bruch oder zum erzwungenen Herausdrücken des Lötzinns in den leeren Hohlraum führen kann.
Nein. Unterfüllung wird in der Regel speziell für BGAs mit feinem Rastermaß, empfindliche Wafer-Level-Chip-Scale-Packages (WLCSPs), sehr massive Bauteile oder Baugruppen reserviert, die in außergewöhnlich rauen Umgebungen mit erheblichen Temperaturwechseln oder anhaltenden Vibrationen betrieben werden. BGAs mit Standard-Abstand in milden, kontrollierten Verbraucherumgebungen erfordern oft kein Underfill, da die Lötstellen selbst über eine ausreichende inhärente Nachgiebigkeit verfügen, um geringfügige, alltägliche thermomechanische Belastungen erfolgreich zu bewältigen.