HDI-teknologien (High-Density Interconnect) har fundamentalt ændret landskabet inden for printkort (PCB) og muliggjort en hidtil uset miniaturisering, forbedret signalintegritet og overlegen elektrisk ydeevne i moderne elektronik. Da enhedsarkitekturer – lige fra banebrydende smartphones, 5G-basestationer og bærbar teknologi til avancerede computerenheder til biler og instrumentering til luftfart – kræver et større antal ben og komponenter med finere afstande, har traditionelle fremstillingsmetoder til printkort vist sig at være utilstrækkelige. Den endegyldige løsning på disse moderne tekniske udfordringer er implementeringen af en HDI-arkitektur på alle lag, hvilket realiseres gennem den strenge og nøje kontrollerede fremstillingsproces, der kaldes sekventiel laminering.
Sekventiel laminering er ikke blot et fremstillingstrin; det er en avanceret teknisk metode, der giver designere mulighed for at opbygge et printkort lag for lag og dermed skabe komplekse forbindelsesstrukturer, som ville være fysisk umulige at realisere ved hjælp af standardteknikker til presning af flerlagsprintkort. I modsætning til konventionelle printplader, hvor alle lag stables og presses i en enkelt monolitisk cyklus med mekanisk borede gennemgående huller, involverer sekventiel laminering flere, iterative cyklusser med presning, boring, plettering og ætsning. Denne iterative proces er den absolutte nøgle til at skabe mikroviaer, blinde viaer og nedgravede viaer, der sikrer optimale ledningsforløb og minimerer signalforringelse. Få mere at vide om Optimering af returvejen: Udformning af stabile referenceplaner til signalintegritet ved høje frekvenser.
Inden for any-layer HDI (også kendt som Every Layer Interconnect eller ELIC) når sekventiel laminering sit højdepunkt. Any-layer HDI-kort fraviger fuldstændigt den traditionelle stive kerne og anvender i stedet stablede, kobberfyldte mikroviaer, der muliggør forbindelser mellem to vilkårlige lag i lagopbygningen. Denne arkitektoniske frihed reducerer drastisk det antal lag, der kræves til kompleks ruteføring, mindsker parasitisk kapacitans og induktans ved at minimere via-stubs og sikrer overlegen varmestyring. At mestre den sekventielle lamineringsproces kræver imidlertid en dybdegående forståelse af materialevidenskab, fotolitografi, laserfysik og dynamikken i kemisk plettering. Få mere at vide om Konform belægning: Beskyttelse af PCBA mod fugt, støv og korrosive miljøer.
Indholdsfortegnelse
De tekniske principper for sekventiel laminering
I sin kerne bygger sekventiel laminering på præcis påføring af dielektriske materialer og kobberfolie på et basissubstrat, efterfulgt af dannelsen af mikroviaer ved hjælp af laserablation. Udtrykket »sekventiel« henviser til den gentagne karakter af denne opbygningsproces. En typisk betegnelse for HDI-stakopbygninger er X-N-X, hvor »N« repræsenterer antallet af kernelag, og »X« repræsenterer antallet af sekventielle lamineringscyklusser på hver side af kernen. For eksempel indebærer en 3+4+3-opbygning en 4-lags kerne med tre sekventielle opbygningslag på oversiden og tre på undersiden. I »any-layer« HDI kan arkitekturen være en ren sekventiel opbygning uden en traditionel kerne, hvilket ofte blot angives ved det samlede antal lag, såsom et 10-lags eller 12-lags ELIC-kort.
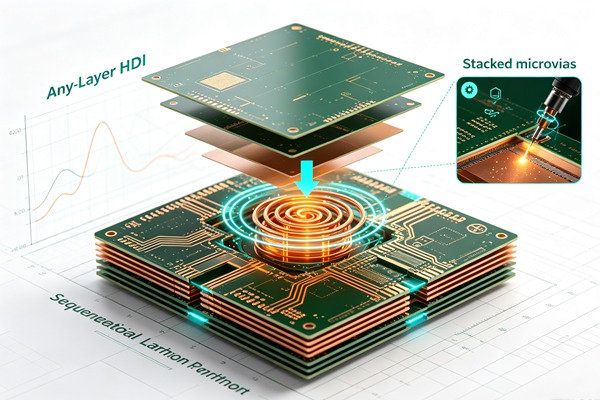
Den primære årsag til at anvende sekventiel laminering er fremstillingen af mikroviaer – huller med en diameter på typisk 150 mikrometer eller derunder. Mekanisk boring er i grunden ikke i stand til pålideligt at fremstille viaer i denne størrelsesorden, hvilket nødvendiggør brugen af ultraviolette (UV) eller kuldioxid (CO₂) lasere. Den sekventielle fremgangsmåde sikrer, at disse lasere kun behøver at gennemtrænge et enkelt dielektrisk lag ad gangen, hvilket muliggør snævre aspektforhold, fejlfri registrering og præcis dybdekontrol. Ved at fylde disse mikroviaer med massivt kobber under pletteringsfasen kan producenterne desuden stable viaer direkte oven på hinanden – et afgørende krav til forbindelser på tværs af lag, der leder signaler lodret gennem nøjagtigt samme X-Y-koordinat. Få mere at vide om Ekstreme temperaturcykler: Pålidelighedstest og materialevalg til printkort til luftfartsindustrien.
Denne fremgangsmåde i flere trin udsætter printkortet for betydelige mekaniske og termiske belastninger. Forskellen i CTE (termisk udvidelseskoefficient) mellem kobberlagene (ca. 17 ppm/°C), den dielektriske harpiks og glasforstærkningen kan føre til vridning, delaminering eller revnedannelse i via-tunnelerne under de høje temperaturer i lamineringspressen eller den efterfølgende reflow-lodning. Derfor er valget af avancerede prepreg-materialer og præcis styring af lamineringspressens cyklusser (temperatur-, tryk- og vakuumprofiler) af afgørende betydning for at sikre det færdige produkts strukturelle integritet.
Sådan fremstilles HDI-printkort med et vilkårligt antal lag ved hjælp af sekventiel laminering (trin-for-trin-vejledning)
Følg disse tekniske retningslinjer. Få mere at vide om Stablede kontra forskudte mikroviaer: Designregler og pålidelighed i HDI-printkort (High-Density Interconnect).
- Forberedelse af kernen og indledende billeddiagnostik
Selvom ægte HDI i alle lag kan starte med en meget tynd kerne eller bygge på en midlertidig bærer, der senere fjernes, begynder standard sekventiel laminering med forberedelsen af en indre kerne. Et kobberbelagt laminat (CCL) rengøres kemisk og mikroætses for at fremme fotoresistens vedhæftning. Tørfilmfotoresist lamineres på kobberoverfladerne, eksponeres for UV-lys gennem en yderst præcis fotomaske og fremkaldes for at afsløre det ønskede kredsløbsmønster. Det eksponerede kobber ætses derefter kemisk væk, hvilket efterlader sporene i det indre lag. Fotoresisten fjernes, og det resterende kobber gennemgår en oxidbehandling (f.eks. brun oxid eller alternative oxidformuleringer) for at øge overfladens ruhed og skabe en mikrotandet struktur, der sikrer maksimal bindingsstyrke med det dielektriske materiale i det efterfølgende lamineringstrin.
- Første lamineringscyklus og presning
Et lag af uhærdet dielektrisk materiale (prepreg), ofte kombineret med et lag kobberfolie (i en »foil-build«-konfiguration), justeres præcist over den ætsede kerne ved hjælp af avancerede justeringsstifter og optisk justering. Denne samling anbringes i en vakuumlamineringspresse. Under strenge vakuumforhold for at undgå luftindeslutning udsættes stakken for en omhyggeligt profileret cyklus af varme og tryk. Harpiksen i prepreg'et smelter (og når sin laveste viskositet), flyder ud og indkapsler kredsløbet i det indre lag uden at efterlade hulrum, og hærder og polymeriserer derefter fuldstændigt, efterhånden som temperaturen stiger. Vakuumet er afgørende her; eventuelle indesluttede hulrum vil udvide sig eksponentielt under senere termiske processer, hvilket kan føre til katastrofale delamineringer eller fungere som svagheder under laserboring.
- Laserboring af mikroviaer
Når den første lamineringscyklus er afsluttet, føres printkortet videre til laserborestationen. Ved avanceret HDI anvendes der ofte en kombination af UV- og CO₂-lasere i et dobbeltlasersystem. UV-laseren bruges til præcist at ablatere den øverste kobberfolie (hvilket skaber et defineret åbningsvindue), mens CO₂-laseren ablaterer det underliggende dielektriske materiale ned til målkobberpladen på laget nedenunder. CO₂-laserens bølgelængde reflekteres i høj grad af kobber, hvilket gør det muligt at ablatere harpiksen og stoppe præcist på målpladen. Laserparametrene – herunder pulsenergi, frekvens og fokusstørrelse – skal kalibreres nøje ud fra det specifikke dielektriske materiale for at sikre en ren via-dannelse uden at beskadige målpladen (en defekt kendt som »punch-through«) eller efterlade for meget restharpiks.
- Afsmøring og metallisering (kobberbelægning)
Den intense varme fra laserablationsprocessen smelter den dielektriske harpiks, hvilket efterlader et tyndt lag af forkullet harpiksaske og rester (smear) i bunden af mikroviaen, hvilket i alvorlig grad vil forringe den elektriske forbindelse. Kredsløbspladerne gennemgår en grundig kemisk desmear-proces, typisk ved hjælp af alkaliske permanganatopløsninger ved høje temperaturer, for at rengøre og behandle via-væggene og kontaktfladen grundigt. Efter desmear-behandlingen gennemgår printpladerne et kemisk kobberbelægningsbad, der afsætter et tyndt, ledende grundlag af kobber over hele overfladen, herunder inde i de ikke-ledende dielektriske viaer. Dette efterfølges straks af en elektrolytisk kobberbelægningsproces. Til HDI på alle lag anvendes specifikke pletteringsadditiver (glansmidler, udjævnere og bærestoffer) for at opnå »via-fyldning« nedefra og op, hvor mikroviaen pletteres fuldstændigt med kobber, hvilket giver en perfekt flad overflade, der er afgørende for stabling af det næste lag i rækkefølgen.
- Billeddannelse og ætsning af det ydre lag
Når mikroviaerne er fuldt udfyldt, og overfladen er kobberbelagt til den ønskede tykkelse, gennemgår printkortet endnu en fotolitograficyklus. Der påføres fotoresist, som eksponeres og fremkaldes for at definere kredsløbet for det ny tilføjede lag, herunder de kritiske capture-pads, der dækker de underliggende stablede vias. Det uønskede kobber ætses væk, og fotoresisten fjernes, hvorved det ledende mønster for dette specifikke sekventielle lag færdiggøres.
- Efterfølgende lamineringscyklusser (den »sekventielle« proces)
Trin 2 til 5 udgør en enkelt sekventiel opbygningscyklus. For et HDI-kort, der kræver flere sekventielle lag, eller et ELIC-kort med vilkårlige lag, gentages hele denne sekvens omhyggeligt for hvert yderligere lag. Et nyt ark prepreg og kobberfolie lamineres, nye mikroviaer laserborres (ofte stablet direkte oven på de faste, kobberfyldte viaer fra det forrige lag), renses for smuds, pletteres med fast kobber, eksponeres og ætses. Denne iterative proces kræver enestående registreringskapacitet, da justeringstolerancerne bliver stadig strengere for hvert tilføjet lag på grund af kumulativ materialebevægelse og skaleringsfaktorer.
- Afsluttende behandling og kvalitetskontrol
Når alle sekventielle lag er opbygget, og kredsløbet i det endelige yderlag er defineret, går printkortet videre til de standardmæssige afsluttende fremstillingstrin. Dette omfatter påføring af flydende, fotofølsom loddemaske (LPI), som skal flugte nøjagtigt med pad’erne med høj tæthed og BGA-fodaftryk med tæt placering. Derefter påføres en overfladebehandling (f.eks. ENIG, ENEPIG eller Immersion Tin) for at beskytte det eksponerede kobber og sikre loddebarheden. I betragtning af den enorme kompleksitet og værdi af kort med sekventiel laminering er grundige test obligatoriske. Automatiseret optisk inspektion (AOI) kontrollerer for sporfejl i hvert lag, mens tidsdomæne-reflektometri (TDR) kan anvendes til impedansverifikation. Af afgørende betydning er den elektriske test af det blanke kort ved højspænding, som sikrer, at der ikke forekommer mikrokortslutninger eller åbne kredsløb i de utroligt tætte via-strukturer.
Valg af materiale og termiske overvejelser
Succesen med sekventiel laminering afhænger i høj grad af de valgte materialer. Standard FR-4 er ofte utilstrækkelig til avanceret HDI på grund af dets relativt høje CTE, hvilket kan forårsage alvorlige spændingsbrud i stablede mikroviaer under termiske cyklusser eller føre til, at pad'erne løfter sig. Ingeniører skal specificere harpikssystemer med høj Tg (glasovergangstemperatur, typisk >170 °C) og lav CTE for at sikre pålidelighed.
Desuden spiller prepregets glasvævningstype en væsentlig rolle. Standard grov glasvævning kan forårsage laserafbøjning (den såkaldte »glass knuckles«-effekt) og føre til ujævn laserboring, skæve gennemføringer eller ufuldstændig ablation. For at imødegå dette anvendes der ofte laserborbare prepregs, der benytter spread-glass-teknologi eller endda uforstærkede, harpiksbelagte kobberfilm (RCC). RCC er særligt værdifuldt i HDI med vilkårlige lag, da det giver en ensartet dielektrisk tykkelse og eliminerer glasvævet fuldstændigt, hvilket sikrer ensartede via-geometrier og forbedrer signalintegriteten markant ved at reducere de lokale variationer i den dielektriske konstant og eliminere fibervæveeffekten (skævhed) på højhastighedsdifferentialpar.
Varmestyring er en anden afgørende faktor. Selvom stablede mikroviaer tilbyder fremragende varmeledningsevne sammenlignet med standard FR-4 (der i det væsentlige fungerer som termiske viaer), genererer den ekstreme komponenttæthed på HDI-kort på alle lag betydelig lokal varme. Termisk modellering i designfasen skal tage højde for den specifikke termiske modstand i den sekventielle lagopbygning. Valg af dielektriske materialer med højere varmeledningsevne kan mindske lokale varmepunkter og sikre langsigtet pålidelighed i barske driftsmiljøer, hvilket forhindrer termisk løbskhed i integrerede kredsløb med høj effekt.
Udfordringer og strategier til udbytteoptimering
Sekventiel laminering er i sagens natur dyrere, mere tidskrævende og mere udfordrende end standard flerlagspresning. Den største udfordring er udbyttetabet; da processen er iterativ, betyder en fejl, der opstår i den sidste lamineringscyklus, i praksis, at hele printkortet må kasseres, hvilket spilder al den forudgående indsats, tid og de dyre materialer.
Skalering af pladerne er en konstant og krævende udfordring. Da pladen gennemgår gentagne cyklusser med høj varme og højt tryk under hver lamineringsfase, udvider materialerne sig, trækker sig sammen og deformeres permanent, hvilket ændrer pladens dimensionsstabilitet. Producenterne skal anvende avanceret, forudsigende skaleringssoftware, der tager højde for materialernes egenskaber med hensyn til vridning og fyldstof, samt højpræcise CCD-kamera-justeringssystemer ved hvert billedoptagelses- og boretrin for dynamisk at kompensere for denne materialebevægelse.
Desuden skal den kemiske styring af pletteringsbadene til via-fyldning være yderst præcis. Strømningsforholdene i en 100 mikrometer blind via er komplekse. Pletteringskemien skal nøjagtigt afsætte kobber fra bunden og opad uden at danne broer over toppen og dermed indkapsle kemikalier inde i viaen. Det er afgørende at sikre en hulrumsfri kobberaflejring i de stablede viaer, da ethvert indesluttet hulrum kan føre til voldsom udgasning og svigt i via-røret (blæsehuller) under reflow-samlingsprocesser ved høje temperaturer. Kontinuerlig overvågning af koncentrationerne i galvaniseringsbadene, de organiske tilsætningsstoffer og strømtæthedsprofilerne er nødvendig for at opretholde det maksimale udbytte.
Fremstillingen af HDI-printkort med et vilkårligt antal lag ved hjælp af sekventiel laminering er en kompliceret og nøje kontrolleret række af arbejdsgange. Hver enkelt cyklus skal udføres fejlfrit for at undgå, at fejl forstærkes. I dette afsnit beskrives de grundlæggende trin i opbygningen af forbindelsesstrukturerne.
Ofte stillede spørgsmål (FAQ)
En standard blind via forbinder det ydre lag med et indre lag og dannes normalt ved at bore gennem et enkelt dielektrisk lag. En stablet mikrovia, som kun kan opnås gennem sekventiel laminering og højt specialiseret »bottom-up« kobberbelægning til via-fyldning, indebærer, at flere mikroviaer placeres direkte oven på hinanden på tværs af på hinanden følgende lag. Dette er afgørende for HDI i alle lag, da det muliggør en lodret forbindelse lige igennem printkortet uden forskydning af viaerne, hvilket sparer vigtig plads til ledningsføring og forbedrer signalintegriteten ved høje frekvenser.
Mekaniske bor bliver meget skrøbelige og økonomisk urealistiske ved diametre under 150 mikrometer. Desuden er det ved mekanisk boring ikke muligt pålideligt at styre dybden (Z-aksen) således, at boringen stopper præcist på en bestemt kobberplade, der ligger blot få mikrometer under overfladen, uden at forårsage skader. Laserboring giver den nødvendige berøringsfri præcision, nøjagtig kontrol af ablationsdybden og mikrodiametre, der kræves for pålidelig masseproduktion af HDI-mikroviaer i stor skala.
Sekventiel laminering forlænger produktionstiden betydeligt. Et standard flerlagsprintkort kræver kun én primær lamineringspressecyklus og én hovedcyklus med boring og galvanisering. Derimod kræver et sekventielt printkort en fuld cyklus med presning, laserboring, desmear, galvanisering og ætsning for *hvert* sekventielt lag, der tilføjes. Derfor vil et HDI-kort med en 3+4+3-opbygning kræve væsentligt mere produktionstid og arbejdskraft end et standardkort med 10 lag.
Nej, principperne for sekventiel laminering anvendes i vid udstrækning også i stive-fleksible og rent fleksible trykte kredsløb. Fleksible kredsløb med høj tæthed kræver ofte mikroviaer og kompleks ledningsføring, som drager fordel af sekventielle opbygningsteknikker. Disse anvendelser benytter specialiserede fleksible dielektrika som polyimid i stedet for stive FR-4-prepregs, hvilket kræver højt specialiserede håndterings- og forarbejdningsparametre, der er tilpasset fleksible materialer.
ELIC står for Every Layer Interconnect. Det er en specifik, meget avanceret type HDI-kortarkitektur, hvor hvert lag opbygges sekventielt, normalt uden en tyk, stiv kerne i midten. Den er udelukkende baseret på stablede, massive kobberfyldte mikroviaer, hvilket muliggør elektrisk forbindelse mellem to vilkårlige lag i hele stakken. ELIC repræsenterer den mest komplekse og avancerede anvendelse af den sekventielle lamineringsproces og er udbredt i premium-smartphones og ultrakompakte enheder.