A tecnologia de interconexão de alta densidade (HDI) transformou profundamente o panorama das placas de circuito impresso (PCB), permitindo uma miniaturização sem precedentes, uma maior integridade do sinal e um desempenho elétrico superior na eletrónica moderna. À medida que as arquiteturas dos dispositivos — que vão desde smartphones de última geração, estações base 5G e tecnologia vestível até unidades de computação automóvel avançadas e instrumentação aeroespacial — exigem um maior número de pinos e componentes com passo mais fino, os métodos tradicionais de fabrico de PCB revelaram-se insuficientes. A solução definitiva para estes desafios de engenharia modernos é a implementação de uma arquitetura HDI em qualquer camada, concretizada através do processo de fabrico rigoroso e altamente controlado conhecido como laminação sequencial.
A laminação sequencial não é apenas uma etapa de fabrico; é uma metodologia de engenharia sofisticada que permite aos projetistas construir uma placa de circuito impresso (PCB) camada a camada, criando estruturas de interligação complexas que seriam fisicamente impossíveis de obter utilizando técnicas padrão de prensagem multicamadas. Ao contrário das placas convencionais, em que todas as camadas são empilhadas e prensadas num único ciclo monolítico com orifícios de passagem perfurados mecanicamente, a laminação sequencial envolve múltiplos ciclos iterativos de prensagem, perfuração, galvanização e gravação. Este processo iterativo é a chave absoluta para a criação de microvias, vias cegas e vias enterradas que proporcionam percursos de roteamento ótimos e minimizam a degradação do sinal. Saiba mais sobre Otimização do caminho de retorno: conceção de planos de referência sólidos para a integridade do sinal de alta frequência.
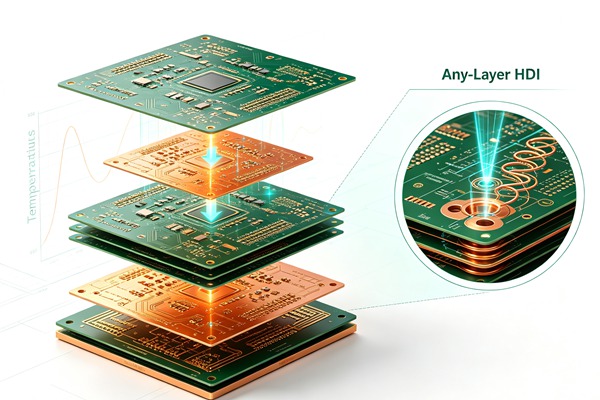
No domínio do HDI de qualquer camada (também conhecido como Every Layer Interconnect ou ELIC), a laminação sequencial atinge o seu apogeu. As placas HDI de qualquer camada abandonam completamente o núcleo rígido tradicional, utilizando microvias empilhadas e preenchidas com cobre para permitir ligações entre quaisquer duas camadas dentro da estrutura. Esta liberdade arquitetónica reduz drasticamente o número de camadas necessárias para um encaminhamento complexo, atenua a capacitância e a indutância parasíticas ao minimizar os ramificações das vias e proporciona uma gestão térmica superior. No entanto, dominar o processo de laminação sequencial exige um conhecimento profundo da ciência dos materiais, da fotolitografia, da física do laser e da dinâmica da galvanoplastia. Saiba mais sobre Revestimento conformável: Proteção da PCBA contra a humidade, o pó e ambientes corrosivos.
Índice
Os Princípios de Engenharia da Laminação Sequencial
Na sua essência, a laminação sequencial assenta na adição precisa de materiais dielétricos e folha de cobre a um substrato de base, seguida da formação de microvias através de ablação a laser. O termo «sequencial» denota a natureza repetitiva deste processo de acumulação. Uma nomenclatura típica para empilhamentos HDI é X-N-X, em que «N» representa o número de camadas centrais e «X» representa o número de ciclos de laminação sequencial em cada lado do núcleo. Por exemplo, uma pilha 3+4+3 envolve um núcleo de 4 camadas com três camadas de acumulação sequencial na parte superior e três na parte inferior. No HDI de camadas variáveis, a arquitetura pode consistir numa construção puramente sequencial sem um núcleo tradicional, frequentemente designada simplesmente pelo número total de camadas, como uma placa ELIC de 10 ou 12 camadas.
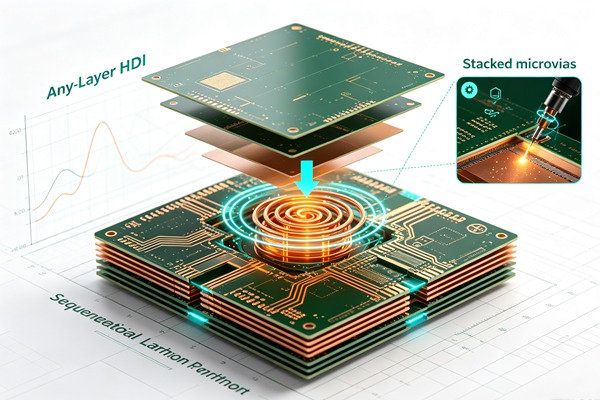
O principal motivo para recorrer à laminação sequencial é a criação de microvias — orifícios com um diâmetro normalmente igual ou inferior a 150 micrómetros. A perfuração mecânica é, por natureza, incapaz de produzir de forma fiável vias desta dimensão, o que torna necessário o uso de lasers ultravioleta (UV) ou de dióxido de carbono (CO₂). A abordagem sequencial garante que estes lasers apenas tenham de penetrar numa única camada dielétrica de cada vez, permitindo relações de aspecto estreitas, um alinhamento impecável e um controlo preciso da profundidade. Além disso, ao preencher estas microvias com cobre maciço durante a fase de galvanização, os fabricantes podem empilhar as vias diretamente umas sobre as outras, um requisito essencial para as interconexões em qualquer camada que encaminhem sinais verticalmente através exatamente da mesma coordenada X-Y. Saiba mais sobre Ciclos térmicos extremos: Testes de fiabilidade e seleção de materiais para placas de circuito impresso (PCB) do setor aeroespacial.
Esta abordagem em várias etapas sujeita a placa a tensões mecânicas e térmicas significativas. A incompatibilidade do CTE (Coeficiente de Expansão Térmica) entre as camadas de cobre (cerca de 17 ppm/°C), a resina dielétrica e o reforço de vidro pode provocar deformações, delaminação ou fissuras nos orifícios de ligação durante as altas temperaturas da prensa de laminação ou da subsequente soldadura por refluxo. Por conseguinte, a seleção de materiais pré-impregnados avançados e o controlo preciso dos ciclos da prensa de laminação (perfis de temperatura, pressão e vácuo) são fundamentais para garantir a integridade estrutural do produto final.
Como fabricar placas HDI de qualquer número de camadas utilizando a laminação sequencial (guia passo a passo)
Siga estas regras de engenharia. Saiba mais sobre Microvias empilhadas vs. escalonadas: Regras de conceção e fiabilidade em placas de circuito impresso de interligação de alta densidade (HDI).
- Preparação do núcleo e imagiologia inicial
Embora seja verdade que um HDI de qualquer camada possa começar com um núcleo extremamente fino ou ser construído sobre um suporte temporário que é posteriormente removido, a laminação sequencial padrão começa com a preparação de um núcleo interno. Um laminado revestido a cobre (CCL) é limpo quimicamente e submetido a micro-gravação para promover a aderência do fotorresistente. O fotorresistente de película seca é laminado sobre as superfícies de cobre, exposto à luz UV através de uma fotomáscara de alta precisão e revelado para revelar o padrão de circuitos pretendido. O cobre exposto é então removido por gravação química, deixando os traços da camada interna. O fotorresistente é removido e o cobre restante é submetido a um tratamento de oxidação (como óxido castanho ou formulações alternativas de óxido) para aumentar a rugosidade da superfície, criando uma estrutura com microdentados que garante a máxima resistência de ligação com o dielétrico na etapa de laminação subsequente.
- Primeiro ciclo de laminação e prensagem
Uma camada de material dielétrico não curado (prepreg), frequentemente combinada com uma folha de cobre (numa configuração de construção com folha), é alinhada com precisão sobre o núcleo gravado, utilizando pinos de fixação sofisticados e alinhamento ótico. Este conjunto é colocado numa prensa de laminação a vácuo. Em condições de vácuo rigoroso, para eliminar o aprisionamento de ar, a pilha é submetida a um ciclo meticulosamente definido de calor e pressão. A resina do pré-impregnado derrete (atingindo a sua viscosidade mais baixa), flui para encapsular os circuitos da camada interna sem deixar vazios e, em seguida, cura-se e polimeriza-se totalmente à medida que a temperatura aumenta. O vácuo é fundamental nesta fase; quaisquer vazios retidos expandir-se-ão exponencialmente durante os processos térmicos posteriores, levando a uma delaminação catastrófica ou servindo como pontos de falha durante a perfuração a laser.
- Perfuração a laser de microvias
Assim que o primeiro ciclo de laminação estiver concluído, a placa passa para a estação de perfuração a laser. No caso de HDI avançado, é frequentemente utilizada uma combinação de lasers UV e CO₂ num sistema de laser duplo. O laser UV é utilizado para remover com precisão a folha de cobre superior (criando uma abertura definida), enquanto o laser de CO₂ remove o material dielétrico subjacente até ao pad de cobre alvo na camada inferior. O comprimento de onda do laser de CO₂ é altamente refletido pelo cobre, permitindo-lhe remover a resina e parar precisamente no pad alvo. Os parâmetros do laser — incluindo a energia do pulso, a frequência e o tamanho do ponto focal — devem ser rigorosamente calibrados com base no material dielétrico específico, para garantir a formação de vias limpas sem danificar a pastilha-alvo (um defeito conhecido como «punch-through») nem deixar resina residual em excesso.
- Desmear e metalização (revestimento com cobre)
O calor intenso do processo de ablação a laser derrete a resina dielétrica, deixando uma fina camada de cinzas de resina carbonizada e resíduos (manchas) no fundo da microvia, o que comprometeria gravemente a conectividade elétrica. As placas são submetidas a um processo químico robusto de remoção de resíduos, que normalmente utiliza soluções alcalinas de permanganato a temperaturas elevadas, para limpar e preparar de forma agressiva as paredes das vias e a área de contacto. Após a remoção de resíduos, as placas são submetidas a um banho de revestimento de cobre sem corrente, que deposita uma fina camada condutora de cobre sobre toda a superfície, incluindo o interior das vias dielétricas não condutoras. Segue-se imediatamente um processo de revestimento eletrolítico de cobre. Para HDI de qualquer camada, são utilizados aditivos de revestimento específicos (abrilhantadores, niveladores e transportadores) para conseguir um «preenchimento das vias» de baixo para cima, em que a microvia é revestida de forma completamente sólida com cobre, proporcionando uma superfície perfeitamente plana, essencial para o empilhamento da camada sequencial seguinte.
- Imagem e gravação da camada exterior
Com as microvias totalmente preenchidas e a superfície revestida a cobre com a espessura desejada, a placa é submetida a mais um ciclo de fotolitografia. Aplica-se o fotorresistente, que é exposto e revelado para definir os circuitos da camada recém-adicionada, incluindo as áreas de captura críticas que se sobrepõem às vias empilhadas subjacentes. O cobre indesejado é removido por gravação e o fotorresistente é removido, finalizando o padrão condutor desta camada sequencial específica.
- Ciclos de laminação subsequentes (o processo «sequencial»)
Os passos 2 a 5 representam um único ciclo sequencial de construção. No caso de uma placa HDI que requeira várias camadas sequenciais, ou de uma placa ELIC com camadas arbitrárias, toda esta sequência é repetida meticulosamente para cada camada adicional. É laminada uma nova folha de pré-impregnado e folha de cobre, são perfuradas a laser novas microvias (muitas vezes empilhadas diretamente sobre as vias preenchidas com cobre maciço da camada anterior), submetidas a desmearing, galvanizadas com cobre maciço, expostas e gravadas. Este ciclo iterativo requer capacidades de registo excecionais, uma vez que as tolerâncias de alinhamento se tornam cada vez mais rigorosas com cada camada adicionada, devido ao movimento cumulativo do material e aos fatores de escala.
- Processamento final e controlo de qualidade
Depois de todas as camadas sequenciais terem sido construídas e de os circuitos da camada exterior final terem sido definidos, a placa passa às etapas finais padrão de fabrico. Isto inclui a aplicação de uma máscara de solda fotoimagemável líquida (LPI), que deve alinhar-se com precisão com os pads de alta densidade e as pegas BGA de passo fino. Em seguida, é aplicado um acabamento de superfície (como ENIG, ENEPIG ou estanho por imersão) para proteger o cobre exposto e garantir a soldabilidade. Dada a imensa complexidade e o valor das placas de laminação sequencial, é obrigatório a realização de testes rigorosos. A Inspeção Ótica Automatizada (AOI) verifica a existência de defeitos nas pistas em cada camada, enquanto a Refletometria no Domínio do Tempo (TDR) pode ser utilizada para a verificação da impedância. Fundamentalmente, os testes elétricos de alta tensão na placa nua garantem que não existem micro-curto-circuitos nem aberturas nas estruturas de vias incrivelmente densas.
Seleção de materiais e considerações térmicas
O sucesso da laminação sequencial depende em grande medida dos materiais escolhidos. O FR-4 padrão é frequentemente inadequado para HDI avançado devido ao seu CTE relativamente elevado, o que pode provocar graves fraturas por tensão nas microvias empilhadas durante os ciclos térmicos ou levar ao descolamento das pastilhas. Os engenheiros devem especificar sistemas de resina com Tg elevado (temperatura de transição vítrea, normalmente >170 °C) e baixo CTE para garantir a fiabilidade.
Além disso, o tipo de trama de vidro do pré-impregnado desempenha um papel significativo. As tramas de vidro grossas padrão podem causar a deflexão do laser (o efeito «glass knuckles») e levar a uma perfuração a laser irregular, vias desalinhadas ou ablação incompleta. Para combater isto, são frequentemente utilizados pré-impregnos perfuráveis a laser que utilizam tecnologia de vidro espalhado ou mesmo películas de cobre revestidas a resina não reforçadas (RCC). O RCC é particularmente valioso em HDI de qualquer camada, uma vez que proporciona uma espessura dielétrica uniforme e elimina totalmente a trama de vidro, garantindo geometrias de vias consistentes e melhorando drasticamente a integridade do sinal, ao reduzir as variações locais da constante dielétrica e eliminar o efeito da trama de fibra (inclinação) em pares diferenciais de alta velocidade.
A gestão térmica é outro aspeto crítico. Embora as microvias empilhadas ofereçam uma excelente condutividade térmica em comparação com o FR-4 padrão (atuando essencialmente como vias térmicas), a densidade extrema de componentes em placas HDI de qualquer camada gera calor localizado significativo. A modelação térmica durante a fase de conceção deve ter em conta a resistência térmica específica da empilhagem sequencial. A seleção de materiais dielétricos com maior condutividade térmica pode mitigar os pontos quentes localizados e garantir a fiabilidade a longo prazo em ambientes operacionais adversos, evitando o sobreaquecimento em circuitos integrados de alta potência.
Desafios e estratégias de otimização do rendimento
A laminação sequencial é, por natureza, mais dispendiosa, demorada e complexa do que a prensagem multicamadas padrão. O principal desafio é a perda de rendimento; uma vez que o processo é iterativo, um defeito que ocorra no ciclo final de laminação torna, na prática, toda a placa imprópria para utilização, desperdiçando todo o esforço, tempo e materiais de alta qualidade investidos nas etapas anteriores do processo.
O dimensionamento do registo é uma batalha constante e exigente. À medida que o painel é submetido a ciclos repetidos de calor e pressão elevados durante cada fase de laminação, os materiais expandem-se, contraem-se e deformam-se permanentemente, alterando a estabilidade dimensional do painel. Os fabricantes devem utilizar software avançado de dimensionamento preditivo que tenha em conta as propriedades do material de emenda e de preenchimento, juntamente com sistemas de alinhamento por câmara CCD de alta precisão em cada etapa de imagem e perfuração, para compensar dinamicamente este movimento do material.
Além disso, o controlo químico dos banhos de galvanização para o preenchimento das vias deve ser extraordinariamente preciso. A dinâmica dos fluidos no interior de uma via cega de 100 micrómetros é complexa. A química de galvanização deve depositar cobre com precisão de baixo para cima, sem formar pontes na parte superior nem reter o produto químico no interior. É fundamental garantir uma deposição de cobre sem vazios nas vias empilhadas, uma vez que qualquer vazio retido pode conduzir a uma desgaseificação violenta e à falha do corpo da via (bolhas) durante os processos de refluxo de montagem a alta temperatura. É necessária uma monitorização contínua das concentrações dos banhos de galvanização, dos aditivos orgânicos e dos perfis de densidade de corrente para manter o rendimento máximo.
O fabrico de placas HDI de qualquer número de camadas através de laminação sequencial é uma sequência de operações complexa e altamente controlada. Cada ciclo deve ser executado na perfeição para evitar erros cumulativos. Esta secção detalha os passos fundamentais envolvidos na construção das estruturas de interligação.
Perguntas frequentes (FAQ)
Uma via cega padrão liga a camada exterior a uma camada interior e é normalmente formada através da perfuração de uma única camada dielétrica. Uma microvia empilhada, que só pode ser obtida através de laminação sequencial e de um processo altamente especializado de revestimento com cobre para preenchimento de vias de baixo para cima, envolve a colocação de múltiplas microvias diretamente umas sobre as outras ao longo de camadas sucessivas. Isto é essencial para HDI em qualquer camada, permitindo uma ligação vertical direta através da placa sem escalonamento das vias, poupando assim espaço vital de encaminhamento e melhorando a integridade do sinal de alta frequência.
As brocas mecânicas tornam-se extremamente frágeis e economicamente inviáveis em diâmetros inferiores a 150 micrómetros. Além disso, a perfuração mecânica não permite controlar de forma fiável a profundidade (eixo Z) para parar com precisão numa pastilha de cobre alvo situada apenas a alguns micrómetros abaixo da superfície, sem causar danos. A perfuração a laser proporciona a precisão sem contacto necessária, o controlo exato da profundidade de ablação e os diâmetros à escala micro necessários para fabricar microvias HDI de forma fiável e em grande escala.
A laminação sequencial aumenta significativamente o prazo de produção. Uma placa multicamadas padrão requer apenas um ciclo de prensagem de laminação primária e um ciclo principal de perfuração e galvanização. Em contrapartida, uma placa sequencial requer um ciclo completo de prensagem, perfuração a laser, remoção de resíduos, galvanização e gravação para *cada* camada sequencial adicionada. Por conseguinte, uma placa HDI com uma configuração de 3+4+3 exigirá substancialmente mais tempo de fabrico e mão-de-obra do que uma placa padrão de 10 camadas.
Não, os princípios da laminação sequencial são amplamente utilizados também em circuitos impressos rígido-flexíveis e em circuitos impressos puramente flexíveis. Os circuitos flexíveis de alta densidade requerem frequentemente microvias e traçados complexos que beneficiam das técnicas de construção sequencial. Estas aplicações utilizam dielétricos flexíveis especializados, como a poliimida, em vez de pré-impregnados rígidos FR-4, exigindo parâmetros de manuseamento e processamento altamente especializados, adaptados aos materiais flexíveis.
ELIC significa «Every Layer Interconnect» (Interligação em Todas as Camadas). Trata-se de um tipo específico e altamente avançado de arquitetura de placas HDI, em que cada camada é construída sequencialmente, normalmente sem um núcleo rígido central espesso. Baseia-se inteiramente em microvias empilhadas e preenchidas com cobre maciço, permitindo a ligação elétrica entre quaisquer duas camadas em toda a pilha. A ELIC representa a aplicação mais complexa e avançada do processo de fabrico por laminação sequencial, amplamente utilizada em smartphones topo de gama e dispositivos ultracompactos.