Innehållsförteckning
Introduktion till bakborrning av kretskort och signalintegritet
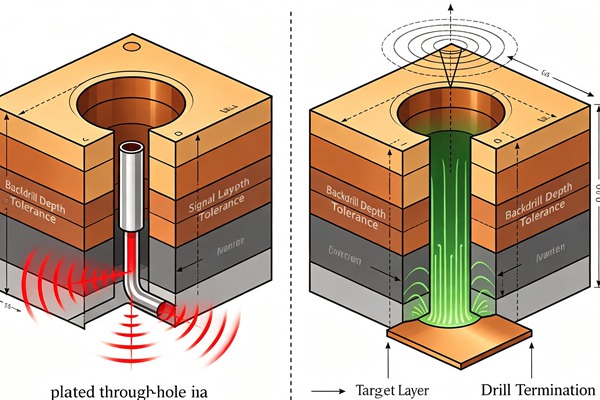
Inom området för konstruktion av höghastighetskretskort (PCB) är det av avgörande betydelse att upprätthålla en perfekt signalintegritet. När dataöverföringshastigheterna stiger till flera gigabit per sekund kan även små fysiska brister i anslutningsstrukturerna leda till betydande signalförsämring. En av de främsta orsakerna till detta i dessa höghastighetskonstruktioner är förekomsten av via-stubbar – onödiga delar av pläterade genomgående hål (PTH) som sträcker sig bortom de nödvändiga signallagren.
När höghastighetssignaler stöter på dessa via stubbar reflekteras den elektriska energin delvis tillbaka mot källan, vilket orsakar konstruktiv och destruktiv interferens. Detta fenomen, som kallas signalreflektion, försämrar ögondiagrammet, ökar bitfelfrekvensen (BER) och kan i slutändan leda till systemfel. För att motverka detta använder kretskortskonstruktörer en mycket effektiv teknik som kallas bakborrning, eller bakborrning med kontrollerat djup.
Genom backdrilling avlägsnas dessa överflödiga via-stubbar systematiskt, vilket optimerar via-hålens överföringslinjeegenskaper och säkerställer att höghastighetssignaler fortplantar sig utan skadliga reflektioner.
Mekanismerna bakom signalreflektion från via-stubbar
För att fullt ut kunna inse vikten av kontrollerad djupborrning är det avgörande att förstå fysiken bakom via-stubbar och signalreflektion. En via fungerar som en överföringsledning som förbinder olika lager i ett kretskort. När en via till exempel förbinder lager 1 med lager 3 i ett 12-lagers kort är den återstående pläterade delen från lager 3 ner till lager 12 elektriskt överflödig. Denna oanvända del kallas via-stubben.
Ur mikrovågsteknisk synvinkel fungerar denna stub som en oavslutad överföringsledning. När en högfrekvent signal fortplantar sig genom den aktiva delen av via-hålet och når stubens anslutningspunkt, fortsätter en del av den elektromagnetiska vågen längs stubben. Eftersom stubben slutar i en öppen krets reflekteras vågen fullständigt och färdas tillbaka upp längs stubben. Lär dig mer om Konform beläggning: Skydd av kretskort mot fukt, damm och korrosiva miljöer.
När den reflekterade vågen återförenas med den primära signalen orsakar den interferens. Om stubben närmar sig en fjärdedel av våglängden för signalens högsta frekvenskomponent fungerar stubben som ett spaltfilter som kraftigt dämpar den frekvensen. Detta leder till signalförvrängning, ökad jitter och minskade driftsmarginaler. Att eliminera denna resonansstruktur är precis vad backdrilling åstadkommer. Lär dig mer om Keramiska kretskort: Keramiska kretskort av aluminiumoxid jämfört med aluminiumnitrid (AlN) för extrema temperaturer.
Fördelarna med bakborrning med exakt djupreglering
Att införa kontrollerad djupborrning vid tillverkning av kretskort i hög hastighet ger betydande fördelar som direkt påverkar prestandan och tillförlitligheten hos den färdiga elektroniska produkten.
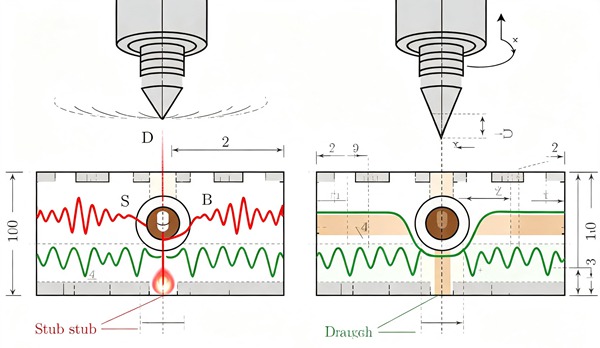
För det första minskar bakborrning den deterministiska jitteren avsevärt. Genom att avlägsna den fysiska strukturen som orsakar flervägsutbredning och resonansreflektioner når signalen mottagaren med betydligt lägre fasbrus och tidsosäkerhet. Detta gör det möjligt för kommunikationslänkar att fungera felfritt vid högre datahastigheter.
För det andra minimerar bakborrning signaldämpningen. Den energi som annars skulle gå förlorad i via-stubben och reflekteras i motfas bevaras istället inom den primära signalvägen. Detta förbättrar kanalens totala insättningsförlustegenskaper, vilket möjliggör längre ledningssträckor eller användning av mer kostnadseffektiva dielektriska material samtidigt som förlustbudgeten fortfarande uppfylls.
Dessutom minskar borttagningen av via-stubbar elektromagnetisk störning (EMI) och överhörning. Stubbar kan fungera som utstrålande antenner som överför energi till intilliggande ledare eller plan. Genom att fysiskt ta bort stubben minskar bakborrningen den parasitiska kapacitansen och induktansen i viastrukturen, vilket effektivt begränsar de elektromagnetiska fälten och dämpar överhörning i täta områden med höghastighetsledningar.
Designaspekter vid kretskort med bakborrning
Att integrera bakborrning i en kretskortsdesign kräver noggrann planering och samordning med tillverkningsanläggningen. Ingenjörerna måste ta hänsyn till flera kritiska designparametrar för att säkerställa ett framgångsrikt genomförande.
Identifiering av kritiska nät: Det är inte alla via-hål som kräver bakborrning. Processen medför ökade tillverkningskostnader och ökad komplexitet, och bör därför endast användas för höghastighetsnät där stubblängden påvisbart påverkar signalintegriteten. Vanligtvis är differentialpar som arbetar med hastigheter över 3 Gbps (såsom PCIe Gen 3/4/5, 10G/40G/100G Ethernet och DDR4/DDR5) de främsta kandidaterna.
Säkerhets- och tillträdesförbudszoner: Vid bakborrning används ett borr som är något större än det ursprungliga via-borret för att avlägsna pläteringen. Därför måste konstruktörerna definiera större anti-pads (frigångshål i ström- och jordplanen) på de skikt som borras igenom. Vid ledningsdragningen måste man också undvika dessa utvidgade undantagszoner för att förhindra att intilliggande ledningar av misstag skärs av under bakborrningen.
Tolerans för stubblängd: Det är fysiskt omöjligt att helt avlägsna hela stubben utan att riskera att skada anslutningen till det inre skiktet. Tillverkarna anger en minsta återstående stubblängd och en tolerans (vanligtvis omkring +/- 5 till 10 mils). Ingenjörer måste utföra signalintegritetssimuleringar före layouten med hjälp av dessa toleransvärden för att bekräfta att den maximalt tillåtna återstående stubben inte kommer att orsaka oacceptabla reflektioner.
Optimering av skiktuppbyggnad: Lageruppbyggnaden bör utformas med tanke på bakborrning. Genom att gruppera höghastighetssignaler på intilliggande lager eller dra dem närmare den primära komponentsidan kan man minimera det nödvändiga djupet för bakborrningen, vilket förenklar tillverkningsprocessen och sänker kostnaderna.
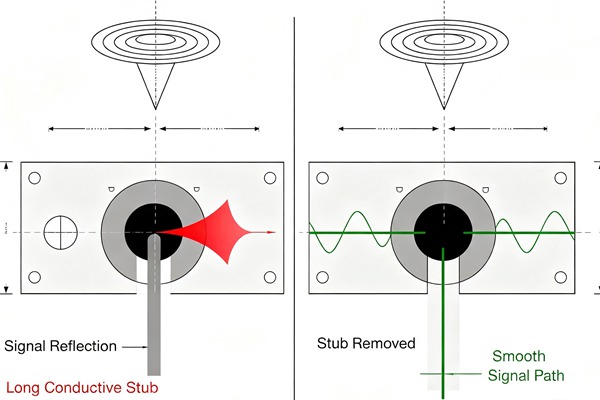
Så här implementerar du bakborrning i din kretskortsdesign (steg-för-steg-guide)
Följ dessa tekniska riktlinjer. Lär dig mer om Skew-kompensation: Hantering av fibervävningseffekten (FWE) och längdanpassning för PCIe Gen 6.
- Genomför en signalintegritetsanalys före layout
Börja med att fastställa den maximalt tillåtna stubblängden för just dina höghastighetsprotokoll. Använd 3D-elektromagnetiska lösare eller simuleringsverktyg för signalintegritet för att modellera kanalen. Genomför en genomsökning av via-stubblängden för att identifiera den punkt där specifikationerna för returförlust och insättningsförlust överskrids. Denna analys fastställer grundkraven för dina begränsningar vid bakborrning.
- Definiera specifikationer för bakborrning i EDA-verktyget
Moderna verktyg för elektronisk designautomatisering (EDA) erbjuder specifika funktioner för hantering av bakborrning. Öppna din begränsningshanterare och ange vilka nät eller via-strukturer som kräver bakborrning. Ange startskiktet (det ytskikt där borren tränger in) och stoppskiktet (det inre skiktet där ledningen ansluts).
- Justera regler för stötdämpare och frigång
Konfigurera DRC-motorn (Design Rule Check) så att den klarar de större borrkronorna som används vid bakborrning. Öka diametrarna på anti-pad-områdena på de planlager som bakborrningen kommer att passera igenom. Se till att reglerna för avstånd mellan ledningar och via-hål uppdateras för att förhindra att ledningar dras för nära de bakborrade hålen, med hänsyn tagen till toleranser för borravvikelser.
- Dra höghastighetsnät och lägga till genomgångshål
Fortsätt med att dra dina höghastighetsdifferentialpar och kritiska signaler. När du placerar genomgångshål för övergångar mellan skikt bör EDA-verktyget automatiskt identifiera kraven på bakborrning utifrån dina begränsningar och tillämpa de nödvändiga avståndsreglerna. Optimera din dragning för att minimera antalet skiktövergångar så långt det är möjligt.
- Skapa tillverkningsdata för bakborrning
När fräsningen är klar och DRC-kontrollerna har godkänts ska du skapa tillverkningsfilerna. Du måste skapa separata NC-borrfiler specifikt för bakborrningsoperationerna. Dessa filer anger för tillverkaren exakt var borrningen ska ske, från vilken sida av kretskortet samt det exakta, kontrollerade djupet som krävs för att nå precis ovanför stopplagret utan att bryta anslutningen.
- Kommunicera tydligt med kretskortstillverkaren
Förlita dig inte enbart på tillverkningsfilerna. Tillhandahåll en utförlig tillverkningsritning som tydligt specificerar kraven för bakborrning. Bifoga ett stackup-diagram som anger start- och stopplager, den erforderliga återstående stubblängden, storlekarna på bakborrningsborrarna samt eventuella specifika testkrav, såsom TDR-mätningar (Time Domain Reflectometry), för att verifiera impedansen och borttagningen av stubbarna.
För att lyckas med kontrollerad djupborrning krävs ett systematiskt tillvägagångssätt, från den inledande konstruktionen till framtagningen av tillverkningsdata. Följ dessa steg för att säkerställa precision och tillförlitlighet.
Tillverkningsprocessen för bakborrning med kontrollerat djup
Själva tillverkningen av ett kretskort med bakborrning kräver specialutrustning och noggranna processkontroller. Processen inleds efter att den vanliga pläteringen av genomgående hål har slutförts.
Först monteras kretskortet på en högprecisionsborrmaskin med datorstyrning (CNC) som är utrustad med ett specialiserat djupavkänningssystem. Eftersom kretskortets tjocklek kan variera något över ytan på grund av toleranser vid lamineringen räcker det inte att bara borra till en fast Z-axelkoordinat.
För att uppnå ett kontrollerat borrdjup använder borrmaskinen en teknik för ledningsbaserad kartläggning eller en lasersensor. Maskinen vidrör ytan på kopparplattan för att fastställa en lokal nollreferenspunkt för varje enskild via-position.
När ytreferensen har fastställts borrar maskinen ner i via-hålet med ett borr som vanligtvis är 4 till 8 mil större än det primära borret. Borret fortsätter till det exakt beräknade djupet – och stannar några mil före det inre signallagret för att lämna kvar en säker, minimal stump och förhindra att ledningsförbindelsen skadas. Lär dig mer om Inbränningskort (BIB): Konstruktion av högtemperaturkort för inbränning vid testning av halvledare.
Efter borrningen genomgår kretskortet en högtrycksrengöring för att avlägsna eventuella kopparspån eller rester som finns kvar inuti hålet och som skulle kunna orsaka kortslutningar. De bakborrade hålen kan lämnas öppna eller fyllas med en icke-ledande epoxi för att förhindra att kemikalier fastnar där under efterföljande monteringsprocesser.
Avancerade alternativ till bakborrning
Även om bakborrning är en mycket effektiv och vanligt förekommande teknik finns det alternativa metoder för att eliminera via-stubbar, och var och en av dessa har sina egna fördelar och kostnadsmässiga konsekvenser.
Dolda och ingjutna genomgångshål: Genom att använda HDI-teknik (High-Density Interconnect) med blinda genomgångshål (som förbinder ett ytskikt med ett inre skikt utan att tränga igenom hela kretskortet) och dolda genomgångshål (som endast förbinder inre skikt) elimineras stubbar automatiskt. Sekventiella lamineringscykler medför dock betydligt högre tillverkningskostnader jämfört med standardkretskort med genomgående hål och bakborrning.
E-glas och laminat med låg förlust: Även om detta inte ersätter borttagningen av stubbar, kan användningen av avancerade dielektriska material med lägre förlustfaktorer (Df) och tätare glasväv minska den totala kanalförlusten, vilket potentiellt kan ge tillräcklig marginal för att en kort stubbe ska kunna accepteras.
Alternativa strategier för omdirigering: I vissa fall gör en noggrann planering av skiktuppbyggnaden det möjligt för ingenjörerna att dra höghastighetssignaler enbart på de yttersta skikten eller utnyttja hela via-hålets djup (t.ex. genom att dra signaler från det översta till det understa skiktet), vilket naturligtvis resulterar i en via-struktur utan stubbar.
I slutändan handlar valet mellan backdrilling och HDI-teknik om en avvägning mellan krav på elektrisk prestanda, kretskortets täthet och den totala tillverkningsbudgeten. För många höghastighetstillämpningar är backdrilling med kontrollerat djup fortfarande den mest kostnadseffektiva kompromissen för att uppnå utmärkt signalintegritet.
Ofta ställda frågor (FAQ)
De flesta tillverkare av kretskort av hög kvalitet kan upprätthålla en djupstolerans på +/- 5 mil (0,127 mm), vilket ger en säker minimilängd på anslutningsbenet på cirka 5 till 10 mil för att säkerställa att den interna anslutningen inte skadas.
Ja, bakborrning medför högre kostnader eftersom det kräver en ytterligare borrningsprocess, specialiserade borrmaskiner med djupavkänning, extra programmeringstid och ytterligare rengöringssteg. Det är dock i allmänhet betydligt billigare än att övergå till en HDI-uppbyggnad med sekventiella lamineringar.
Ja, det är vanligt att borra genomgående hål från både ovansidan och undersidan av kretskortet om höghastighetssignaler dras på mellanlagren. Varje genomborrning kräver en egen uppsättning NC-borrfiler och specifikationer.
Det mest effektiva sättet att kontrollera bakborrningen är genom TDR-testning (Time Domain Reflectometry) på provbitar eller faktiska ledare, vilket tydligt kan visa impedansprofilen och att det inte förekommer någon kapacitiv spänningssänkning som är förknippad med en lång via-stub. Dessutom möjliggör tvärsnitt (mikrosnitt) av provviaer visuell inspektion och exakt mätning av den återstående stubblängden.
Nej, bakborrning bör endast användas på de specifika genomgångshålen som leder höghastighetssignaler, där stubblängden utgör en betydande andel av signalens våglängd. Att använda metoden på genomgångshål för låghastighetssignaler, ström eller jord medför onödiga kostnader utan att ge någon funktionell fördel.