Da sich der weltweite Wandel hin zu nachhaltigem Verkehr beschleunigt, ist die Nachfrage nach Elektrofahrzeugen (EVs) dramatisch gestiegen. Dieser Wandel erfordert eine robuste und flächendeckende Infrastruktur, insbesondere Hochleistungs-Ladegeräte für Elektrofahrzeuge, die ein schnelles und zuverlässiges Laden ermöglichen, um die Reichweitenangst der Fahrer zu mindern. Gleichstrom-Schnellladegeräte der Stufe 3 können beispielsweise Leistungen von 50 kW bis 350 kW und mehr liefern, was ihre internen elektronischen Bauteile enormen elektrischen und thermischen Belastungen aussetzt. Das Herzstück dieser Hochleistungssysteme bilden Leiterplatten (PCBs), die extremen Strömen und erhöhten Temperaturen standhalten müssen, ohne auszufallen. Um diese strengen und anspruchsvollen Anforderungen zu erfüllen, greifen Ingenieure zunehmend auf Leiterplatten mit dicker Kupferschicht zurück.
Dieser umfassende Leitfaden beleuchtet die entscheidende Rolle von Leiterplatten mit dicker Kupferlage bei der Bewältigung der thermischen und elektrischen Herausforderungen, die mit der Konstruktion von Ladestationen für Elektrofahrzeuge einhergehen, und liefert praktische Erkenntnisse für die Entwicklung robuster Leistungselektronik. Erfahren Sie mehr über AXI-Röntgenprüfung: Erkennung von Fehlern bei der Durchkontaktierung und Rissen im Zylinder.
Inhaltsübersicht
Die Notwendigkeit eines fortschrittlichen Wärmemanagements bei Ladegeräten für Elektrofahrzeuge
Ladegeräte für Elektrofahrzeuge wandeln Wechselstrom aus dem Stromnetz in für die Fahrzeugbatterie geeigneten Gleichstrom um oder leiten Hochspannungs-Gleichstrom direkt weiter. Dieser aufwendige Prozess umfasst komplexe Leistungselektronik, darunter Gleichrichter, Wechselrichter, DC-DC-Wandler und spezielle Schaltkomponenten wie Bipolare Transistoren mit isoliertem Gate (IGBTs) und MOSFETs aus Siliziumkarbid (SiC). Wenn Hunderte von Ampere Strom durch diese Komponenten und die sie verbindenden Leiterbahnen auf der Leiterplatte fließen, entsteht aufgrund von Widerstandsverlusten erhebliche Wärme – ein Phänomen, das als Joule-Erwärmung bekannt ist. Erfahren Sie mehr über Zuverlässigkeit von Leiterplatten in der Automobilindustrie: Ein Vergleich zwischen IPC-6012 Klasse 3 und Klasse 3A.
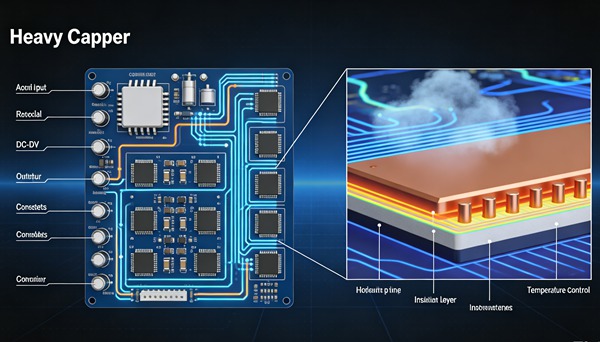
Wird diese lokale Erwärmung nicht ordnungsgemäß gesteuert, kann sie zu einer Kette schädlicher Auswirkungen führen. Erhöhte Temperaturen beschleunigen den Verschleiß von Halbleiterkomponenten, verkürzen die Lebensdauer dielektrischer Materialien und können aufgrund unterschiedlicher Wärmeausdehnungskoeffizienten (CTE) innerhalb der Leiterplattenbaugruppe zu starken mechanischen Belastungen führen. Diese Belastung äußert sich häufig in Form von Delaminationen, gebrochenen Durchkontaktierungen oder defekten Lötstellen, was letztendlich zu einem katastrophalen Systemausfall führt. Ein effektives Wärmemanagement dient nicht nur der Leistungssteigerung, sondern ist eine grundlegende Voraussetzung für die Sicherheit, Langlebigkeit und Betriebssicherheit der Ladeinfrastruktur für Elektrofahrzeuge.
Ein Überblick über Leiterplatten mit dicker Kupferlage
Bei der Standardfertigung von Leiterplatten liegen die Kupferdicken in der Regel zwischen 0,5 oz/ft² (ca. 17,5 µm) und 2 oz/ft² (ca. 70 µm). Eine Leiterplatte mit hoher Kupferdicke wird hingegen im Allgemeinen als eine Leiterplatte definiert, bei der auf den Innen- oder Außenschichten Kupferdicken von 3 oz/ft² (105 µm) bis zu 20 oz/ft² (700 µm) oder mehr zum Einsatz kommen. Bei hochspezialisierten industriellen Anwendungen können extreme Kupfervarianten diese Grenzen sogar noch weiter verschieben.
Der wesentliche Vorteil von dickwandigem Kupfer liegt in seiner deutlich vergrößerten Querschnittsfläche. Durch die vertikale Vergrößerung der Leiterbahnstärke können Layout-Designer enorme Strombelastbarkeiten erzielen, ohne dass unpraktisch breite Leiterbahnen erforderlich sind, die wertvollen Platz auf der Leiterplatte beanspruchen würden. Diese vertikale Erweiterung ist bei modernen EV-Ladegeräten von entscheidender Bedeutung, bei denen Miniaturisierung und hohe Leistungsdichte ständige und entscheidende Konstruktionsziele sind.
Die wichtigsten Vorteile für Hochleistungsanwendungen
Die Integration von dickwandigem Kupfer in Leiterplattenentwürfe bietet mehrere deutliche Vorteile, die sich besonders gut für die spezifischen Herausforderungen bei der Entwicklung von Ladestationen für Elektrofahrzeuge eignen. Erfahren Sie mehr über Bestückung medizinischer Leiterplatten: Einhaltung der Norm ISO 13485 und Rückverfolgbarkeit.
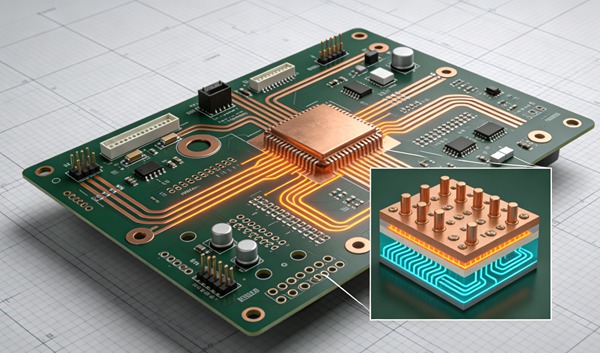
Erhöhte Strombelastbarkeit: Der unmittelbarste und offensichtlichste Vorteil ist die Fähigkeit, sehr hohe Ströme bei minimalem ohmschem Spannungsabfall (I²R-Verluste) zu leiten. Dies gewährleistet eine hocheffiziente Stromübertragung von der Netzschnittstelle direkt zum Fahrzeugstecker.
Hervorragende Wärmeableitung: Kupfer ist ein ausgezeichneter Wärmeleiter. Dicke Kupferflächen wirken als integrierte Wärmeverteiler, die die von Leistungskomponenten erzeugte Wärme effektiv von lokalen Hotspots ableiten und gleichmäßig über die gesamte Leiterplattenoberfläche verteilen. Dadurch werden die Übergangstemperaturen kritischer Halbleiter deutlich gesenkt.
Erhöhte mechanische Festigkeit: Dickes Kupfer verstärkt die mechanische Integrität der Leiterplatte selbst sowie der Durchkontaktierungen (PTH), die verschiedene Schichten miteinander verbinden, erheblich. Diese zusätzliche Robustheit ist für EV-Ladegeräte von entscheidender Bedeutung, da diese in rauen Außenumgebungen Stößen, Vibrationen und extremen Temperaturwechseln ausgesetzt sein können.
Reduzierung sperriger Verkabelung: Indem hohe Ströme direkt über die Leiterplatte geleitet werden, können Entwickler den Bedarf an sperrigen, teuren und schwer zu montierenden externen Sammelschienen oder umständlichen Kabelbäumen ganz beseitigen oder erheblich reduzieren, wodurch der Fertigungsprozess optimiert und die allgemeine Systemzuverlässigkeit verbessert wird.
Entwurfsaspekte bei Leiterplatten mit dickem Kupfer
Das Design mit dickem Kupfer erfordert einen deutlichen Paradigmenwechsel gegenüber den üblichen digitalen oder analogen Layout-Techniken für Anwendungen mit geringem Stromverbrauch. Ingenieure müssen die elektrische Leistung, die Wärmeableitung und komplexe fertigungstechnische Einschränkungen sorgfältig gegeneinander abwägen.
Leiterbahnbreite und -abstand (Kriechweg und Luftstrecke)
Hochleistungs-Ladegeräte für Elektrofahrzeuge arbeiten mit gefährlichen Spannungen, die in modernen Architekturen häufig 800 V Gleichstrom überschreiten. Daher ist die strikte Einhaltung der Normen für Kriechstrecken (der kürzeste Weg zwischen zwei leitenden Teilen entlang der Isolationsoberfläche) und Luftstrecken (der kürzeste Abstand durch die Luft) zwingend erforderlich, um Lichtbogenbildung und dielektrischen Durchschlag zu verhindern. Bei der Konstruktion mit dickem Kupfer führt der Herstellungsprozess – insbesondere das Ätzen von dickem Metall – aufgrund von Unterschneiden zu einem trapezförmigen Leiterbahnquerschnitt. Dieser “Ätzfaktor” muss beim Layout berücksichtigt werden, was größere Mindestabstände zwischen den Leiterbahnen erfordert, als dies bei Standardplatinen akzeptabel wäre, um die erforderliche elektrische Isolation zu gewährleisten.
Wärmeleitende Durchkontaktierungen und Kühlkörper
Während schweres Kupfer die Wärme erfolgreich seitlich über die Leiterplatte verteilt, sind thermische Durchkontaktierungen erforderlich, um die Wärme vertikal durch das FR-4-Substrat zu externen Kühlmechanismen zu leiten. Dabei handelt es sich um galvanisch beschichtete Durchkontaktierungen, die strategisch direkt unter Hochleistungskomponenten platziert werden, um einen Weg mit geringem Wärmewiderstand zu den darunterliegenden Kupferflächen oder zu einem externen Kühlkörper zu schaffen. In einigen extremen Konstruktionen werden massive Kupfermünzen direkt in das Leiterplattensubstrat unter kritischen Bauteilen eingebettet, um einen unvergleichlichen Wärmepfad zu schaffen. Erfahren Sie mehr über Versteifungen für flexible Leiterplatten: Die Wahl zwischen FR4, Polyimid und Edelstahl.
Auswahl des Substratmaterials
Die extreme Hitze, die in Ladegeräten für Elektrofahrzeuge entsteht, erfordert Substratmaterialien, die einer längeren Einwirkung hoher Temperaturen standhalten, ohne an Leistungsfähigkeit zu verlieren. Standard-FR-4 kann unter diesen rauen Bedingungen mit der Zeit versagen. Ingenieure sollten Materialien mit hoher Tg (Glasübergangstemperatur) (Tg > 170 °C) sowie Materialien mit einem sehr niedrigen CTE in der Z-Achse spezifizieren, um Risse in den Durchkontaktierungen bei kontinuierlicher thermischer Ausdehnung und Kontraktion zu verhindern. Materialien wie Polyimid oder spezielle wärmeleitende Dielektrika sind für Anwendungen mit hohem Kupferanteil in diesen anspruchsvollen Umgebungen oft unverzichtbar.
So entwerfen Sie eine Leiterplatte mit dicker Kupferschicht für EV-Ladegeräte (Schritt-für-Schritt-Anleitung)
Beachten Sie diese technischen Vorschriften.
- Leistungsanforderungen und Stromprofile definieren
Legen Sie zunächst die absoluten maximalen und Dauerbetriebsströme für jedes Hochleistungsnetz im gesamten System fest. Ermitteln Sie die transienten Spitzenströme, die während Einschaltvorgängen oder bei Fehlerzuständen auftreten. Ermitteln Sie gleichzeitig den maximal zulässigen Temperaturanstieg für die Leiterbahnen der Leiterplatte sowie die absoluten maximalen Sperrschichttemperaturen für alle Leistungshalbleiter auf der Grundlage der Umgebungsbedingungen, unter denen das Ladegerät betrieben wird.
- Wählen Sie das passende Kupfergewicht aus
Verwenden Sie Industriestandards wie IPC-2221 (Allgemeiner Standard für den Entwurf von Leiterplatten) oder IPC-2152 (Standard zur Bestimmung der Strombelastbarkeit beim Entwurf von Leiterplatten), um die erforderliche Mindestquerschnittsfläche für Ihre Hochstromleiterbahnen zu berechnen. Wählen Sie unter Berücksichtigung Ihrer spezifischen Platzbeschränkungen für die Leiterplatte eine Kupferdicke (z. B. 4 oz, 6 oz, 10 oz) aus, mit der Sie diese erforderliche Querschnittsfläche bei angemessenen und verlegbaren Leiterbahnbreiten erreichen können.
- Planen Sie den Schichtaufbau
Entwickeln Sie einen speziellen Schichtaufbau, bei dem Schichten mit hoher Kupferdicke strategisch so angeordnet werden, dass eine maximale Wirkung erzielt wird. Häufig wird auf den äußeren Schichten extrem dickes Kupfer verwendet, um große Stromanschlüsse zu verbinden und Wärme an die Umgebungsluft abzuleiten, während auf den inneren Schichten mäßig dickes Kupfer für die Verteilung großer Stromstärken zum Einsatz kommen kann. Stellen Sie sicher, dass zwischen den Hochspannungsschichten eine ausreichende Dielektrikumsdicke vorhanden ist, um alle Anforderungen an die Sicherheitsisolierung strikt zu erfüllen.
- Hochstrom-Leiterbahnen verlegen
Verlegen Sie die Hochstrompfade vor den empfindlichen Steuersignalen. Halten Sie diese Leiterbahnen so kurz und direkt wie möglich, um parasitäre Induktivität und Widerstand zu minimieren. Vermeiden Sie 90-Grad-Winkel oder scharfe Ecken vollständig; verwenden Sie stattdessen 45-Grad-Winkel oder sanfte Kurven, um eine Stromüberlastung und die daraus resultierende Bildung lokaler Hotspots zu verhindern. Stellen Sie unter Hochfrequenz-Schaltknoten eine solide, durchgehende Masseverbindung sicher, um elektromagnetische Störungen (EMI) zu minimieren.
- Thermische Durchkontaktierungen und Kühlkörper implementieren
Platzieren Sie dichte Anordnungen von thermischen Durchkontaktierungen direkt unter wärmeerzeugenden Bauteilen wie Leistungs-Feldeffekttransistoren (FETs) und Hochstromdioden. Stellen Sie sicher, dass diese Durchkontaktierungen fest und großflächig mit den internen dicken Kupferebenen verbunden sind. Wenn die Leiterplatte mit einem mechanischen Kühlkörper verbunden ist, sollten Sie die Bauteilanordnung und die thermischen Durchkontaktierungsstrukturen so auslegen, dass sie optimal auf die Kontaktfläche des Kühlkörpers abgestimmt sind, und geeignete Wärmeleitmaterialien (TIMs) sorgfältig auswählen.
- Thermische Simulation durchführen
Bevor Sie das Layout für den Prototypenbau fertigstellen, sollten Sie eine thermische Simulationssoftware für numerische Strömungsmechanik (CFD) oder Finite-Elemente-Analyse (FEA) einsetzen. Importieren Sie Ihr fertiggestelltes Leiterplattenlayout und die Verlustleistungsprofile der Bauteile, um die Temperaturverteilung auf der Leiterplatte digital zu modellieren. Dieser Schritt ist von entscheidender Bedeutung, um potenzielle versteckte thermische Engpässe zu identifizieren und sicherzustellen, dass Ihre Kupferdicken, Leiterbahnbreiten und Durchkontaktierungsstrukturen ausreichen, um die Temperaturen deutlich innerhalb der sicheren Betriebsgrenzen zu halten.
- Festlegung der Konstruktionsregeln für die Herstellbarkeit
Arbeiten Sie bereits früh im Entwicklungszyklus eng mit dem von Ihnen ausgewählten Partner für die Leiterplattenfertigung zusammen. Das Ätzen von dickem Kupfer und die Laminierung sind hochspezialisierte Verfahren mit besonderen Einschränkungen. Stellen Sie sicher, dass Ihr Entwurf die spezifischen DFM-Richtlinien (Design for Manufacturability) Ihres Partners hinsichtlich Mindestleiterbahnbreite, Mindestabstand, Durchkontaktierungs-Seitenverhältnisse und dem Aufbringen der Lötmaske auf außergewöhnlich dicke Leiterbahnen genauestens einhält. Passen Sie Ihr Layout bei Bedarf an, um hohe Fertigungsausbeuten und eine langfristige Zuverlässigkeit der Leiterplatte zu gewährleisten. Herausforderungen und Überlegungen bei der Fertigung Die Herstellung von Leiterplatten mit dicker Kupferschicht ist wesentlich komplexer und ressourcenintensiver als die Standard-Leiterplattenfertigung. Die größte Herausforderung liegt im Kupferätzprozess. Das Ätzen durch eine dicke Kupferschicht dauert erheblich länger, und die chemische Ätzlösung greift die Seiten der Leiterbahn an (Untergrabung), während sie sich nach unten durchfrisst. Dies führt zu einer Leiterbahn, die oben physikalisch schmaler ist als an der Basis. Leiterplattenhersteller müssen hochspezialisierte Ätztechniken und ein präzises Timing einsetzen, um dies zu bewältigen, und Entwickler müssen in ihren CAD-Tools angemessene Abstandstoleranzen vorsehen. Darüber hinaus erfordert das Laminieren von mehrschichtigen Leiterplatten mit dickem Kupfer eine sorgfältige Steuerung der Harzflussdynamik. Die tiefen physikalischen Vertiefungen zwischen den dicken Kupferbahnen müssen während des Hochdruckpressvorgangs vollständig mit Prepreg-Harz gefüllt werden, um Lufteinschlüsse zu vermeiden. Diese Einschlüsse könnten die Durchschlagfestigkeit der Leiterplatte erheblich beeinträchtigen und zu Hochspannungslichtbögen führen. Hersteller verwenden häufig Prepregs mit höherem Harzanteil und stark modifizierte Laminier-Temperaturprofile, um eine solide, zuverlässige und porenfreie Platinenstruktur zu gewährleisten. Schließlich ist das Löten von Platinen mit hohem Kupferanteil aufgrund ihrer enormen thermischen Masse mit Standard-Reflow-Profilen der Oberflächenmontagetechnik (SMT) bekanntermaßen schwierig. Reflow-Öfen müssen sorgfältig individuell profiliert werden, um sicherzustellen, dass die gesamte Leiterplatte die Löt-Liquidus-Temperatur erreicht, ohne dass wärmeempfindliche Bauteile thermisch beschädigt werden. Das Handlöten von Leiterplatten mit hohem Kupferanteil ist ohne spezielle Hochleistungslötkolben oder leistungsstarke Vorwärmer nahezu unmöglich. Fazit Die weitreichende Verbreitung von Elektrofahrzeugen hängt naturgemäß von der Verfügbarkeit schneller, zuverlässiger und flächendeckender Ladenetzwerke ab. Leiterplatten mit hohem Kupferanteil sind die stillen Helden dieser lebenswichtigen Infrastruktur und bilden das entscheidende Grundgerüst, das erforderlich ist, um die immensen Leistungs- und Wärmebelastungen zu bewältigen, die beim Schnellladen von Elektrofahrzeugen auftreten. Durch ein gründliches Verständnis der einzigartigen thermischen Dynamik, die dabei eine Rolle spielt, die strikte Einhaltung spezieller Konstruktionsprinzipien für Hochleistungsanwendungen und die enge Zusammenarbeit mit erfahrenen Fertigungspartnern können Ingenieure die Technologie der Leiterplatten mit hohem Kupferanteil erfolgreich nutzen. Auf diese Weise lassen sich EV-Ladegeräte entwickeln, die nicht nur außerordentlich leistungsstark und effizient sind, sondern auch außergewöhnlich sicher und zuverlässig für den jahrelangen Dauerbetrieb unter den anspruchsvollsten realen Umgebungsbedingungen.
Die Entwicklung einer schweren Kupferplatine für eine EV-Ladestation ist ein äußerst iterativer Prozess, der eine sorgfältige Vorausplanung und strenge Validierung erfordert.
Häufig gestellte Fragen (FAQ)
Im Allgemeinen wird jede Leiterplatte, bei der auf den inneren oder äußeren Schichten Kupfergewichte von mehr als 3 Unzen pro Quadratfuß (oz/ft²) zum Einsatz kommen, in der Branche als „Heavy-Copper-Leiterplatte“ klassifiziert. In besonders anspruchsvollen Anwendungen der Leistungselektronik, wie beispielsweise bei kommerziellen Ladestationen für Elektrofahrzeuge, können diese Kupfermengen regelmäßig auf 10 oz/ft², 20 oz/ft² oder sogar noch höher ansteigen, um massive Stromflüsse zu bewältigen.
Zwar können breitere Leiterbahnen theoretisch mehr elektrischen Strom leiten, doch unterliegen Ladegeräte für Elektrofahrzeuge oft strengen räumlichen und formgebenden Einschränkungen, um die Gesamtgröße des Gehäuses überschaubar und kostengünstig zu halten. Durch den Einsatz von schwerem Kupfer können Entwicklungsteams die erforderliche hohe Strombelastbarkeit auf einer äußerst kompakten Leiterplattenfläche erreichen, indem sie den Querschnitt der Leiterbahnen vertikal statt horizontal über die Leiterplattenoberfläche vergrößern.
Nicht unbedingt. Zwar wirkt schweres Kupfer als äußerst effektiver interner Wärmeverteiler – es leitet Wärmeenergie schnell von lokalen Hotspots ab und verteilt sie über die gesamte Leiterplattenfläche–, erfordert die schiere Menge an Wärme, die von Komponenten mit extrem hoher Leistung (wie SiC-MOSFETs in einem 350-kW-Schnellladegerät) erzeugt wird, in der Regel dennoch den Einsatz externer Metallkühlkörper, Lüfter zur Zwangsluftkühlung oder sogar ausgefeilter Flüssigkeitskühlsysteme, um die angesammelte Wärme sicher an die Umgebung abzuleiten.
Ja, der Herstellungsprozess für dickes Kupfer erfordert spezifische Layout-Toleranzen. Das chemische Ätzen von dickem Kupfer führt unweigerlich zu einer “Unterschnittbildung”, wodurch ein trapezförmiges Leiterbahnprofil entsteht, das an der Basis deutlich breiter ist als an der Oberseite. Entwickler müssen diesen spezifischen “Ätzfaktor” berücksichtigen, indem sie den Mindestabstand zwischen benachbarten Leiterbahnen proaktiv vergrößern. Dadurch wird sichergestellt, dass die strengen elektrischen Abstandsregeln für Hochspannungsanwendungen eingehalten werden und potenzielle Kurzschlüsse während des Betriebs aktiv verhindert werden.
In den allermeisten Fällen, in denen hohe Leistungen zum Einsatz kommen, reicht Standard-FR-4 nicht aus. Die für Hochleistungs-EV-Ladegeräte typischen, konstant hohen Betriebstemperaturen und extremen Temperaturwechselbeanspruchungen erfordern fortschrittliche, robuste Substratmaterialien. Ingenieure spezifizieren in der Regel FR-4-Varianten mit hoher Tg (Glasübergangstemperatur), robustes Polyimid oder spezielle wärmeleitende Dielektrika. Diese hochwertigen Materialien bieten eine hervorragende thermische Stabilität, eine hohe Durchschlagfestigkeit und einen streng kontrollierten Wärmeausdehnungskoeffizienten (CTE), um mechanische Ausfälle wie Schichtablösungen oder Risse in Durchkontaktierungen über die gesamte Lebensdauer des Produkts hinweg aktiv zu verhindern.