I takt med att den globala övergången till hållbara transporter accelererar har efterfrågan på elfordon (EV) ökat dramatiskt. Denna omställning kräver en robust och omfattande infrastruktur, särskilt hög effektladdare för elfordon som kan erbjuda snabb och tillförlitlig laddning för att lindra förarnas räckviddsångest. Level 3 DC-snabbladdare kan till exempel leverera allt från 50 kW till 350 kW och mer, vilket utsätter de interna elektroniska komponenterna för enorma elektriska och termiska påfrestningar. I hjärtat av dessa högeffektsystem finns kretskort (PCB) som måste tåla extrema strömstyrkor och höga temperaturer utan att gå sönder. För att uppfylla dessa stränga och krävande specifikationer vänder sig ingenjörer i allt högre grad till kretskort med tjock koppar.
Denna omfattande guide belyser den avgörande roll som kretskort med tjock kopparspår spelar för att hantera de termiska och elektriska utmaningar som är förknippade med konstruktionen av laddare för elfordon, och ger praktiska insikter för utveckling av robust kraftelektronik. Lär dig mer om AXI-röntgeninspektion: Upptäcka defekter i form av PTH-fyllning och sprickor i cylindern.
Innehållsförteckning
Behovet av avancerad värmehantering i laddare för elfordon
Laddare för elfordon fungerar genom att omvandla växelström från elnätet till likström som är lämplig för fordonets batteri, eller genom att direkt leda högspänningslikström. Denna invecklade process involverar komplex kraftelektronik, inklusive likriktare, växelriktare, DC-DC-omvandlare och specialiserade switchkomponenter som bipolära transistorer med isolerad grind (IGBT) och MOSFET-transistorer av kiselkarbid (SiC). När strömmar på hundratals ampere flödar genom dessa komponenter och de kretsbanor på kretskortet som förbinder dem, alstras betydande mängder värme på grund av resistiva förluster – ett fenomen som kallas jouleuppvärmning. Lär dig mer om Tillförlitlighet hos kretskort för fordonsindustrin: En jämförelse mellan IPC-6012 klass 3 och klass 3A.
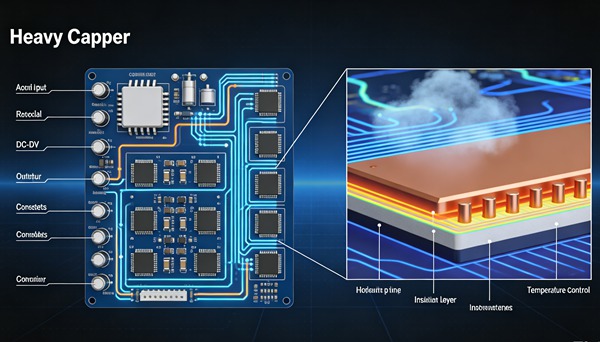
Om denna lokala uppvärmning inte hanteras på rätt sätt kan den leda till en kedjereaktion av skadliga effekter. Förhöjda temperaturer påskyndar nedbrytningen av halvledarkomponenter, förkortar livslängden för dielektriska material och kan orsaka allvarlig mekanisk påfrestning på grund av skillnader i termisk expansionskoefficient (CTE) inom kretskortsenheten. Denna påfrestning yttrar sig ofta i form av delaminering, spruckna genomgångshål eller trasiga lödpunkter, vilket i slutändan leder till katastrofala systemfel. Effektiv värmehantering handlar inte bara om att förbättra prestandan; det är ett grundläggande krav för säkerheten, livslängden och driftsäkerheten hos laddinfrastrukturen för elfordon.
Att förstå kretskort med hög kopparhalt
Vid standardtillverkning av kretskort varierar kopparvikt vanligtvis mellan 0,5 oz/ft² (cirka 17,5 µm tjocklek) och 2 oz/ft² (cirka 70 µm tjocklek). Ett kretskort med tjock koppar definieras däremot generellt som ett kort där kopparviktarna varierar från 3 oz/ft² (105 µm) upp till 20 oz/ft² (700 µm) eller mer på dess inre eller yttre lager. Extremt tjocka kopparvarianter kan överskrida dessa gränser ännu mer för högspecialiserade industriella tillämpningar.
Den främsta fördelen med tjock koppar ligger i dess avsevärt större tvärsnittsarea. Genom att öka ledningsbanornas tjocklek vertikalt kan layoutkonstruktörer uppnå enorma strömföringskapaciteter utan att behöva använda orimligt breda ledningsbanor som skulle ta upp värdefullt utrymme på kretskortet. Denna vertikala utvidgning är avgörande i moderna laddare för elfordon, där miniatyrisering och hög effekttäthet är ständiga och avgörande konstruktionsmål.
Viktiga fördelar för hög effekt-tillämpningar
Användningen av tjock koppar i kretskortskonstruktioner erbjuder flera tydliga fördelar som är särskilt väl lämpade för de specifika utmaningarna vid utvecklingen av laddare för elfordon. Lär dig mer om Montering av kretskort för medicinsk utrustning: Efterlevnad av ISO 13485 och spårbarhet.
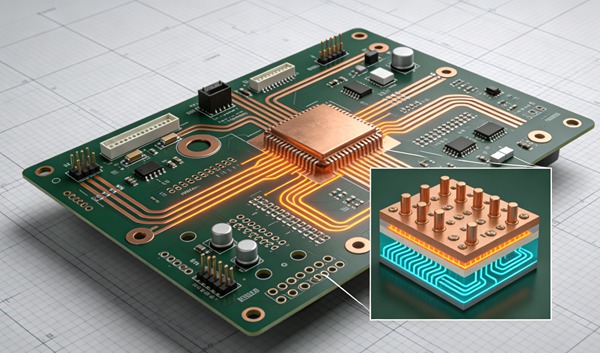
Förbättrad strömbärande kapacitet: Den mest omedelbara och uppenbara fördelen är förmågan att leda mycket höga strömmar med minimalt resistivt spänningsfall (I²R-förluster). Detta säkerställer en mycket effektiv strömförsörjning från nätanslutningen direkt till fordonets kontakt.
Överlägsen värmeavledning: Koppar är en utmärkt värmeledare. Tjocka kopparlager fungerar som inbyggda värmespridare som effektivt leder bort värmeenergi från lokala värmepunkter som alstras av strömförsörjningskomponenter och fördelar den jämnt över hela kretskortets yta. Detta sänker avsevärt övergångstemperaturerna hos kritiska halvledare.
Ökad mekanisk hållfasthet: Tjock koppar förstärker avsevärt den mekaniska hållfastheten hos själva kretskortet och de pläterade genomgående hålen (PTH) som förbinder olika skikt. Denna ökade robusthet är avgörande för laddare för elfordon, som kan utsättas för stötar, vibrationer och extrema temperaturväxlingar i tuffa utomhusmiljöer.
Minskad användning av skrymmande kablar: Genom att leda höga strömstyrkor direkt genom kretskortet kan konstruktörerna eliminera eller avsevärt minska behovet av skrymmande, dyra och svårmonterade externa samlingsskenor eller besvärliga kabelhärvor, vilket effektiviserar tillverkningsprocessen och förbättrar systemets totala tillförlitlighet.
Designaspekter vid tillverkning av kretskort med tjocka kopparskikt
Att utforma kretsar med tjock koppar kräver ett tydligt paradigmskifte jämfört med vanliga digitala eller strömsnåla analoga layouttekniker. Ingenjörerna måste noggrant avväga elektrisk prestanda, värmeavledning och komplexa tillverkningsbegränsningar.
Ledningsbredd och avstånd (krypavstånd och isoleringsavstånd)
Hög effekt-laddare för elfordon arbetar med farliga spänningsnivåer, som i moderna konstruktioner ofta överstiger 800 V likström. Följaktligen är det obligatoriskt att strikt följa standarderna för krypavstånd (den kortaste vägen mellan två ledande delar längs isoleringens yta) och luftavstånd (det kortaste avståndet genom luften) för att förhindra ljusbågar och dielektriskt genombrott. Vid konstruktion med tjock koppar leder tillverkningsprocessen – särskilt etsningen av tjockt metall – till ett trapesformat tvärsnitt på ledningsbanorna på grund av underskärning. Denna “etsningsfaktor” måste beaktas i layouten, vilket kräver större minimiavstånd mellan ledningsbanorna än vad som skulle vara acceptabelt på standardkort för att garantera den erforderliga elektriska isoleringen.
Termiska genomföringar och kylflänsar
Även om tung koppar effektivt sprider värmen i sidled över kretskortet krävs termiska genomgångshål för att leda värmen vertikalt genom FR-4-substratet till externa kylsystem. Dessa är pläterade genomgångshål som är strategiskt placerade direkt under komponenter med hög effekt för att skapa en väg med lågt värmemotstånd till underliggande kopparplan eller till en extern kylfläns. I vissa extrema konstruktioner inbäddas massiva kopparplattor direkt i kretskortets substrat under kritiska komponenter för att skapa en oöverträffad värmeledningsväg. Lär dig mer om Förstärkningselement för flexibla kretskort: Val mellan FR4, polyimid och rostfritt stål.
Val av substratmaterial
Den extrema värmen som alstras inuti laddare för elfordon kräver substratmaterial som tål långvarig exponering för höga temperaturer utan att brytas ned. Standard FR-4 kan med tiden brytas ned under dessa tuffa förhållanden. Ingenjörer bör specificera material med hög Tg (glasövergångstemperatur) (Tg > 170 °C) och material med mycket låg CTE i Z-axeln för att förhindra sprickbildning i via-hålen vid kontinuerlig termisk expansion och kontraktion. Material som polyimid eller specialiserade värmeledande dielektrika är ofta absolut nödvändiga för applikationer med tjocka kopparskikt i dessa krävande miljöer.
Så här utformar man ett kretskort av tjock koppar för laddare till elfordon (steg-för-steg-guide)
Följ dessa tekniska riktlinjer.
- Fastställa effektkrav och strömprofiler
Börja med att fastställa de absoluta maximala och kontinuerliga driftsströmmarna för varje högströmsnät i hela systemet. Identifiera de transienta toppströmmar som uppstår under inkopplingssekvenser eller vid felförhållanden. Bestäm samtidigt den maximalt tillåtna temperaturökningen för kretsbanorna på kretskortet och de absoluta maximala övergångstemperaturerna för alla effekt halvledare utifrån laddarens driftsmiljö.
- Välj rätt kopparvikt
Använd branschstandarder såsom IPC-2221 (Generisk standard för kretskortskonstruktion) eller IPC-2152 (Standard för bestämning av strömbärande kapacitet vid kretskortskonstruktion) för att beräkna den minsta erforderliga tvärsnittsarean för dina högströmsledare. Utifrån de specifika storleksbegränsningarna för ditt kretskort ska du välja en kopparvikt (t.ex. 4 oz, 6 oz, 10 oz) som gör det möjligt att uppnå den erforderliga tvärsnittsarean med rimliga och routbara ledningsbredder.
- Planera skiktuppbyggnaden
Utveckla en specialanpassad skiktuppbyggnad där tjocka kopparskikt placeras strategiskt för att uppnå maximal effekt. Ofta används extremt tjock koppar i de yttre skikten för att ansluta stora strömanslutningar och avleda värme till omgivningsluften, medan de inre skikten kan ha koppar av medeltjocklek för att leda ström i stora mängder. Se till att det finns tillräcklig dielektrisk tjocklek mellan högspänningsskikten för att strikt uppfylla alla säkerhetskrav på isolering.
- Lägg ut högströmsbanor
Dra först ledningarna för hög effekt innan du drar några känsliga styrsignaler. Se till att dessa ledningar är så korta och raka som möjligt för att minimera parasitisk induktans och resistans. Undvik helt 90-graders vinklar eller skarpa hörn; använd istället 45-graders vinklar eller mjuka kurvor för att förhindra strömträngsel och den efterföljande bildningen av lokala värmepunkter. Se till att det finns solida, kontinuerliga jordledningar under högfrekventa kopplingsnoder för att minimera elektromagnetisk störning (EMI).
- Implementera termiska genomgångar och kylflänsar
Placera täta grupper av termiska genomgångar direkt under värmealstrande komponenter, såsom kraft-FET:er (fält effektransistorer) och högströmsdioder. Se till att dessa genomgångar har en stabil och bred anslutning till de interna kopparplanen med hög kopartäthet. Om kretskortet ansluts till en mekanisk kylfläns ska du utforma komponentplaceringen och de termiska genomföringarnas struktur så att de passar optimalt ihop med kylflänsens kontaktyta, samt noggrant specificera lämpliga värmeledande material (TIM).
- Utför termisk simulering
Innan du slutför layouten inför prototypframställningen bör du använda programvara för termisk simulering, såsom beräkningsströmningsdynamik (CFD) eller finita elementanalys (FEA). Importera din färdigställda kretskortslayout och komponenternas effektförlustprofiler för att digitalt modellera temperaturfördelningen över kretskortet. Detta steg är absolut avgörande för att identifiera potentiella dolda termiska flaskhalsar och verifiera att kopparvikt, ledningsbredd och viastrukturer är tillräckliga för att hålla temperaturerna väl inom säkra driftsgränser.
- Fastställa designregler för tillverkningsbarhet
Samarbeta nära med den PCB-tillverkare du valt redan tidigt i designprocessen. Etning av tjocka kopparbanor och laminering är högspecialiserade processer med unika begränsningar. Se till att din design noggrant följer deras specifika riktlinjer för tillverkningsbarhet (DFM) vad gäller minsta ledningsbredd, minsta avstånd, via-bildförhållanden och applicering av lödmask över exceptionellt tjocka ledningar. Justera din layout efter behov för att garantera hög tillverkningsavkastning och långsiktig tillförlitlighet hos kretskortet. Tillverkningsutmaningar och överväganden Tillverkning av kretskort med tjock koppar är betydligt mer komplex och resurskrävande än standardtillverkning av kretskort. Den främsta utmaningen ligger i kopparetsningsprocessen. Att etsa genom ett tjockt kopparskikt tar betydligt längre tid, och den kemiska etsningslösningen angriper ledningens sidor (underskärning) när den etsar sig nedåt. Detta resulterar i en ledning som är fysiskt smalare upptill än nedtill. Kretskortstillverkare måste använda högspecialiserade etsningstekniker och exakt tidsstyrning för att hantera detta, och konstruktörer måste ange tillräckliga avståndstoleranser i sina CAD-verktyg. Dessutom kräver laminering av flerlagerskort med tjock koppar noggrann kontroll av hartsflödesdynamiken. De djupa fysiska dalarna mellan de tjocka kopparledningarna måste fyllas helt med prepreg-harts under högtryckspressningsprocessen för att förhindra luftfickor. Dessa luftfickor kan allvarligt äventyra kortets dielektriska hållfasthet och leda till högspänningsbågar. Tillverkare använder ofta prepreg med högre hartshalt och kraftigt modifierade termiska lamineringsprofiler för att säkerställa en solid, tillförlitlig och porfri kretskortsstruktur. Slutligen gör den enorma termiska massan hos kretskort med tjock koppar dem notoriskt svåra att löda med hjälp av standardprofiler för reflow-lödning inom ytmonteringsteknik (SMT). Reflowugnar för lödning måste noggrant anpassas för att säkerställa att hela kretskortet når lödningens likvidustemperatur utan att värmekänsliga komponenter skadas. Att löda tunga kopparkretskort för hand är nästan omöjligt utan specialiserade hög effektlödkolvar eller kraftfulla förvärmare. Slutsats Den omfattande spridningen av elfordon är i grunden beroende av tillgången till snabba, pålitliga och allmänt tillgängliga laddningsnätverk. Kretskort med tjock koppar fungerar som de osungna hjältarna i denna livsviktiga infrastruktur och utgör den kritiska grundstrukturen som krävs för att hantera de enorma effekt- och värmebelastningarna som är förknippade med snabbladdning av elfordon. Genom att grundligt förstå den unika termodynamiken som är i spel, strikt följa specialiserade designprinciper för hög effekt och samarbeta nära med erfarna tillverkningspartner kan ingenjörer framgångsrikt utnyttja tekniken med tjock koppar. Detta möjliggör utvecklingen av laddare för elfordon som inte bara är extraordinärt kraftfulla och effektiva, utan också exceptionellt säkra och tillförlitliga för många års kontinuerlig drift i de mest krävande miljöerna i verkligheten.
Att konstruera ett kraftigt kopparkort för en laddare till elbil är en mycket iterativ process som kräver noggrann planering i förväg och grundlig validering.
Ofta ställda frågor (FAQ)
Generellt sett klassificeras alla kretskort som använder kopparvikter på över 3 ounces per square foot (oz/ft²) i antingen de inre eller yttre skikten av branschen som kretskort med hög kopparhalt. I mycket krävande tillämpningar inom kraftelektronik, såsom kommersiella laddare för elfordon, kan dessa kopparvikter ofta uppgå till 10 oz/ft², 20 oz/ft² eller ännu högre för att klara av enorma strömflöden.
Även om bredare ledare teoretiskt sett kan leda mer elektrisk ström, är elbil laddare ofta föremål för strikta utrymmes- och formfaktorbegränsningar för att hålla den totala storleken på höljet hanterbar och kostnadseffektiv. Tjock koppar gör det möjligt för ingenjörsteamen att uppnå den nödvändiga höga strömledningsförmågan inom ett mycket kompakt kretskortutrymme genom att utöka ledarens tvärsnittsarea vertikalt istället för horisontellt över kretskortets yta.
Inte nödvändigtvis. Även om tung koppar fungerar som en mycket effektiv intern värmespridare – som snabbt leder bort värmeenergi från lokala värmepunkter och fördelar den över ett större område på kretskortet– kräver den enorma mängden värme som alstras av komponenter med extremt hög effekt (som SiC-MOSFET:er som används i en 350 kW snabbladdare) vanligtvis ändå användning av externa kylflänsar av metall, fläktar för forcerad luftkylning eller till och med avancerade vätskekylningssystem för att på ett säkert sätt leda bort den ackumulerade värmen till omgivningen.
Ja, tillverkningsprocessen för tjock koppar kräver specifika toleranser för kretsmönstret. Kemisk etsning av tjock koppar leder oundvikligen till “underskärning”, vilket skapar en trapesformad ledningsprofil som är betydligt bredare vid basen än vid den övre ytan. Konstruktörer måste ta hänsyn till denna specifika “etsningsfaktor” genom att proaktivt öka minimiavståndet mellan intilliggande ledare. Detta säkerställer att de uppfyller de strikta reglerna för elektriskt avstånd som krävs för högspänningsapplikationer och aktivt förhindrar potentiella kortslutningar under drift.
I de allra flesta fall där höga effekter förekommer räcker det inte med standard-FR-4. De konstant höga driftstemperaturerna och de extrema temperaturväxlingarna som är typiska för hög effekt-laddare för elfordon kräver avancerade, robusta substratmaterial. Ingenjörer specificerar vanligtvis FR-4-varianter med hög Tg (glasövergångstemperatur), robust polyimid eller specialiserade värmeledande dielektrika. Dessa högkvalitativa material erbjuder utmärkt termisk stabilitet, hög dielektrisk hållfasthet och en noggrant kontrollerad termisk expansionskoefficient (CTE) för att aktivt förhindra mekaniska fel som delaminering av skikt eller sprickor i genomföringar under produktens livslängd.