جدول المحتويات
مقدمة في تجميع لوحات الدوائر المطبوعة الخالية من العيوب
في بيئة تصنيع الإلكترونيات الحديثة التي تتسم بالتنافسية الشديدة والتركيز على الدقة، لم يعد تحقيق تجميع لوحات الدوائر المطبوعة (PCBA) الخالية تمامًا من العيوب مجرد هدف طموح — بل أصبح متطلبًا تشغيليًّا إلزاميًّا. مع تزايد صغر حجم الأجهزة الإلكترونية وكثافتها بشكل كبير، وأصبحت ذات أهمية حاسمة في قطاعات مثل إلكترونيات الطيران، والأجهزة الطبية القابلة للزرع، وصناعة السيارات (خاصة أنظمة مساعدة السائق المتقدمة والمركبات الكهربائية)، والبنية التحتية للاتصالات من الجيل الخامس (5G)، فقد ارتفعت تكلفة الأعطال الميدانية بشكل كبير. فوجود جسر لحام واحد لم يتم اكتشافه، أو مكون سلبي غير محاذي، أو فراغ مجهري في مصفوفة الكرات (BGA) يمكن أن يؤدي إلى أعطال كارثية على مستوى النظام، وعمليات استدعاء باهظة التكلفة بموجب الضمان، وإلحاق ضرر جسيم بالعلامة التجارية.
وللتخفيف من هذه المخاطر بشكل فعال وضمان الموثوقية المطلقة على مدار دورة الإنتاج بأكملها، تعتمد شركات تصنيع الإلكترونيات التعاقدية ومصنعو المعدات الأصلية (OEM) بشكل كبير على تقنيات الفحص المتطورة والآلية. ومن أبرز أدوات التشخيص هذه الفحص البصري الآلي (AOI) والفحص بالأشعة السينية ثلاثية الأبعاد (المعروف على نطاق واسع باسم الفحص الآلي بالأشعة السينية، أو AXI). ورغم أن كل تقنية فحص تتمتع بقدرات عالية في مجالها التشغيلي المتميز، إلا أن تطبيقها الاستراتيجي المشترك يشكل الأساس المطلق لاستراتيجية تصنيع شاملة خالية من العيوب. يتعمق هذا المقال في الآليات التقنية وقدرات الكشف عن العيوب والتنفيذ التآزري لأنظمة الفحص البصري الآلي (AOI) وأنظمة الأشعة السينية ثلاثية الأبعاد ضمن خطوط الإنتاج الحديثة لتقنية التركيب السطحي (SMT).
الفحص البصري الآلي (AOI): خط الدفاع الأول
لقد تطورت تقنية الفحص البصري الآلي (AOI) بشكل كبير منذ نسخها الأولى ثنائية الأبعاد التي كانت مقيدة بالمنطق. واليوم، يُعد الفحص البصري الآلي ثلاثي الأبعاد (AOI) المعيار الصناعي السائد، حيث يستخدم كاميرات صناعية فائقة الدقة، ومصفوفات إضاءة متطورة متعددة الزوايا، وخوارزميات تعتمد على عمليات حسابية مكثفة، من أجل الفحص البصري للوحات الدوائر المطبوعة (PCB) في مختلف المراحل الحرجة من عملية التجميع. اعرف المزيد عن موصلات «Press-Fit»: التفاوتات المسموح بها في تصنيع لوحات الدوائر المطبوعة (PCB) للوصلات غير الملحومة.
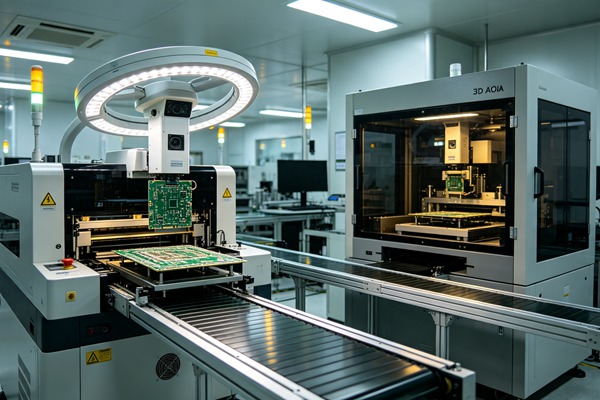
آليات عمل نظام فحص التوافق البصري ثلاثي الأبعاد (3D AOI)
تستخدم أنظمة فحص التوافق البصري ثلاثية الأبعاد (AOI) الحديثة بشكل أساسي تقنية إسقاط الحواف، أو قياس الملامح بتغيير الطور، أو قياس التداخل المويه، لالتقاط بيانات طوبوغرافية دقيقة للغاية ومفصلة لسطح لوحة الدوائر المطبوعة (PCBA) بأكملها. وفي الممارسة العملية، تقوم عدة أجهزة عرض مدمجة بإسقاط أنماط ضوئية دقيقة ومنظمة على اللوحة. وفي الوقت نفسه، تلتقط الكاميرات عالية السرعة التشوهات المجهرية الناتجة في نمط الضوء هذا أثناء انعكاسه على المكونات ووصلات اللحام. ومن خلال التحليل الرياضي الدقيق لهذه التحولات الطورية والتشوهات، يقوم برنامج النظام بإنشاء نموذج ثلاثي الأبعاد دقيق ومتوافق رياضيًا للوحة. وهذا يتيح إجراء قياسات حجمية حقيقية لأجسام المكونات والهندسة المحددة لملامح اللحام. اعرف المزيد عن الحد من التداخل: تقنيات توجيه متقدمة لتقليل التداخل الكهربائي المجاور (NEXT) والتداخل الكهربائي المتسلسل (FEXT) في لوحات الدوائر المطبوعة عالية السرعة.
يُعد هذا الانتقال إلى الفحص ثلاثي الأبعاد (3D) أمرًا بالغ الأهمية. فقد كان الفحص التلقائي للعيوب ثنائي الأبعاد (2D AOI) التقليدي يعتمد بشكل كبير على التباين وكشف الحواف، وهو ما كان يعاني بشكل معروف من الظلال الناتجة عن المكونات المجاورة الأطول، والتشوه الطفيف للوحة، والتباينات غير المتوقعة في لون المكونات أو انعكاسيتها من مختلف الموردين. وغالبًا ما أدى ذلك إلى معدلات عالية غير مقبولة من «الإنذارات الكاذبة» (العيوب الزائفة)، مما أجبر المشغلين البشريين على إضاعة الوقت في التحقق من اللوحات السليمة تمامًا. ويتغلب نظام AOI ثلاثي الأبعاد بشكل حاسم على هذه القيود المتأصلة من خلال الاعتماد على بيانات مكانية حجمية ثابتة بدلاً من تباين البكسل ثنائي الأبعاد الذي يسهل تشويهه.
أهم العيوب التي يتم الكشف عنها بواسطة نظام الفحص الآلي (AOI)
يتم نشر نظام AOI بشكل استراتيجي في عدة نقاط تدخل متميزة عبر خط SMT: بعد طباعة معجون اللحام (SPI – فحص معجون اللحام، وهو من الناحية الفنية جزء فرعي مخصص من الفحص البصري)، وقبل إعادة التدفق (بعد التثبيت)، وبعد إعادة التدفق. ويعتبر فحص AOI بعد إعادة التدفق بالغ الأهمية بشكل خاص للتعرف بشكل قاطع على مجموعة واسعة من الحالات الشاذة على مستوى السطح:
- وجود المكونات ومحاذاة المكونات المطلقة: التحقق من تركيب المكون الصحيح، وتوسيطه بدقة تامة على نقاط التوصيل المخصصة له، ودقة وضعه الدوراني (إحداثيات X و Y و Theta).
- القطبية وعلامات الليزر: الاستعانة بتقنية التعرف البصري على الأحرف والتحقق منها (OCR/OCV) المتطورة لقراءة العلامات الموضوعة على المكونات والتأكد من أن المكونات ذات القطبية — مثل المكثفات الإلكتروليتية، والثنائيات، والدوائر المتكاملة — يتم توجيهها بدقة وفقًا لما تحدده بيانات CAD.
- تقنيتا «تومبستونينغ» و«بيلبوردينغ»: الكشف الموثوق بالمكونات السلبية (مثل المقاومات من نوع 0402 أو 0201) التي تم ترطيبها بشكل غير متساوٍ مما أدى إلى انفصالها عن إحدى نقاط التوصيل أثناء عملية إعادة التدفق الحراري، سواء كانت في وضع عمودي أو مائلة على جانبها.
- جسور اللحام وقصر الدائرة: الكشف عن الوصلات غير المرغوب فيها الناتجة عن تشابك اللحام بين المسامير المتجاورة ذات المسافات الضيقة في مكونات مثل حزم QFP (Quad Flat Packages) أو SOIC.
- نقص اللحام أو عدم كفايته أو زيادة كميته: تحليل الحجم الكامل للزوايا الملحومة ثلاثية الأبعاد وزاوية التبلل لضمان الترابط الفلزي الكافي والقوة الميكانيكية، مع الالتزام الصارم بمعايير IPC-A-610.
على الرغم من سرعتها الاستثنائية وقدراتها التحليلية الفائقة، فإن تقنية AOI تعاني من قيد مادي أساسي واحد: فهي تتطلب بشكل صارم خط رؤية مباشر خالٍ من العوائق. وبشكل أساسي، لا يمكنها فحص ما لا تستطيع رؤيته بصريًّا.
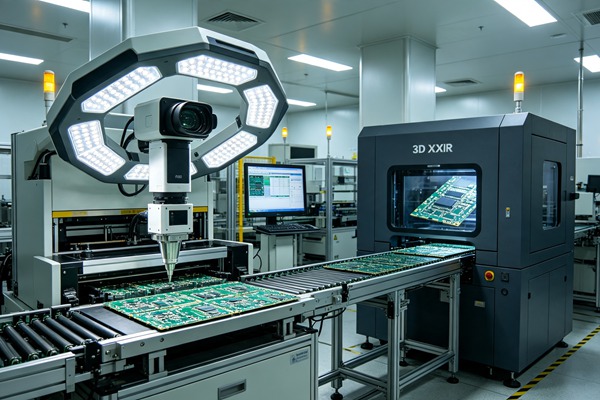
دور الفحص بالأشعة السينية ثلاثية الأبعاد (AXI)
مع التقدم السريع لتقنيات التغليف المتطورة نحو تحقيق كثافات أعلى لعمليات الإدخال/الإخراج (I/O) والتصغير، أصبحت المكونات مثل BGAs (مصفوفات الشبكة الكروية)، وCSPs (حزم على نطاق الرقاقة)، وFlip-Chips، وQFNs (الرقائق المسطحة الرباعية الخالية من الأسلاك) منتشرة على نطاق واسع للغاية في تصميم الأجهزة الحديثة. تتميز هذه المكونات عالية الكثافة بوصلات لحام معقدة يتم وضعها عمدًا بالكامل أسفل هيكل العبوة غير الشفاف، محصورة بين القالب وركيزة لوحة الدوائر المطبوعة (PCB). ولتقييم هذه الوصلات الداخلية الحاسمة، فإن الفحص البصري عديم الفائدة تمامًا. وهذا هو بالضبط المكان الذي يتحول فيه الفحص بالأشعة السينية ثلاثية الأبعاد (AXI) من رفاهية اختيارية إلى ضرورة تصنيعية مطلقة.
استكشاف الوصلات الخفية: BGA وCSP وQFN
يعتمد الفحص الصناعي بالأشعة السينية على المبدأ الفيزيائي الأساسي المتمثل في الاختلاف في كثافة المواد وتوهينها. فالمواد الأكثر كثافة وذات العدد الذري الأعلى — وتحديدًا الرصاص والقصدير والفضة والنحاس التي تتكون منها سبيكة اللحام — تمتص طاقة فوتونات الأشعة السينية بشكل أكبر بكثير مقارنة بالمواد الأخف وزنًا وذات العدد الذري الأقل مثل رقائق السيليكون ومواد التغليف البلاستيكية وركيزة لوحات الدوائر المطبوعة (PCB) المصنوعة من الألياف الزجاجية FR4. ومن خلال تمرير حزمة أشعة سينية مركزة وعالية الطاقة عبر مجموعة PCBA والتقاط الأشعة التي تتفاوت درجة توهينها على كاشف رقمي مسطح عالي الدقة، يتم تكوين صورة إشعاعية داخلية عالية التفاصيل.
في حين أن الأشعة السينية ثنائية الأبعاد التقليدية مفيدة في الكشف النوعي الأساسي عن العيوب (مثل حالات القصر الكهربائي الكبيرة أو الاختلالات الجسيمة في المحاذاة)، فإن الأشعة السينية ثلاثية الأبعاد الحقيقية (التي غالبًا ما تستخدم تقنيات التصوير المقطعي المحوسب المتقدمة أو CT) توفر شرائح مستوية مقطعية دقيقة وقابلة للقياس لمفاصل اللحام. من خلال التقاط مئات الصور بسرعة من زوايا مسح متعددة (التصوير المقطعي) أو دوران كامل بزاوية 360 درجة (التصوير المقطعي المحوسب)، يقوم برنامج إعادة البناء المتطور بإنشاء نموذج حجمي ثلاثي الأبعاد كامل وقابل للتنقل للوصلات الداخلية المخفية. تتيح هذه القدرة القوية لمهندسي الجودة «تقطيع» اللوحة رقميًا أفقيًا أو عموديًا، وفحص كرات BGA الداخلية الفردية والوسادات الحرارية الأرضية المخفية في عزلة تامة، دون التداخل البصري المربك من المكونات المثبتة على الجانب المقابل من لوحة ثنائية الجوانب مكتظة بالكثافة.
تحليل الفراغات والتحقق من حجم اللحام
يمكن القول إن أحد أهم تطبيقات الأشعة السينية ثلاثية الأبعاد وأكثرها استخدامًا في مجال التصنيع عالي الموثوقية هو الكشف الدقيق عن الفراغات الداخلية في اللحام، ورسم خرائطها، وقياس حجمها. الفراغات هي جيوب غازية مجهرية محبوسة داخل وصلة اللحام المتصلبة، وتنتج في الغالب عن انبعاث الغازات من مادة التسييل أثناء مراحل التسخين السريع في عملية اللحام بإعادة التدفق. يؤدي وجود الفراغات المفرطة إلى انخفاض حاد في كل من قدرة التبديد الحراري وقوة القص الميكانيكية للمفصل، مما يؤدي حتمًا إلى حدوث كسر مبكر بسبب الإجهاد وفشل في الاستخدام الميداني تحت تأثير الدورات الحرارية المتكررة أو الصدمات الميكانيكية والاهتزازات.
تفرض معايير الصناعة الصارمة (مثل IPC-A-610 و MIL-SPEC) حدودًا رياضية صارمة على النسبة المئوية المسموح بها للفراغات (على سبيل المثال، تفرض حدًا أقصى يبلغ 25% أو 30% من إجمالي مساحة المقطع العرضي للوصلة). توفر الأشعة السينية ثلاثية الأبعاد حسابات حجمية دقيقة وآلية لهذه الفراغات، مما يضمن الامتثال الموثق لهذه المتطلبات الصارمة للموثوقية. علاوة على ذلك، تتمتع الأشعة السينية ثلاثية الأبعاد (3D X-Ray) بقدرة فريدة على اكتشاف عيوب «رأس في الوسادة» (Head-in-Pillow أو HiP) الخفية — حيث تستقر كرة BGA فعليًا على معجون اللحام المطبوع ولكنها تفشل في الاندماج المعدني أثناء إعادة التدفق. يؤدي هذا العيب المحدد إلى تكوين اتصال كهربائي متقطع للغاية وحساس للحرارة، وهو اتصال غير مرئي عمليًا للأشعة السينية ثنائية الأبعاد القياسية، ويستحيل تمامًا على نظام AOI (فحص بصري آلي) اكتشافه، مما يجعل تقنية 3D AXI (فحص الأشعة السينية المتقدمة ثلاثية الأبعاد) هي وسيلة الحماية الوحيدة الموثوقة.
التآزر بين تقنية AOI والأشعة السينية ثلاثية الأبعاد لتحقيق تصنيع خالٍ من العيوب
يتطلب تحقيق عملية خالية من العيوب بشكل حقيقي ومستدام اتباع استراتيجية فحص متعددة المستويات تعتمد على «الدفاع المتعمق». ولا تُعد تقنيتا الفحص البصري الآلي (AOI) والأشعة السينية ثلاثية الأبعاد (3D X-Ray) تقنيتين متنافستين بطبيعتهما أو متنافيتين؛ بل إنهما متكاملتان بشكل استثنائي.
تتميز تقنية AOI بسرعتها المذهلة، حيث يمكنها بشكل روتيني فحص لوحة أم كبيرة الحجم ومكتظة بالمكونات بالكامل في غضون ثوانٍ معدودة. وهي بمثابة العمود الفقري عالي السرعة لخط إنتاج SMT، حيث تتولى المهمة الشاقة المتمثلة في الفحص المباشر 100% لجميع المكونات المرئية، والقطبيات، ووصلات الأطراف المكشوفة. على العكس من ذلك، فإن الأشعة السينية ثلاثية الأبعاد (3D X-Ray) تكون بطيئة تقليديًا، وذلك بسبب التعقيدات الفيزيائية لالتقاط الصور الإشعاعية والحمل الحسابي الهائل لإعادة بناء الحجم ثلاثي الأبعاد. ولذلك، فإن الاستراتيجية المثلى والمثبتة في الصناعة هي استخدام تقنية الفحص البصري الآلي ثلاثي الأبعاد (3D AOI) لإجراء الفحص المباشر وفقًا لمعيار 100%، في الوقت الفعلي، تليها بعد ذلك إما الأشعة السينية ثلاثية الأبعاد أثناء الخط أو خارج الخط بشكل استراتيجي، والتي تستهدف على وجه التحديد فقط وصلات اللحام المخفية عالية المخاطر في BGAs، وQFNs المعقدة، والمكونات الحرجة المتعلقة بمعالجة الطاقة. اعرف المزيد عن الفتحات المدمجة في اللوحة والمطلية (VIPPO): إرشادات التصميم لتوزيع دوائر BGA ذات المسافات الدقيقة.
من خلال الجمع الذكي بين التحليل السريع والشامل للسطح الذي توفره تقنية فحص التفتيش الآلي ثلاثي الأبعاد (3D AOI) والتحليل الحجمي الداخلي العميق والنافذ الذي توفره الأشعة السينية ثلاثية الأبعاد (3D X-Ray)، يتمكن المصنعون فعليًّا من تحقيق تغطية كاملة ودون أي تنازلات لاختبارات الهيكل.
كيفية تطبيق تقنية AOI والأشعة السينية ثلاثية الأبعاد (دليل تفصيلي)
اتبع هذه القواعد الهندسية.
- تقييم مدى تعقيد لوحات الدوائر المطبوعة (PCBA) وتكوين مكوناتها
ابدأ بتحليل دقيق لقائمة المواد (BOM) والتصميم المحدد بنظام CAD لتصميمات لوحات الدوائر المطبوعة (PCB) الخاصة بك. حدد النسبة والنسبة المئوية الدقيقة للمكونات المرئية مقارنةً بالمكونات ذات الوصلات المخفية (BGAs، CSPs، micro-BGAs، QFNs، LGAs). حدد الأبعاد المادية لأصغر المكونات السلبية (على سبيل المثال، 0201، أو 01005، أو حتى 008004 متري) ومسافة بين دبابيس الدوائر المتكاملة الأكثر كثافة. سيحدد هذا التقييم الحاسم بشكل مباشر متطلبات الدقة البصرية لمستشعرات كاميرا AOI والطاقة المطلوبة بالكيلو فولت وحجم البقعة البؤرية لأنبوب الأشعة السينية AXI.
- دمج فحص AOI بعد إعادة الانصهار وقبل إعادة الانصهار
قم بنشر أنظمة الفحص البصري الآلي ثلاثية الأبعاد (AOI) المتطورة الخاصة بك بشكل متكامل ضمن مسار عملية التثبيت السطحي للمكونات (SMT). ويُعد الفحص البصري الآلي (AOI) بعد عملية إعادة الانصهار إلزاميًا عالميًا للتحقق النهائي المرئي من وصلات اللحام والموافقة النهائية على التجميع بشكل عام. ومع ذلك، إذا كانت نسبة العائد من المحاولة الأولى (FPY) تتطلب تدخلاً مبكراً وحازماً لتقليل تكاليف إعادة العمل، فعليك التفكير جدياً في تطبيق فحص AOI قبل إعادة التدفق (بوضع الجهاز مباشرةً بعد آلات وضع المكونات عالية السرعة ولكن قبل فرن إعادة التدفق). يسمح هذا الموضع الاستراتيجي باكتشاف انحرافات التركيب والأجزاء المفقودة والأخطاء المتعلقة بالأجزاء الخاطئة في وقت يكون فيه تصحيحها أرخص بكثير وأسهل — قبل أن يذوب معجون اللحام ويتصلب العيب بشكل دائم.
- استخدام الأشعة السينية ثلاثية الأبعاد لفحص العبوات المعقدة
بناءً على وقت التكت المحدد ووقت الدورة الإجمالي لخط الإنتاج الخاص بك، اختر بين نشر نظام الأشعة السينية ثلاثية الأبعاد (3D X-Ray) المدمج في الخط أو المنفصل عنه. بالنسبة لخطوط الإنتاج ذات الحجم الكبير والتنوع العالي، والتي تحتوي على عدد كبير من مكونات BGA المعقدة، يُعد نظام AXI المدمج في الخط والمبرمج لفحص الوصلات المخفية ديناميكيًا هو الخيار الأمثل للحفاظ على انسيابية الخط. أما بالنسبة لحجم الإنتاج الأقل، أو عمليات إطلاق المنتجات الجديدة (NPI) المتخصصة للغاية، أو تحليل الأعطال المعقدة، فإن الاستثمار في نظام أشعة سينية مقطعية (CT) متطور وعالي الدقة يعمل خارج الخط يوفر قدرات تحليلية عميقة لا مثيل لها لتدقيق الدُفعات وتحديد الأسباب الجذرية.
- إنشاء حلقة بيانات موحدة للتحكم في العمليات
لا تدع آلات الفحص التي تبلغ قيمتها ملايين الدولارات تعمل كوحدات بيانات منعزلة. قم بربط أنظمة SPI وAOI والأشعة السينية بنظام مركزي لتنفيذ التصنيع (MES) أو بمجموعة برامج مخصصة لإدارة العائد في المصنع. قم بتكوين آليات تغذية مرتدة ذكية ذات حلقة مغلقة بحيث يمكن لاتجاهات بيانات الفحص الإحصائية في نهاية خط الإنتاج تنبيه مشغلي الخط تلقائيًا أو تعديل معلمات الآلات في المراحل السابقة بشكل استباقي (مثل ضغط ممسحة طابعة معجون اللحام، أو إزاحة القوالب، أو ضغط فوهات آلات الالتقاط والوضع) قبل تجاوز الحدود الصارمة للعيوب فعليًّا.
- تدريب موظفي الهندسة وضمان الجودة
يتطلب تشغيل معدات القياس ثلاثية الأبعاد المتطورة ومعدات التصوير الإشعاعي وجود مشغلين ومبرمجين للعمليات يتمتعون بمهارات عالية وقدرة تحليلية. لذا، يجب الاستثمار بكثافة في التدريب المستمر والشامل لفرق هندسة التصنيع وضمان الجودة (QA) لديكم. يجب أن يفهموا فهمًا عميقًا ليس فقط كيفية برمجة الآلات بكفاءة وضبط خوارزميات الفحص المعقدة لتقليل الإشارات الخاطئة إلى أدنى حد، بل أيضًا كيفية تفسير الشرائح الحجمية المعقدة للأشعة السينية ثلاثية الأبعاد بدقة، وتتبع علامات العيوب المحددة حتى الوصول إلى السبب الجذري الدقيق لها ضمن عملية الطباعة أو التثبيت في مرحلة ما قبل التصنيع (SMT).
يتطلب تنفيذ استراتيجية فحص مرنة وعالية الكفاءة تخطيطًا دقيقًا، وتحديد خصائص العمليات، وتنفيذًا منضبطًا. اتبع هذا الدليل المنظم لدمج أنظمة الفحص الآلي (AOI) وأنظمة الأشعة السينية ثلاثية الأبعاد (3D X-Ray) المتطورة بنجاح في بيئة التصنيع الحديثة الخاصة بك. اعرف المزيد عن الدورات الحرارية القصوى: اختبار الموثوقية واختيار المواد للوحات الدوائر المطبوعة المستخدمة في مجال الفضاء.
التحليل المتقدم للعيوب وتحسين العائد
إن القيمة الاستراتيجية القصوى لدمج أنظمة فحص المناطق المستهدفة (AOI) المتصلة بشبكة مع تقنية الأشعة السينية ثلاثية الأبعاد تتجاوز بكثير مجرد فرز العيوب في نهاية خط الإنتاج؛ حيث تكمن قوتها الحقيقية في تمكين التحسين المستمر لمعدل العائد ونضج العمليات. وتقوم منصات الفحص الحديثة بدمج خوارزميات متطورة للذكاء الاصطناعي (AI) والتعلم الآلي العميق (ML) بشكل متزايد.
يمكن لمحركات الاستدلال المدعومة بالذكاء الاصطناعي أن تقلل بشكل جذري ومستمر من معدلات الإشارات الخاطئة في منطقة الاهتمام (AOI)، وذلك من خلال التعلم الذاتي للاختلافات الدقيقة والمقبولة تمامًا في وصلات اللحام السليمة تمامًا بمرور الوقت، والتكيف مع مختلف موردي المكونات دون الحاجة إلى إعادة البرمجة اليدوية. في مجال تحليل الأشعة السينية، يمكن لنماذج الذكاء الاصطناعي أن تقوم بشكل مستقل بتقسيم أنواع العيوب شديدة التعقيد وتحديدها وتصنيفها — مثل التشققات الدقيقة، أو تشكيلات «رأس في الوسادة» (head-in-pillow) الدقيقة، أو تجمعات الفراغات غير المنتظمة — التي قد تفوت بسهولة الفحص البصري البشري المتعب. من خلال الاستفادة الكاملة من هذه الأدوات التحليلية المتقدمة والقائمة على البيانات، يمكن لمصنعي الإلكترونيات الانتقال بشكل نهائي من نهج رد الفعل المكلف (اكتشاف العيوب بعد حدوثها) إلى نهج استباقي وتنبؤي للغاية (منع العيوب قبل تكوّنها)، وبالتالي تحقيق الرؤية النهائية لتجميع لوحات الدوائر المطبوعة (PCB) الخالية تمامًا من العيوب.
الأسئلة الشائعة (FAQ)
تستخدم تقنية AOI ثنائية الأبعاد التقليدية الإضاءة المسطحة والكاميرات لتحليل التباين ثنائي الأبعاد والحواف واللون، مما يجعلها عرضة بشكل كبير للأخطاء الزائفة الناتجة عن الظلال، وانحراف لوحات PCB، والتغيرات في دفعات ألوان المكونات. على العكس من ذلك، تستخدم تقنية فحص التوافق البصري ثلاثي الأبعاد (3D AOI) الحديثة إسقاط الضوء المنظم أو الليزر لإنشاء خريطة طوبوغرافية مادية ورياضية للوحة بأكملها. وهذا يتيح إجراء قياسات حجمية دقيقة وقابلة للتكرار لأجسام المكونات ووصلات اللحام، مما يقلل بشكل كبير من الأخطاء الزائفة ويحسن دقة القياس بشكل كبير.
لا، لا يمكن لنظام AOI بأي حال من الأحوال فحص وصلات اللحام في حزم BGA بشكل موثوق، لأن هذه التقنية تعتمد بشكل صارم على الفحص البصري المباشر دون أي عوائق في خط الرؤية. تقع كريات اللحام الحرجة في BGA بالكامل أسفل هيكل حزمة المكونات غير الشفافة، وهي مخفية تمامًا عن الكاميرات البصرية لنظام AOI. وتعد الأشعة السينية ثلاثية الأبعاد (3D X-Ray) الطريقة غير التدميرية الوحيدة المطلوبة لفحص هذه الوصلات الداخلية المخفية بفعالية.
تلتقط تقنية الأشعة السينية ثلاثية الأبعاد (AXI) مئات الصور الإشعاعية عبر اللوحة من زوايا مختلفة، ثم تعيد تركيبها لتشكل حجمًا رقميًا ثلاثي الأبعاد متماسكًا (التصوير المقطعي المحوسب). ونظرًا لأن الغاز المغلف المحبوس داخل الفراغ أقل كثافة بكثير من سبيكة اللحام المعدنية الثقيلة المحيطة به، فإنه يظهر كمنطقة مميزة أخف وزنًا أو «مساحة فارغة» داخل مصفوفة بيانات الأشعة السينية. يقوم البرنامج المتطور للنظام بحساب الحجم الداخلي لهذه المساحة الفارغة بدقة مقارنةً بالحجم الإجمالي المحسوب لوصلات اللحام المحيطة بها لتحديد النسبة المئوية الدقيقة للفراغ.
بالنسبة لتصنيع اللوحات عالية الموثوقية، أو الحيوية للمهام، أو المعقدة والكثيفة (مثل الأجهزة الطبية، وإلكترونيات الطيران في مجال الفضاء الجوي، وأنظمة السيارات ذاتية القيادة)، فإن الإجابة هي «نعم» بشكل قاطع. توفر تقنية الفحص البصري الآلي (AOI) تغطية سطحية سريعة وفعالة من حيث التكلفة وفقًا لمعيار 100% للمكونات والوصلات المرئية، بينما توفر الأشعة السينية ثلاثية الأبعاد (3D X-Ray) الفحص الداخلي الإلزامي للوصلات الهيكلية المخفية (مثل BGAs و QFNs). ويضمن الاستخدام الاستراتيجي لكلا التقنيتين تغطية اختبارية قصوى ويقلل بشكل كبير من مخاطر حدوث أعطال كارثية أثناء التشغيل الميداني.
تقوم آلية التغذية الراجعة ذات الحلقة المغلقة بأخذ بيانات العيوب والقياسات التفصيلية التي تحددها أنظمة SPI وAOI والأشعة السينية في نقاط مختلفة من خط الإنتاج، وترسلها تلقائيًا عبر الشبكة إلى المراحل السابقة من عملية التصنيع (مثل طابعة معجون اللحام الأولية أو آلة التقاط المكونات ووضعها). تتيح هذه الشبكة المتطورة لنظام التصنيع تصحيح الانحرافات الطفيفة والمتزايدة في العملية (مثل انحراف محاذاة الاستنسل تدريجيًا خارج نطاق التفاوت المسموح به) بشكل ديناميكي وذكي قبل أن تتفاقم هذه الانحرافات لتصبح عيوبًا فعلية صعبة، مما يؤدي إلى تحسين معدل العائد من المرة الأولى (FPY) لخط الإنتاج بشكل مستمر.