Inhaltsübersicht
Einführung in die fehlerfreie Leiterplattenbestückung
In der von starkem Wettbewerb und höchster Präzision geprägten modernen Elektronikfertigung ist die Herstellung fehlerfreier Leiterplattenbaugruppen (PCBA) längst nicht mehr nur ein erstrebenswertes Ziel, sondern eine zwingende betriebliche Anforderung. Da elektronische Geräte exponentiell kleiner und dichter werden und in Branchen wie der Luft- und Raumfahrt-Avionik, bei implantierbaren medizinischen Geräten, in der Automobilindustrie (insbesondere bei fortschrittlichen Fahrerassistenzsystemen und Elektrofahrzeugen) sowie in der 5G-Telekommunikationsinfrastruktur eine grundlegend geschäftskritische Rolle spielen, sind die Kosten für Ausfälle im Einsatz dramatisch gestiegen. Eine einzige unentdeckte Lötbrücke, ein falsch ausgerichtetes passives Bauteil oder ein mikroskopisch kleiner Hohlraum in einem Ball Grid Array (BGA) kann zu katastrophalen Ausfällen auf Systemebene, exorbitant teuren Rückrufaktionen im Rahmen der Gewährleistung und schwerwiegendem Imageschaden führen.
Um diese Risiken wirksam zu minimieren und absolute Zuverlässigkeit über den gesamten Produktionslauf hinweg zu gewährleisten, setzen Elektronik-Auftragsfertiger und OEMs in hohem Maße auf fortschrittliche, automatisierte Prüftechnologien. Zu den wichtigsten dieser Diagnosewerkzeuge zählen die automatisierte optische Inspektion (AOI) und die 3D-Röntgeninspektion (allgemein bekannt als automatisierte Röntgeninspektion oder AXI). Zwar ist jede dieser Prüftechnologien in ihrem jeweiligen Anwendungsbereich äußerst leistungsfähig, doch bildet ihr kombinierter, strategischer Einsatz das absolute Fundament einer umfassenden Strategie zur fehlerfreien Fertigung. Dieser Artikel befasst sich eingehend mit den technischen Abläufen, den Möglichkeiten der Fehlererkennung und der synergetischen Implementierung von AOI- und 3D-Röntgensystemen in modernen Produktionslinien der Oberflächenmontagetechnik (SMT).
Automatisierte optische Inspektion (AOI): Die erste Verteidigungslinie
Die automatisierte optische Inspektion (AOI) hat sich seit ihren Anfängen, als sie noch auf logisch begrenzte 2D-Verfahren beschränkt war, erheblich weiterentwickelt. Heute gilt die echte 3D-AOI als Industriestandard. Dabei kommen ultrahochauflösende Industriekameras, ausgeklügelte, aus mehreren Winkeln strahlende Beleuchtungssysteme und rechenintensive Algorithmen zum Einsatz, um Leiterplatten in verschiedenen kritischen Phasen des Montageprozesses visuell zu prüfen. Erfahren Sie mehr über Press-Fit-Steckverbinder: Fertigungstoleranzen bei der Leiterplattenherstellung für lötfreie Verbindungen.
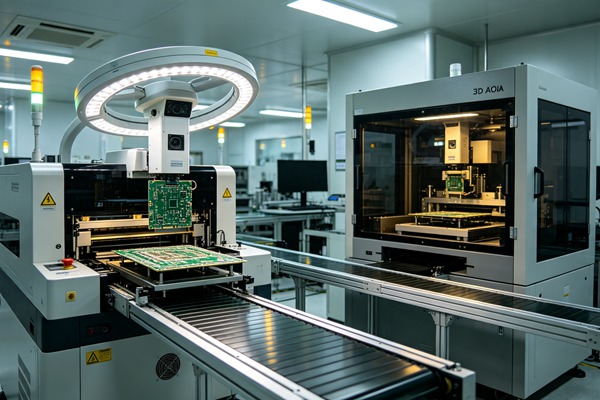
Die Funktionsweise der 3D-AOI
Moderne 3D-AOI-Systeme nutzen in erster Linie Streifenprojektionstechnologie, Phasenverschiebungsprofilometrie oder Moiré-Interferometrie, um hochpräzise, detaillierte topografische Daten der gesamten PCBA-Oberfläche zu erfassen. In der Praxis projizieren mehrere integrierte Projektoren präzise, strukturierte Lichtmuster auf die Leiterplatte. Gleichzeitig erfassen Hochgeschwindigkeitskameras die daraus resultierenden mikroskopischen Verformungen in diesem Lichtmuster, während es sich über Bauteile und Lötstellen legt. Durch die gründliche mathematische Analyse dieser Phasenverschiebungen und Verformungen erstellt die Systemsoftware ein präzises, mathematisch genaues 3D-Modell der Leiterplatte. Dies ermöglicht echte volumetrische Messungen der Bauteilkörper und der spezifischen Geometrie der Lötstellen. Erfahren Sie mehr über Unterdrückung von Übersprechen: Fortgeschrittene Routing-Techniken zur Minimierung von NEXT und FEXT bei Hochgeschwindigkeits-Leiterplatten.
Dieser Übergang zur 3D-Profilierung ist von entscheidender Bedeutung. Herkömmliche 2D-AOI-Systeme stützten sich stark auf Kontrast- und Kantenerkennung, die bekanntermaßen Probleme mit Schatten von höheren benachbarten Bauteilen, subtilen Verformungen der Leiterplatte sowie unvorhersehbaren Abweichungen bei Farbe oder Reflektivität der Bauteile verschiedener Lieferanten hatten. Dies führte oft zu unannehmbar hohen Fehlalarmraten (Pseudo-Fehler), wodurch Bediener gezwungen waren, Zeit mit der Überprüfung einwandfreier Leiterplatten zu verschwenden. Die 3D-AOI überwindet diese inhärenten Einschränkungen entscheidend, indem sie sich auf unveränderliche volumetrische Raumdaten stützt, anstatt auf den leicht verzerrbaren 2D-Pixelkontrast.
Erkennung der wichtigsten Fehler durch AOI
AOI wird strategisch an mehreren unterschiedlichen Kontrollpunkten entlang der SMT-Linie eingesetzt: nach dem Lötpastendruck (SPI – Solder Paste Inspection, technisch gesehen ein spezieller Teilbereich der optischen Inspektion), vor dem Reflow (nach der Bestückung) und nach dem Reflow. Die AOI nach dem Reflow ist besonders wichtig für die eindeutige Identifizierung einer Vielzahl von Anomalien auf der Oberfläche:
- Vorhandensein von Bauteilen und absolute Ausrichtung: Überprüfung, ob das richtige Bauteil bestückt ist, perfekt auf den dafür vorgesehenen Kontaktflächen zentriert ist und die Drehposition korrekt ist (X-, Y- und Theta-Koordinaten).
- Polarität und Lasermarkierungen: Mithilfe modernster optischer Zeichenerkennung und -überprüfung (OCR/OCV) werden die Markierungen der Bauteile gelesen und sichergestellt, dass polarisierte Bauteile – wie Elektrolytkondensatoren, Dioden und ICs – genau so ausgerichtet sind, wie es in den CAD-Daten festgelegt ist.
- Tombstoning und Billboarding: Zuverlässige Erkennung passiver Bauteile (wie 0402- oder 0201-Widerstände), die ungleichmäßig benetzt wurden und sich infolgedessen während des thermischen Reflow-Prozesses von einem Pad gelöst haben, wobei sie senkrecht oder auf der Seite stehen.
- Lötbrücken und Kurzschlüsse: Erkennung unerwünschter Lötbrücken zwischen benachbarten Pins mit engem Rasterabstand bei Bauteilen wie QFPs (Quad Flat Packages) oder SOICs.
- Fehlendes, unzureichendes oder überschüssiges Lot: Analyse des gesamten Volumens der 3D-Lötnaht und des Benetzungswinkels zur Sicherstellung einer ausreichenden intermetallischen Verbindung und mechanischen Festigkeit unter strikter Einhaltung der IPC-A-610-Normen.
Trotz ihrer außergewöhnlichen Geschwindigkeit und ihrer analytischen Leistungsfähigkeit unterliegt die AOI einer grundlegenden physikalischen Einschränkung: Sie erfordert zwingend eine ungehinderte direkte Sichtverbindung. Was sie optisch nicht erfassen kann, kann sie grundsätzlich auch nicht prüfen.
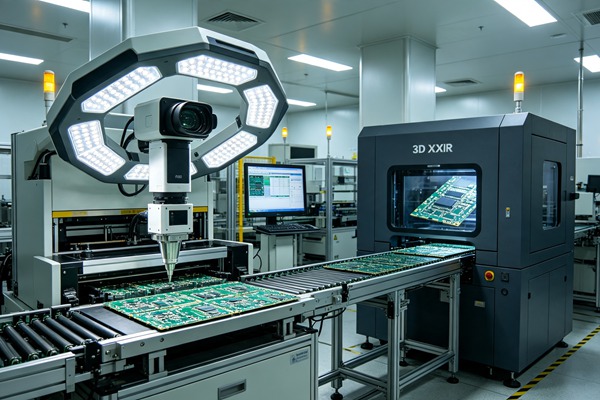
Die Rolle der 3D-Röntgenprüfung (AXI)
Da die fortschrittliche Verpackungstechnologie mit großen Schritten in Richtung höherer I/O-Dichten und Miniaturisierung voranschreitet, sind Komponenten wie BGAs (Ball Grid Arrays), CSPs (Chip Scale Packages), Flip-Chips und QFNs (Quad Flat No-leads) im modernen Hardware-Design mittlerweile allgegenwärtig. Diese hochdichten Bauteile zeichnen sich durch komplexe Lötstellen aus, die bewusst vollständig unterhalb des undurchsichtigen Gehäusekörpers positioniert sind und sich zwischen dem Chip und dem Leiterplattensubstrat befinden. Zur Beurteilung dieser kritischen internen Verbindungen ist eine optische Prüfung völlig unbrauchbar. Genau hier wird die 3D-Röntgenprüfung (AXI) von einem optionalen Luxus zu einer absoluten Notwendigkeit in der Fertigung.
Ein Blick hinter die Kulissen: BGA, CSP und QFN
Die industrielle Röntgenprüfung basiert auf dem physikalischen Grundprinzip der unterschiedlichen Materialdichte und -abschwächung. Dichtere Materialien mit höherer Ordnungszahl – insbesondere Blei, Zinn, Silber und Kupfer, aus denen die Lötlegierung besteht – absorbieren deutlich mehr Röntgenphotonenenergie als leichtere Materialien mit niedrigerer Ordnungszahl wie Siliziumchips, Kunststoffverkapselungen und das FR4-Glasfaser-Leiterplattensubstrat. Indem ein fokussierter, hochenergetischer Röntgenstrahl durch die PCBA-Baugruppe geleitet und die unterschiedlich abgeschwächten Strahlen auf einem hochauflösenden digitalen Flachbilddetektor erfasst werden, entsteht ein äußerst detailliertes Röntgenbild des Innenbereichs.
Während herkömmliche 2D-Röntgenaufnahmen für die grundlegende qualitative Fehlersuche (wie massive Kurzschlüsse oder grobe Fehlausrichtungen) nützlich sind, liefert echtes 3D-Röntgen (häufig unter Verwendung fortschrittlicher Computertomographie- oder CT-Techniken) präzise, messbare Querschnittsbilder der Lötstellen. Durch die schnelle Aufnahme von Hunderten von Bildern aus verschiedenen Schwenkwinkeln (Tomosynthese) oder einer vollständigen 360-Grad-Drehung (CT) erstellt die hochentwickelte Rekonstruktionssoftware ein vollständiges, navigierbares 3D-Volumenmodell der verborgenen Verbindungen. Diese leistungsstarke Funktion ermöglicht es Qualitätsingenieuren, die Leiterplatte digital horizontal oder vertikal zu „durchschneiden“ und einzelne innere BGA-Kugeln sowie verborgene thermische Massepads völlig isoliert zu untersuchen – ohne die verwirrenden visuellen Störungen durch Bauteile, die auf der gegenüberliegenden Seite einer dicht bestückten doppelseitigen Leiterplatte angebracht sind.
Hohlraumanalyse und Überprüfung des Lötvolumens
Eine der wohl wichtigsten und am häufigsten genutzten Anwendungen der 3D-Röntgentechnik in der hochzuverlässigen Fertigung ist die eindeutige Erkennung, Kartierung und volumetrische Quantifizierung von inneren Lötporen. Hohlräume sind mikroskopisch kleine, eingeschlossene Gasblasen innerhalb der erstarrten Lötstelle, die vorwiegend durch die Ausgasung des Flussmittels während der schnellen Aufheizphasen beim Reflow-Löten verursacht werden. Übermäßige Hohlraumbildung verringert sowohl die Wärmeableitungsfähigkeit als auch die mechanische Scherfestigkeit der Lötstelle drastisch, was unweigerlich zu vorzeitigem Spannungsbruch und Ausfällen im Einsatz unter wiederholten Temperaturwechseln oder bei mechanischen Stößen und Vibrationen führt.
Strenge Industriestandards (wie IPC-A-610 und MIL-SPEC) schreiben strenge mathematische Grenzwerte für den zulässigen Hohlraumanteil vor (z. B. maximal 25% oder 30% der gesamten Querschnittsfläche der Verbindung). Die 3D-Röntgenuntersuchung ermöglicht präzise, automatisierte Volumenberechnungen dieser Hohlräume und gewährleistet so die dokumentierte Einhaltung dieser strengen Zuverlässigkeitsvorgaben. Darüber hinaus ist die 3D-Röntgenprüfung als einziges Verfahren in der Lage, schwer erkennbare „Head-in-Pillow“-Defekte (HiP) zu erkennen – bei denen die BGA-Kugel zwar physisch auf der aufgedruckten Lötpaste aufliegt, während des Reflow-Prozesses jedoch keine metallurgische Verbindung eingeht. Dieser spezifische Defekt führt zu einer stark intermittierenden, temperaturempfindlichen elektrischen Verbindung, die für herkömmliche 2D-Röntgenverfahren praktisch unsichtbar und für AOI-Systeme gänzlich nicht erkennbar ist, wodurch 3D-AXI die einzige zuverlässige Schutzmaßnahme darstellt.
Synergieeffekte von AOI und 3D-Röntgen für eine fehlerfreie Fertigung
Um einen wirklich nachhaltigen, fehlerfreien Prozess zu erreichen, ist eine mehrstufige Inspektionsstrategie mit tiefgreifenden Sicherheitsmaßnahmen erforderlich. AOI und 3D-Röntgen sind keine Technologien, die von Natur aus miteinander konkurrieren oder sich gegenseitig ausschließen; vielmehr ergänzen sie sich hervorragend.
AOI ist bemerkenswert schnell und in der Lage, eine dicht bestückte, großformatige Hauptplatine routinemäßig innerhalb von Sekunden vollständig zu prüfen. Es fungiert als das Hochgeschwindigkeits-Arbeitstier der SMT-Linie und übernimmt die Hauptlast der 100%-Inline-Prüfung aller sichtbaren Bauteile, Polaritäten und freiliegenden Randverbindungen. 3D-Röntgen ist hingegen aufgrund der komplexen physikalischen Zusammenhänge bei der Röntgenbildaufnahme und der enormen Rechenlast bei der 3D-Volumenrekonstruktion traditionell langsamer. Daher besteht die optimale, in der Industrie bewährte Strategie darin, 3D-AOI für die 100%-Inline- Echtzeit-Prüfung im 100%-Verfahren einzusetzen, gefolgt von entweder einer Inline- oder einer strategisch offline durchgeführten 3D-Röntgenprüfung, die speziell auf die risikoreichen, verdeckten Lötstellen von BGAs, komplexen QFNs und kritischen Leistungsbauteilen abzielt. Erfahren Sie mehr über Via-in-Pad Plated Over (VIPPO): Entwurfsrichtlinien für BGA-Anschlüsse mit feinem Rasterabstand.
Durch die intelligente Kombination der schnellen, umfassenden Oberflächenanalyse mittels 3D-AOI mit der tiefgehenden, durchdringenden volumetrischen Innenanalyse mittels 3D-Röntgen erreichen Hersteller eine vollständige, kompromisslose Abdeckung bei der Strukturprüfung.
So setzen Sie AOI und 3D-Röntgen ein (Schritt-für-Schritt-Anleitung)
Beachten Sie diese technischen Vorschriften.
- Bewertung der Komplexität von Leiterplattenbaugruppen und der Komponentenzusammensetzung
Beginnen Sie mit einer gründlichen Analyse der Stückliste (BOM) und des spezifischen CAD-Layouts Ihrer Leiterplattenentwürfe. Ermitteln Sie das genaue Verhältnis und den prozentualen Anteil von sichtbaren Bauteilen im Vergleich zu Bauteilen mit verdeckten Anschlüssen (BGAs, CSPs, Mikro-BGAs, QFNs, LGAs). Ermitteln Sie die physikalischen Abmessungen der kleinsten passiven Bauteile (z. B. 0201, 01005 oder sogar 008004 metrisch) sowie den Pin-Abstand der engsten integrierten Schaltkreise. Diese kritische Bewertung bestimmt direkt die Anforderungen an die optische Auflösung der AOI-Kamerasensoren sowie die erforderliche kV-Leistung und die Brennfleckgröße der AXI-Röntgenröhre.
- AOI nach dem Reflow und vor dem Reflow integrieren
Setzen Sie Ihre hochentwickelten 3D-AOI-Systeme inline im SMT-Prozess ein. Eine AOI nach dem Reflow ist grundsätzlich zwingend erforderlich für die abschließende Sichtprüfung der Lötstellen und die endgültige Freigabe der Baugruppe. Sollte Ihre First-Pass-Ausbeute (FPY) jedoch ein frühzeitiges Eingreifen erfordern, um Nacharbeitskosten zu senken, sollten Sie ernsthaft die Implementierung einer Pre-Reflow-AOI in Betracht ziehen (die unmittelbar nach den Hochgeschwindigkeits-Bestückungsautomaten, aber vor dem Reflow-Ofen positioniert wird). Durch diese strategische Platzierung werden Bestückungsabweichungen, fehlende Bauteile und Fehler durch falsche Bauteile erkannt, wenn deren Behebung noch wesentlich kostengünstiger und einfacher ist – nämlich bevor die Lötpaste geschmolzen ist und der Defekt dauerhaft verfestigt wird.
- Einsatz von 3D-Röntgentechnik für komplexe Verpackungen
Entscheiden Sie sich auf der Grundlage der festgelegten Taktzeit und der Gesamtzykluszeit Ihrer Produktionslinie für den Einsatz eines Inline- oder Offline-3D-Röntgensystems. Für Linien mit hohem Volumen und großer Produktvielfalt, die stark mit komplexen BGAs bestückt sind, ist ein Inline-AXI-System, das so programmiert ist, dass es dynamisch nur die verdeckten Lötstellen prüft, optimal, um den Linienfluss aufrechtzuerhalten. Bei geringeren Produktionsmengen, hochspezialisierten NPI-Läufen (New Product Introduction) oder komplexen Fehleranalysen bietet die Investition in ein fortschrittliches, hochauflösendes Offline-CT-Röntgensystem unvergleichliche tiefgehende Analysefähigkeiten für die Chargenprüfung und die Ermittlung der Grundursache.
- Einrichtung eines einheitlichen Datenkreislaufs für die Prozesssteuerung
Lassen Sie nicht zu, dass Ihre mehrere Millionen Dollar teuren Prüfmaschinen als isolierte Datensilos betrieben werden. Verbinden Sie sowohl die SPI-, AOI- als auch die Röntgensysteme mit einem zentralisierten Manufacturing Execution System (MES) oder einer speziellen Software-Suite für das Ausbeutemanagement in der Fertigung. Konfigurieren Sie intelligente Rückkopplungsmechanismen im geschlossenen Regelkreis, sodass Trendanalysen der statistischen Prüfdaten am Ende der Fertigungslinie automatisch das Bedienpersonal alarmieren oder vorgelagerte Maschinenparameter (wie z. B. den Rakeldruck des Lötpastendruckers, Schablonenversätze oder den Düsendruck der Bestückungsmaschine) proaktiv anpassen können, bevor festgelegte Fehlergrenzwerte tatsächlich überschritten werden.
- Schulung von Personal aus den Bereichen Zuggestaltung und Qualitätssicherung
Der Einsatz modernster 3D-Messtechnik und Röntgengeräte erfordert hochqualifizierte, analytisch denkende Bediener und Prozessprogrammierer. Investieren Sie umfangreich in kontinuierliche, umfassende Schulungen für Ihre Teams in der Fertigungstechnik und der Qualitätssicherung (QA). Diese müssen nicht nur genau verstehen, wie man die Maschinen effizient programmiert und komplexe Prüfalgorithmen so optimiert, dass Fehlalarme minimiert werden, sondern auch, wie man komplizierte volumetrische 3D-Röntgenschnitte präzise interpretiert und identifizierte Fehlersignaturen bis zu ihrer genauen Ursache im vorgelagerten SMT-Druck- oder Bestückungsprozess zurückverfolgen kann.
Die Umsetzung einer robusten, ertragreichen Prüfstrategie erfordert sorgfältige Planung, Prozesscharakterisierung und disziplinierte Umsetzung. Befolgen Sie diesen strukturierten Leitfaden, um fortschrittliche AOI- und 3D-Röntgensysteme erfolgreich in Ihre moderne Fertigungsumgebung zu integrieren. Erfahren Sie mehr über Extreme Temperaturwechselbeanspruchung: Zuverlässigkeitsprüfungen und Materialauswahl für Leiterplatten in der Luft- und Raumfahrt.
Fortgeschrittene Fehleranalyse und Ausbeuteoptimierung
Der eigentliche strategische Wert der Integration von vernetzten AOI- und 3D-Röntgensystemen geht weit über die bloße Fehlerauslesung am Ende der Fertigungslinie hinaus; ihre wahre Stärke liegt darin, eine kontinuierliche Ausbeuteoptimierung und Prozessreife zu ermöglichen. Moderne Prüfplattformen integrieren zunehmend ausgefeilte Algorithmen der künstlichen Intelligenz (KI) und des tiefen maschinellen Lernens (ML).
KI-gesteuerte Inferenz-Engines können die Fehlalarmquote im AOI-Bereich drastisch und kontinuierlich senken, indem sie im Laufe der Zeit die zulässigen, nuancierten Abweichungen bei einwandfreien Lötstellen selbstständig erlernen und sich ohne manuelle Neuprogrammierung an verschiedene Bauteilhersteller anpassen. Im Bereich der Röntgenanalyse können KI-Modelle hochkomplexe Fehlerarten – wie Mikrorisse, subtile „Head-in-Pillow“-Bildungen oder unregelmäßige Hohlraumansammlungen – autonom segmentieren, identifizieren und klassifizieren, die einer ermüdeten menschlichen Sichtprüfung leicht entgehen könnten. Durch die umfassende Nutzung dieser fortschrittlichen, datengesteuerten Analysewerkzeuge können Elektronikhersteller endgültig von einer reaktiven, kostspieligen Vorgehensweise (das Aufspüren von Fehlern, nachdem sie aufgetreten sind) zu einer äußerst proaktiven, vorausschauenden Vorgehensweise (das Verhindern von Fehlern, bevor sie entstehen) übergehen und so die ultimative Vision einer fehlerfreien Leiterplattenbestückung wirklich verwirklichen.
Häufig gestellte Fragen (FAQ)
Bei der herkömmlichen 2D-AOI werden flache Beleuchtung und Kameras zur Analyse von 2D-Kontrast, Kanten und Farbe eingesetzt, wodurch das Verfahren sehr anfällig für Fehlalarme ist, die durch Schatten, Verformungen der Leiterplatte und Farbschwankungen bei den Bauteilen verursacht werden. Moderne 3D-AOI hingegen nutzt strukturierte Lichtprojektion oder Laser, um eine physikalische, mathematische Topografiekarte der gesamten Leiterplatte zu erstellen. Dies ermöglicht präzise, wiederholbare volumetrische Messungen von Bauteilkörpern und Lötstellen, wodurch Fehlalarme deutlich reduziert und die Messgenauigkeit erheblich verbessert werden.
Nein, AOI kann BGA-Lötstellen keinesfalls zuverlässig prüfen, da diese Technologie ausschließlich auf einer direkten, ungehinderten Sichtprüfung basiert. Die kritischen Lötkugeln auf einem BGA befinden sich vollständig unterhalb des undurchsichtigen Bauteilgehäuses und sind somit für die optischen Kameras der AOI völlig verborgen. Die 3D-Röntgenprüfung ist die einzige zerstörungsfreie Methode, mit der diese verborgenen inneren Lötstellen effektiv geprüft werden können.
Die 3D-Röntgenuntersuchung (AXI) erfasst Hunderte von Röntgenbildern durch die Leiterplatte hindurch aus verschiedenen Winkeln und rekonstruiert diese zu einem digitalen 3D-Volumenmodell (Computertomographie). Da das in einem Hohlraum eingeschlossene Gas eine wesentlich geringere Dichte aufweist als die umgebende Schwermetall-Lötlegierung, erscheint es in der Röntgendatenmatrix als deutlicher, hellerer Bereich oder „Hohlraum“. Die fortschrittliche Software des Systems berechnet präzise das Innenvolumen dieses Hohlraums im Verhältnis zum gesamten berechneten Volumen der umgebenden Lötstelle, um einen exakten Hohlraumanteil zu ermitteln.
Für die Fertigung hochzuverlässiger, missionskritischer oder komplexer, dicht bestückter Leiterplatten (z. B. für medizinische Geräte, Luft- und Raumfahrt-Avionik, autonome Fahrzeugsysteme) lautet die Antwort eindeutig „Ja“. AOI bietet eine schnelle und kosteneffiziente 100%-Oberflächenabdeckung sichtbarer Bauteile und Lötstellen, während die 3D-Röntgenprüfung die erforderliche interne Inspektion versteckter struktureller Verbindungen (BGAs, QFNs) gewährleistet. Der strategische Einsatz beider Verfahren gewährleistet eine maximale Prüfabdeckung und minimiert das Risiko katastrophaler Ausfälle im Einsatz drastisch.
Die Rückkopplung im geschlossenen Regelkreis erfasst die detaillierten Fehler- und Messdaten, die von SPI-, AOI- und Röntgensystemen an verschiedenen Stellen der Fertigungslinie identifiziert werden, und leitet diese automatisch an frühere Stufen des Fertigungsprozesses weiter (wie beispielsweise den ersten Lötpastendrucker oder die Bestückungsmaschine). Diese ausgeklügelte Vernetzung ermöglicht es dem Fertigungssystem, geringfügige, schleichende Prozessabweichungen (z. B. eine Schablonenausrichtung, die sich langsam außerhalb der Toleranz verschiebt) dynamisch und intelligent zu korrigieren, bevor diese Abweichungen zu tatsächlichen schwerwiegenden Fehlern führen, wodurch die First-Pass-Ausbeute (FPY) der Fertigungslinie kontinuierlich optimiert wird.