Innehållsförteckning
Introduktion till kretskortmontering utan fel
Inom den moderna elektronikindustrin, som präglas av hård konkurrens och krav på hög precision, är målet att uppnå en kretskortmontering (PCBA) helt utan fel inte längre bara en ambition – det är ett obligatoriskt driftskrav. I takt med att elektroniska enheter blir exponentiellt mindre, tätare och i grunden verksamhetskritiska inom sektorer som flyg- och rymdindustrin, implanterbara medicintekniska produkter, fordonsindustrin (särskilt avancerade förarassistanssystem och elfordon) samt 5G-telekommunikationsinfrastruktur har kostnaden för fel i fält ökat dramatiskt. En enda oupptäckt lödbro, en felplacerad passiv komponent eller ett mikroskopiskt hålrum i en Ball Grid Array (BGA) kan leda till katastrofala fel på systemnivå, orimligt kostsamma återkallelser inom ramen för garantin och allvarlig skada på varumärket.
För att effektivt minska dessa risker och säkerställa absolut tillförlitlighet under hela produktionsprocessen förlitar sig elektronikkontraktstillverkare och OEM-tillverkare i hög grad på avancerad, automatiserad inspektionsteknik. De viktigaste av dessa diagnostiska verktyg är automatiserad optisk inspektion (AOI) och 3D-röntgeninspektion (allmänt känd som automatiserad röntgeninspektion, eller AXI). Även om varje inspektionsteknik är mycket effektiv inom sitt eget specifika tillämpningsområde, utgör deras kombinerade, strategiska användning den absoluta grunden för en heltäckande tillverkningsstrategi utan defekter. Denna artikel går på djupet med de tekniska mekanismerna, förmågan att upptäcka defekter och den synergistiska implementeringen av AOI- och 3D-röntgensystem inom moderna produktionslinjer för ytmonteringsteknik (SMT).
Automatiserad optisk inspektion (AOI): Den första försvarslinjen
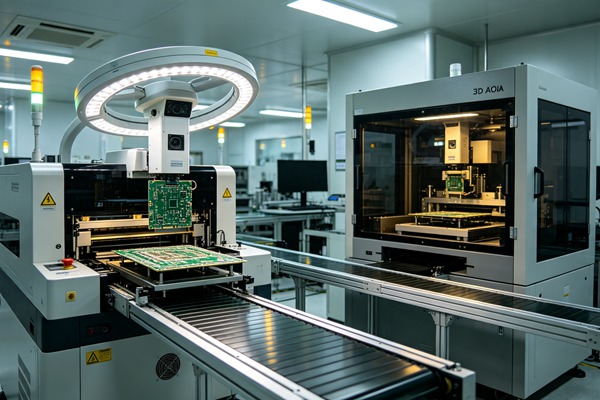
Automatiserad optisk inspektion (AOI) har utvecklats avsevärt sedan de tidiga, logikbegränsade 2D-versionerna. Idag är äkta 3D-AOI branschstandard och använder industriella kameror med ultrahög upplösning, sofistikerade belysningssystem med flera vinklar samt beräkningsintensiva algoritmer för att visuellt inspektera kretskort i olika kritiska skeden av monteringsprocessen. Lär dig mer om Press-Fit-kontakter: Tillverkningstoleranser för kretskort vid lödfria anslutningar.
Hur 3D-AOI fungerar
Moderna 3D-AOI-system använder främst fransprojektionsteknik, fasförskjutningsprofilometri eller moiré-interferometri för att samla in mycket exakta och detaljerade topografiska data över hela PCBA-ytan. I praktiken projicerar flera integrerade projektorer precisa, strukturerade ljusmönster på kretskortet. Samtidigt registrerar höghastighetskameror de mikroskopiska deformationer som uppstår i detta ljusmönster när det faller över komponenterna och lödpunkterna. Genom en noggrann matematisk analys av dessa fasförskjutningar och deformationer skapar systemets programvara en exakt och matematiskt korrekt 3D-modell av kretskortet. Detta möjliggör verkliga volymetriska mätningar av komponenternas kroppar och den specifika geometrin hos lödfiléerna. Lär dig mer om Åtgärder mot överhörning: Avancerade routningstekniker för att minimera NEXT och FEXT i höghastighetskretskort.
Denna övergång till 3D-profilering är avgörande för verksamheten. Traditionell 2D-AOI var i hög grad beroende av kontrast- och kantdetektering, vilket som bekant hade stora svårigheter med skuggor från högre intilliggande komponenter, subtila skevheter i kretskortet samt oförutsägbara variationer i komponenternas färg eller reflektivitet från olika leverantörer. Detta ledde ofta till oacceptabelt höga andelar falska larm (pseudo-defekter), vilket tvingade operatörer att slösa tid på att kontrollera kretskort som var helt felfria. 3D-AOI övervinner dessa inneboende begränsningar på ett avgörande sätt genom att förlita sig på oföränderliga volymetriska rumsdata istället för 2D-pixelkontrast som lätt kan bli snedvriden.
Upptäckt av viktiga defekter med AOI
AOI används strategiskt vid flera olika kontrollpunkter längs SMT-linjen: efter tryckning av lödpasta (SPI – Solder Paste Inspection, tekniskt sett en särskild del av den optiska inspektionen), före reflow (efter bestückning) och efter reflow. AOI efter reflow är särskilt viktigt för att definitivt identifiera ett brett spektrum av avvikelser på ytan:
- Komponenternas placering och absolut inriktning: Kontrollera att rätt komponent är monterad, perfekt centrerad på de avsedda kontaktpunkterna och att rotationsläget är korrekt (X-, Y- och theta-koordinater).
- Polaritet och lasermärkning: Genom att använda avancerad optisk teckenigenkänning och verifiering (OCR/OCV) avläses komponentmärkningar och säkerställs att polariserade komponenter – såsom elektrolytkondensatorer, dioder och integrerade kretsar – är placerade exakt enligt CAD-data.
- Tombstoning och billboarding: Pålitlig detektering av passiva komponenter (som 0402- eller 0201-motstånd) som har fuktats ojämnt och därefter lossnat från en kontaktplatta under den termiska reflow-processen, oavsett om de står vertikalt eller ligger på sidan.
- Lödbroar och kortslutningar: Att identifiera oönskade lödbroar mellan intilliggande stift med fin delning på komponenter som QFP (Quad Flat Packages) eller SOIC.
- Saknat, otillräckligt eller för mycket lödtenn: Analys av den totala volymen på 3D-lödfogen och vätningsvinkeln för att säkerställa tillräcklig intermetallisk bindning och mekanisk hållfasthet, i strikt överensstämmelse med standarderna i IPC-A-610.
Trots sin enastående hastighet och analytiska förmåga har AOI en grundläggande fysisk begränsning: systemet kräver absolut fri siktlinje. Det kan helt enkelt inte inspektera något som det inte kan se optiskt.
Betydelsen av 3D-röntgeninspektion (AXI)
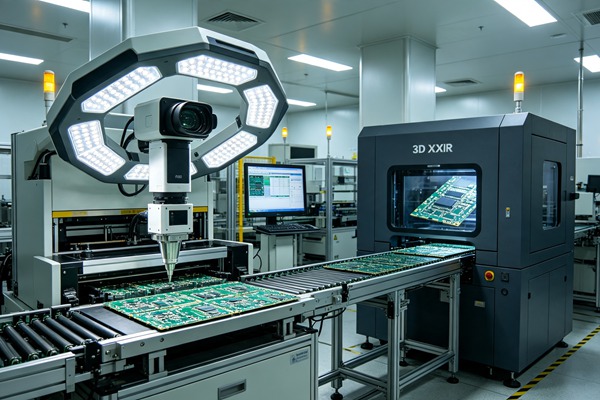
I takt med att den avancerade förpackningstekniken snabbt utvecklas mot högre I/O-täthet och miniatyrisering har komponenter som BGA:er (Ball Grid Arrays), CSP:er (Chip Scale Packages), flip-chips och QFN:er (Quad Flat No-leads) blivit helt allmänt förekommande inom modern hårdvarukonstruktion. Dessa komponenter med hög täthet har komplexa lödpunkter som medvetet är placerade helt under den ogenomskinliga förpackningskroppen, inklämda mellan chipet och kretskortets substrat. För att utvärdera dessa kritiska interna förbindelser är optisk inspektion helt verkningslös. Det är just här som 3D-röntgeninspektion (AXI) övergår från att vara en valfri lyx till en absolut nödvändighet i tillverkningen.
En djupdykning i de dolda anslutningarna: BGA, CSP och QFN
Industriell röntgeninspektion bygger på den grundläggande fysikaliska principen om skillnader i materialdensitet och dämpning. Material med högre densitet och högre atomnummer – särskilt bly, tenn, silver och koppar som ingår i lödlegeringen – absorberar betydligt mer röntgenfotonenergi än lättare material med lägre atomnummer, såsom kiselchips, plastinkapslingar och FR4-glasfiber-PCB-substratet. Genom att låta en fokuserad, högenergisk röntgenstråle passera genom PCBA-enheten och registrera de varierande dämpade strålarna på en högupplöst digital plattdetektor skapas en mycket detaljerad intern röntgenbild.
Medan traditionell 2D-röntgen är användbar för grundläggande kvalitativ felsökning (som omfattande kortslutningar eller grova felinriktningar) ger äkta 3D-röntgen (som ofta utnyttjar avancerade datortomografi- eller CT-tekniker) exakta, mätbara tvärsnittsbilder av lödförbanden. Genom att snabbt ta hundratals bilder från flera svepande vinklar (tomosyntes) eller en fullständig 360-gradersrotation (CT) bygger den sofistikerade rekonstruktionsprogramvaran upp en komplett, navigerbar 3D-volymmodell av de dolda anslutningarna. Denna kraftfulla funktion gör det möjligt för kvalitetsingenjörer att digitalt ”skära” horisontellt eller vertikalt genom kretskortet och undersöka enskilda inre BGA-sfärer och dolda jordnings- och värmeledande ytor helt isolerat, utan den förvirrande visuella störningen från komponenter monterade på motsatt sida av ett tätt packat dubbelsidigt kretskort.
Analys av tomrum och kontroll av lödvolym
En av de utan tvekan viktigaste och mest använda tillämpningarna av 3D-röntgen inom tillverkning med höga tillförlitlighetskrav är den definitiva detekteringen, kartläggningen och volymmätningen av inre lödhålrum. Hålrummen är mikroskopiska gasfickor som är instängda i den stelnade lödfogen och orsakas främst av utgasning från flussmedlet under de snabba uppvärmningsfaserna vid reflow-lödning. Omfattande porbildning minskar drastiskt både fogens värmeavledningsförmåga och dess mekaniska skjuvhållfasthet, vilket oundvikligen leder till förtida spänningsbrott och fel i fältet vid upprepade termiska cykler eller mekaniska stötar och vibrationer.
Stränga branschstandarder (såsom IPC-A-610 och MIL-SPEC) föreskriver strikta matematiska gränser för den tillåtna andelen hålrum (t.ex. att högst 25% eller 30% av fogens totala tvärsnittsarea får utgöras av hålrum). 3D-röntgen ger exakta, automatiserade volymberäkningar av dessa hålrum, vilket säkerställer dokumenterad efterlevnad av dessa stränga tillförlitlighetskrav. Dessutom har 3D-röntgen en unik förmåga att upptäcka svårupptäckta Head-in-Pillow-defekter (HiP) – där BGA-sfären fysiskt vilar på den tryckta lödpastan men inte smälter samman metallurgiskt under omflödet. Denna specifika defekt skapar en mycket intermittent, temperaturkänslig elektrisk anslutning som är praktiskt taget osynlig för standard 2D-röntgen och helt omöjlig för AOI att upptäcka, vilket gör 3D AXI till det enda tillförlitliga skyddet.
Synergi mellan AOI och 3D-röntgen för felfri tillverkning
För att uppnå en verkligt hållbar process utan fel krävs en flerlagrig inspektionsstrategi med djupgående skydd. AOI och 3D-röntgen är inte i sig konkurrerande eller ömsesidigt uteslutande tekniker; tvärtom kompletterar de varandra utmärkt.
AOI är anmärkningsvärt snabb och kan rutinmässigt genomföra en fullständig inspektion av ett tätt bestyckat moderkort i storformat på bara några sekunder. Den fungerar som den snabba arbetshästen i SMT-linjen och sköter det tunga arbetet med 100%-inline-inspektion av alla synliga komponenter, polariteter och exponerade anslutningar. 3D-röntgen är däremot traditionellt sett långsammare på grund av den komplexa fysiken bakom röntgenbildtagning och den enorma beräkningsbelastningen vid 3D-volymrekonstruktion. Därför är den optimala, branschbeprövade strategin att använda 3D-AOI för 100%-inspektion i produktionslinjen, i realtid, följt av antingen inline- eller strategiskt offline-3D-röntgen som specifikt riktar in sig endast på de högriskfyllda, dolda lödförbanden hos BGA:er, komplexa QFN:er och kritiska strömhanterande komponenter. Lär dig mer om Via-in-Pad Plated Over (VIPPO): Konstruktionsriktlinjer för BGA-anslutningar med fin delning.
Genom att på ett smart sätt kombinera den snabba och omfattande ytanalysen som 3D-AOI erbjuder med den djupgående och ingående volymetriska analysen av 3D-röntgen uppnår tillverkarna en fullständig och kompromisslös täckning vid strukturtestning.
Så här implementerar du AOI och 3D-röntgen (steg-för-steg-guide)
Följ dessa tekniska riktlinjer.
- Utvärdera komplexiteten hos PCBA och komponentmixen
Börja med att noggrant analysera materialförteckningen (BOM) och den specifika CAD-layouten för dina kretskortskonstruktioner. Fastställ det exakta förhållandet och andelen mellan synliga komponenter och komponenter med dolda anslutningar (BGA, CSP, mikro-BGA, QFN, LGA). Bestäm de fysiska dimensionerna för de minsta passiva komponenterna (t.ex. 0201, 01005 eller till och med 008004 metriska) och stiftavståndet för de mest tätt packade integrerade kretsarna. Denna kritiska utvärdering kommer direkt att avgöra kraven på optisk upplösning för AOI-kamerasensorerna samt den erforderliga kV-effekten och fokuspunktsstorleken för AXI-röntgenröret.
- Integrera AOI efter reflow och före reflow
Installera era avancerade 3D-AOI-system i linjen inom SMT-flödet. AOI efter reflow är ett allmänt krav för slutlig kontroll av synliga lödförband och godkännande av den färdiga monteringen. Om din First Pass Yield (FPY) kräver kraftfulla tidiga åtgärder för att minska omarbetningskostnaderna bör du dock allvarligt överväga att införa AOI före reflow (placerad direkt efter de snabba komponentplaceringsmaskinerna men före reflow-ugnen). Denna strategiska placering upptäcker avvikelser vid placeringen, saknade delar och felaktiga komponenter när det är betydligt billigare och enklare att åtgärda dem – innan lödpastan smälter och defekten stelnar permanent.
- Använd 3D-röntgen för komplexa förpackningar
Utifrån den fastställda takt- och totalcykeltiden för er produktionslinje bör ni välja mellan en inline- eller offline-lösning för 3D-röntgen. För produktionslinjer med stora volymer och stor produktvariation, där det förekommer många komplexa BGA-komponenter, är ett inline-AXI-system – programmerat att dynamiskt endast inspektera de dolda lödpunkterna – det bästa alternativet för att upprätthålla produktionsflödet. För lägre produktionsvolymer, högspecialiserade NPI-körningar (New Product Introduction) eller komplex felanalys ger en investering i ett avancerat, högupplöst offline-CT-röntgensystem oöverträffade djupgående analysmöjligheter för batchgranskning och fastställande av grundorsaker.
- Upprätta en enhetlig datakrets för processstyrning
Låt inte era inspektionsmaskiner, värda flera miljoner dollar, fungera som isolerade datasilor. Anslut både SPI-, AOI- och röntgensystemen till ett centraliserat Manufacturing Execution System (MES) eller en dedikerad programvarusvit för avkastningshantering i fabriken. Konfigurera intelligenta återkopplingsmekanismer med sluten krets så att trender i statistiska inspektionsdata i slutet av produktionslinjen automatiskt kan varna operatörerna eller proaktivt justera maskinparametrarna uppströms (t.ex. trycket på skrapan i lödpastaskrivaren, schablonförskjutningar eller munstyckstrycket i pick-and-place-maskinen) innan de strikta gränsvärdena för defekter faktiskt överskrids.
- Personal inom tågteknik och kvalitetssäkring
För att kunna hantera avancerad 3D-mätteknik och röntgenutrustning krävs högt kvalificerade, analytiskt sinnade operatörer och processprogrammerare. Satsa kraftigt på kontinuerlig och omfattande utbildning för era team inom tillverkningsteknik och kvalitetssäkring (QA). De måste ha en djupgående förståelse inte bara för hur man effektivt programmerar maskinerna och finjusterar komplexa inspektionsalgoritmer för att minimera falska larm, utan också för hur man korrekt tolkar invecklade volymetriska 3D-röntgenbilder och spårar identifierade defektsignaturer tillbaka till deras exakta grundorsak i den uppströms liggande SMT-tryck- eller placeringsprocessen.
Att införa en robust och effektiv inspektionsstrategi kräver noggrann planering, processkartläggning och ett disciplinerat genomförande. Följ denna strukturerade guide för att framgångsrikt integrera avancerade AOI- och 3D-röntgensystem i er moderna tillverkningsmiljö. Lär dig mer om Extrema temperaturväxlingar: Tillförlitlighetstestning och materialval för kretskort inom flyg- och rymdindustrin.
Avancerad felanalys och avkastningsoptimering
Det verkliga strategiska värdet av att integrera nätverksanslutna AOI- och 3D-röntgensystem sträcker sig långt bortom enbart felgallring i slutet av produktionslinjen; dess verkliga styrka ligger i att möjliggöra kontinuerlig optimering av utbytet och processmognad. Moderna inspektionsplattformar integrerar i allt högre grad avancerade algoritmer för artificiell intelligens (AI) och djupinlärning (ML).
AI-drivna inferensmotorer kan drastiskt och kontinuerligt minska andelen falska larm inom AOI genom att med tiden självständigt lära sig de högst acceptabla, nyanserade variationerna hos fullt fungerande lödpunkter och anpassa sig till olika komponentleverantörer utan manuell omprogrammering. Inom röntgenanalys kan AI-modeller självständigt segmentera, identifiera och klassificera mycket komplexa defekttyper – såsom mikrosprickor, subtila ”head-in-pillow”-formationer eller oregelbundna hålrumskluster – som lätt kan undgå en trött mänsklig visuell inspektion. Genom att fullt ut utnyttja dessa avancerade, datadrivna analysverktyg kan elektroniktillverkare definitivt övergå från en reaktiv, kostsam strategi (att upptäcka defekter efter att de uppstått) till en mycket proaktiv, prediktiv strategi (att förebygga defekter innan de uppstår), och därmed verkligen förverkliga den ultimata visionen om en PCB-montering utan defekter.
Ofta ställda frågor (FAQ)
Traditionell 2D-AOI använder plan belysning och kameror för att analysera 2D-kontrast, kanter och färg, vilket gör den mycket känslig för falska fel orsakade av skuggor, skevhet i kretskortet och variationer i komponenternas färgpartier. Modern 3D-AOI använder däremot strukturerad ljusprojektion eller lasrar för att skapa en fysisk, matematisk topografisk karta över hela kretskortet. Detta möjliggör exakta, repeterbara volymmätningar av komponentkroppar och lödfogar, vilket avsevärt minskar antalet falska felmeddelanden och kraftigt förbättrar mätnoggrannheten.
Nej, AOI kan absolut inte på ett tillförlitligt sätt inspektera BGA-lödpunkter, eftersom tekniken uteslutande bygger på en direkt, fri siktlinje vid den visuella inspektionen. De kritiska lödkulorna på en BGA är helt placerade under det ogenomskinliga komponenthöljet och är därmed helt dolda för AOI-systemets optiska kameror. 3D-röntgen är den enda icke-destruktiva metoden som krävs för att effektivt inspektera dessa dolda inre lödpunkter.
3D-röntgen (AXI) tar hundratals röntgenbilder genom kretskortet ur olika vinklar och rekonstruerar dem till en tredimensionell digital volym (datortomografi). Eftersom den inkapslade gasen som är instängd i ett hålrum har betydligt lägre densitet än den omgivande lödlegeringen av tungmetall, framträder den som ett tydligt, ljusare område eller ”tomrum” i röntgendatamatrisen. Systemets avancerade programvara beräknar exakt den inre volymen av detta tomrum i förhållande till den totala beräknade volymen hos den omgivande lödfogen för att fastställa en exakt andel tomrum.
När det gäller tillverkning av kretskort med hög tillförlitlighet, som är verksamhetskritiska eller komplexa och tätt bestyckade (t.ex. medicintekniska produkter, flyg- och rymdavionik samt autonoma fordonssystem) är svaret ett entydigt ja. AOI ger en snabb och kostnadseffektiv 100%-ytkontroll av synliga komponenter och anslutningar, medan 3D-röntgen utför den obligatoriska interna inspektionen av dolda strukturella anslutningar (BGA, QFN). Genom att strategiskt använda båda metoderna säkerställs maximal testtäckning och risken för katastrofala fel i fält minimeras kraftigt.
Återkoppling i sluten slinga samlar in detaljerade fel- och mätdata som identifierats av SPI-, AOI- och röntgensystem vid olika punkter i produktionslinjen och skickar automatiskt tillbaka dessa till tidigare steg i tillverkningsprocessen (till exempel den inledande lödpastaskrivaren eller komponentplaceringsmaskinen). Denna sofistikerade nätverkskoppling gör det möjligt för tillverkningssystemet att på ett intelligent sätt dynamiskt korrigera små, smygande processavvikelser (t.ex. en stencilinriktning som långsamt förskjuts utanför toleransgränserna) innan dessa avvikelser utvecklas till faktiska allvarliga defekter, vilket därmed kontinuerligt optimerar produktionslinjens First Pass Yield (FPY).