Indholdsfortegnelse
Introduktion til PCB-montering uden fejl
I den moderne elektronikproduktion, der er præget af hård konkurrence og fokus på præcision, er det at opnå en fejlfri samling af printkort (PCBA) ikke længere blot et ønskemål – det er et obligatorisk driftskrav. I takt med at elektroniske enheder bliver eksponentielt mindre, mere kompakte og fundamentalt missionskritiske inden for sektorer som luftfartsavionik, implanterbare medicinske enheder, bilindustrien (især avancerede førerassistancesystemer og elbiler) samt 5G-telekommunikationsinfrastruktur, er omkostningerne ved fejl i felten steget dramatisk. En enkelt uopdaget loddebro, en forkert justeret passiv komponent eller et mikroskopisk hulrum i et Ball Grid Array (BGA) kan føre til katastrofale fejl på systemniveau, uforholdsmæssigt dyre tilbagekaldelser under garantien og alvorlig skade på brandet.
For effektivt at mindske disse risici og sikre absolut pålidelighed gennem hele produktionsforløbet er elektronikkontraktproducenter og OEM’er stærkt afhængige af avancerede, automatiserede inspektionsteknologier. De vigtigste af disse diagnostiske værktøjer er automatiseret optisk inspektion (AOI) og 3D-røntgeninspektion (almindeligvis kendt som automatiseret røntgeninspektion eller AXI). Selvom hver inspektionsteknologi er yderst effektiv inden for sit eget specifikke anvendelsesområde, udgør deres kombinerede, strategiske anvendelse det absolutte fundament for en omfattende produktionsstrategi med nul fejl. Denne artikel går i dybden med de tekniske mekanismer, fejldetekteringsmulighederne og den synergistiske implementering af AOI- og 3D-røntgensystemer i moderne produktionslinjer baseret på overflademonteringsteknologi (SMT).
Automatiseret optisk inspektion (AOI): Første forsvarslinje
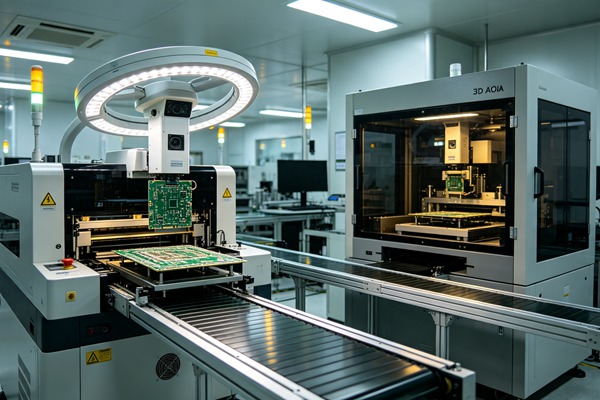
Automatiseret optisk inspektion (AOI) har gennemgået en betydelig udvikling siden de tidlige, logikbegrænsede 2D-versioner. I dag er ægte 3D-AOI branchestandarden, hvor der anvendes industrielle kameraer med ultrahøj opløsning, avancerede belysningssystemer med flere vinkler og beregningskrævende algoritmer til visuel inspektion af printkort i forskellige kritiske faser af samleprocessen. Få mere at vide om Press-Fit-stik: Tolerancer ved fremstilling af printkort til loddefrie forbindelser.
Mekanikken bag 3D-AOI
Moderne 3D-AOI-systemer anvender primært fringeprojektionsteknologi, faseskiftprofilometri eller moiré-interferometri til at indsamle yderst nøjagtige, detaljerede topografiske data om hele PCBA-overfladen. I praksis projicerer flere integrerede projektorer præcise, strukturerede lysmønstre ned på printkortet. Samtidig registrerer højhastighedskameraer de mikroskopiske deformationer, der opstår i dette lysmønster, når det falder over komponenter og loddeforbindelser. Ved hjælp af en grundig matematisk analyse af disse faseforskydninger og deformationer opbygger systemsoftwaren en præcis, matematisk nøjagtig 3D-model af printkortet. Dette muliggør ægte volumetriske målinger af komponenternes kroppe og loddefiletternes specifikke geometri. Få mere at vide om Reduktion af krydstale: Avancerede routingsteknikker til minimering af NEXT og FEXT i højhastigheds-printkort.
Denne overgang til 3D-profilering er afgørende for driften. Traditionel 2D-AOI var i høj grad afhængig af kontrast- og kantdetektering, hvilket som bekendt havde store problemer med skygger fra højere tilstødende komponenter, svage vridninger i printkortet samt uforudsigelige variationer i komponenternes farve eller refleksionsevne fra forskellige leverandører. Dette førte ofte til uacceptabelt høje fejlprocenter (pseudo-defekter), hvilket tvang operatørerne til at spilde tid på at kontrollere printkort, der var helt i orden. 3D-AOI overvinder afgørende disse iboende begrænsninger ved at basere sig på uforanderlige volumetriske rumdata i stedet for let forvrænget 2D-pixelkontrast.
Påvisning af væsentlige fejl ved hjælp af AOI
AOI anvendes strategisk på flere forskellige kontrolpunkter i SMT-linjen: efter trykning af loddepasta (SPI – Solder Paste Inspection, teknisk set en specifik underkategori af optisk inspektion), før reflow (efter bestykning) og efter reflow. AOI efter reflow er særligt afgørende for endeligt at identificere en lang række afvigelser på overfladen:
- Komponenters tilstedeværelse og absolut justering: Kontrol af, at den korrekte komponent er monteret, perfekt centreret på de dertil bestemte kontaktflader og placeret korrekt i forhold til rotationsakserne (X-, Y- og Theta-koordinater).
- Polaritet og lasermærkning: Ved hjælp af avanceret optisk tegngenkendelse og verifikation (OCR/OCV) aflæses komponentmærkninger, og det sikres, at polariserede komponenter – såsom elektrolytkondensatorer, dioder og integrerede kredsløb – er placeret nøjagtigt som defineret i CAD-dataene.
- Tombstoning og billboarding: Pålidelig detektering af passive komponenter (som f.eks. 0402- eller 0201-modstande), der er blevet ujævnt overtrukket med loddemasse og efterfølgende har løsnet sig fra en af loddepunkterne under den termiske reflow-proces, uanset om de står lodret eller ligger på siden.
- Loddebroer og kortslutninger: Identificering af uønskede loddeforbindelser mellem tilstødende ben med tæt benafstand på komponenter som f.eks. QFP’er (Quad Flat Packages) eller SOIC’er.
- Manglende, utilstrækkelig eller for meget lodde: Analyse af det samlede volumen af 3D-loddefileten og befugtningsvinklen for at sikre tilstrækkelig intermetallisk binding og mekanisk styrke, under nøje overholdelse af IPC-A-610-standarderne.
På trods af sin enestående hastighed og analytiske evner har AOI én grundlæggende fysisk begrænsning: Systemet kræver absolut en uhindret, direkte sigtelinje. Det kan grundlæggende ikke inspicere det, det ikke kan se optisk.
Betydningen af 3D-røntgeninspektion (AXI)
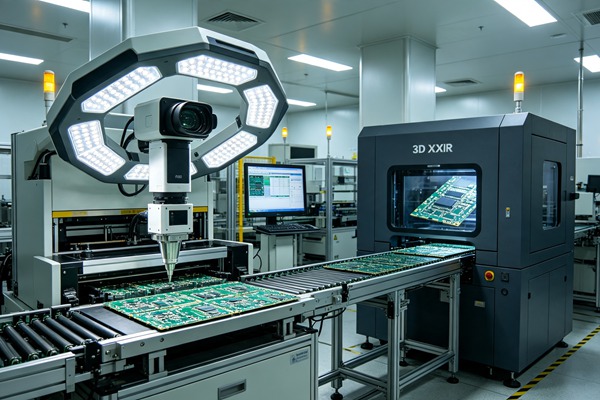
I takt med at avanceret emballageteknologi i rivende fart udvikler sig mod højere I/O-tætheder og miniaturisering, er komponenter som BGA’er (Ball Grid Arrays), CSP’er (Chip Scale Packages), flip-chips og QFN’er (Quad Flat No-leads) blevet fuldstændig udbredte i moderne hardware-design. Disse komponenter med høj tæthed har komplicerede loddeforbindelser, der bevidst er placeret helt under den uigennemsigtige pakke, klemt ind mellem chippen og printpladesubstratet. Optisk inspektion er fuldstændig ubrugelig til vurdering af disse kritiske interne forbindelser. Det er netop her, at 3D-røntgeninspektion (AXI) går fra at være en valgfri luksus til en absolut nødvendighed i produktionen.
En dybdegående gennemgang af de skjulte samlinger: BGA, CSP og QFN
Industriel røntgeninspektion bygger på det grundlæggende fysiske princip om forskelle i materialers tæthed og dæmpning. Materialer med højere tæthed og højere atomnummer – specifikt bly, tin, sølv og kobber, der udgør loddemetallen – absorberer betydeligt mere røntgenfotonerenergi end lettere materialer med lavere atomnummer, såsom siliciumchips, plastindkapslinger og FR4-glasfiber-PCB-substratet. Ved at sende en fokuseret, højenergisk røntgenstråle gennem PCBA-enheden og registrere de varierende dæmpede stråler på en højopløselig digital fladskærmsdetektor dannes der et meget detaljeret internt røntgenbillede.
Mens traditionel 2D-røntgen er nyttig til grundlæggende kvalitativ fejlfinding (som f.eks. massive kortslutninger eller grove fejljusteringer), giver ægte 3D-røntgen (ofte ved hjælp af avancerede computertomografi- eller CT-teknikker) præcise, målbare tværsnitsbilleder af loddeforbindelserne. Ved hurtigt at indsamle hundredvis af billeder fra flere forskellige vinkler (tomosyntese) eller en fuld 360-graders rotation (CT) opbygger den avancerede rekonstruktionssoftware en komplet, navigerbar 3D-volumetrisk model af de skjulte forbindelser. Denne kraftfulde funktion giver kvalitetsingeniører mulighed for digitalt at »skære« vandret eller lodret gennem printkortet og undersøge individuelle indre BGA-kugler og skjulte termiske jordingspuder helt isoleret, uden den forvirrende visuelle forstyrrelse fra komponenter monteret på den modsatte side af et tætpakket dobbeltsidet printkort.
Analyse af hulrum og verifikation af loddemængde
En af de uden tvivl mest afgørende og hyppigt anvendte anvendelser af 3D-røntgen inden for produktion med høje pålidelighedskrav er den endelige påvisning, kortlægning og volumetrisk kvantificering af indre loddehulrum. Hulrum er mikroskopiske lommer med indesluttet gas, der er indkapslet i den størknede loddeforbindelse, og som hovedsageligt skyldes udgasning af flusmiddel under de hurtige opvarmningsfaser ved reflow-lodning. Overdreven dannelse af hulrum reducerer drastisk både loddets evne til at aflede varme og dets mekaniske forskydningsstyrke, hvilket uundgåeligt fører til for tidlig brud på grund af spænding og svigt i drift under gentagne termiske cyklusser eller mekaniske stød og vibrationer.
Strenge branchestandarder (såsom IPC-A-610 og MIL-SPEC) fastsætter strenge matematiske grænser for den tilladte procentdel af hulrum (f.eks. kræves der maksimalt 25% eller 30% af det samlede tværsnitsareal for samlingen). 3D-røntgen giver præcise, automatiserede volumetriske beregninger af disse hulrum, hvilket sikrer dokumenteret overholdelse af disse strenge påkrævninger vedrørende pålidelighed. Desuden er 3D-røntgen unikt i stand til at detektere snigende Head-in-Pillow (HiP)-defekter – hvor BGA-kuglen fysisk hviler på den trykte loddepasta, men ikke smelter sammen metallurgisk under reflow. Denne specifikke defekt skaber en meget intermitterende, temperaturfølsom elektrisk forbindelse, der er praktisk talt usynlig for standard 2D-røntgen og fuldstændig umulig for AOI at opdage, hvilket gør 3D AXI til det eneste pålidelige forsvar.
Synergi mellem AOI og 3D-røntgen til fejlfri produktion
For at opnå en ægte, bæredygtig fejlfri proces kræves der en flerstrenget inspektionsstrategi med dybdegående sikkerhed. AOI og 3D-røntgen er ikke i sig selv konkurrerende eller gensidigt udelukkende teknologier; de supplerer tværtimod hinanden i høj grad.
AOI er bemærkelsesværdigt hurtig og kan rutinemæssigt foretage en fuldstændig inspektion af et tætpakket, storformat bundkort på få sekunder. Den fungerer som SMT-linjens hurtige arbejdshest og varetager det tunge arbejde med 100%-inline-inspektion af alle synlige komponenter, polariteter og synlige perifere loddeforbindelser. 3D-røntgen er derimod traditionelt langsommere på grund af den komplekse fysik ved røntgenbilledoptagelse og den enorme beregningsmæssige belastning ved 3D-volumenrekonstruktion. Derfor er den optimale, brancheafprøvede strategi at anvende 3D-AOI til 100%-inline, realtidsinspektion, efterfulgt af enten inline eller strategisk offline 3D-røntgen, der specifikt er rettet mod de højrisikable, skjulte loddeforbindelser i BGA’er, komplekse QFN’er og kritiske strømhåndteringskomponenter. Få mere at vide om Via-in-Pad Plated Over (VIPPO): Designretningslinjer for BGA-udledninger med tæt placering.
Ved på intelligent vis at kombinere den hurtige og omfattende overfladeanalyse, som 3D-AOI tilbyder, med den dybtgående og gennemtrængende interne volumetriske analyse fra 3D-røntgen, opnår producenterne en fuldstændig og kompromisløs dækning af strukturtestene.
Sådan implementeres AOI og 3D-røntgen (trin-for-trin-vejledning)
Følg disse tekniske retningslinjer.
- Vurdering af PCBA-kompleksitet og komponentmix
Start med at foretage en grundig analyse af styklisten (BOM) og det specifikke CAD-layout for dine printkortdesign. Identificer det nøjagtige forhold og den procentvise andel af synlige komponenter i forhold til komponenter med skjulte loddepunkter (BGA’er, CSP’er, mikro-BGA’er, QFN’er, LGA’er). Bestem de fysiske dimensioner for de mindste passive komponenter (f.eks. 0201, 01005 eller endda 008004 metrisk) samt pin-afstanden for de integrerede kredsløb med den mindste pin-afstand. Denne kritiske vurdering vil direkte bestemme kravene til den optiske opløsning for AOI-kamerasensorerne samt den nødvendige kV-effekt og fokuspletstørrelse for AXI-røntgenrøret.
- Integration af AOI efter reflow og før reflow
Implementer jeres avancerede 3D-AOI-systemer direkte i SMT-produktionsforløbet. AOI efter reflow er generelt obligatorisk til den endelige kontrol af synlige loddeforbindelser og den samlede godkendelse af samlingen. Hvis dit First Pass Yield (FPY) imidlertid kræver en aggressiv indgriben på et tidligere tidspunkt for at reducere omarbejdningsomkostningerne, bør du seriøst overveje at implementere AOI før reflow (placeret umiddelbart efter højhastigheds-komponentplaceringsmaskinerne, men før reflow-ovnen). Denne strategiske placering opfanger afvigelser i placeringen, manglende dele og fejl med forkerte dele, når det er langt billigere og nemmere at rette op på dem – inden loddepastaen smeltes, og defekten hærdes permanent.
- Anvend 3D-røntgen til komplekse pakker
Ud fra den fastlagte takt-tid og den samlede cyklustid på din produktionslinje skal du vælge mellem en inline- eller offline-løsning med 3D-røntgen. Til produktionslinjer med store volumener og stor produktvariation, der i høj grad består af komplekse BGA’er, er et inline AXI-system, der er programmeret til dynamisk kun at inspicere de skjulte loddeforbindelser, det optimale valg for at opretholde produktionsflowet. Ved lavere produktionsvolumener, højt specialiserede NPI-kørsler (New Product Introduction) eller kompleks fejlanalyse giver en investering i et avanceret offline CT-røntgensystem med høj opløsning uovertrufne, dybtgående analytiske muligheder til batchkontrol og fastlæggelse af årsagen til fejl.
- Etablering af en samlet datakreds til processtyring
Lad ikke jeres inspektionsmaskiner til flere millioner dollar fungere som isolerede datasiloer. Tilslut både SPI-, AOI- og røntgensystemerne til et centraliseret Manufacturing Execution System (MES) eller en dedikeret softwarepakke til udbyttestyring på fabrikken. Konfigurer intelligente feedbackmekanismer med lukket kredsløb, så tendenser i de statistiske inspektionsdata ved slutningen af produktionslinjen automatisk kan advare linjeoperatørerne eller proaktivt justere maskinparametre i de forudgående processer (f.eks. trykket på skraberen på loddepastaprinteren, stencilforskydninger eller dysetrykket på pick-and-place-maskinen), inden de faste fejlgrænser rent faktisk overskrides.
- Personale inden for togteknik og kvalitetssikring
Betjening af avanceret 3D-måle- og røntgenudstyr kræver højt kvalificerede, analytisk tænkende operatører og procesprogrammører. Invester massivt i løbende, omfattende uddannelse af jeres produktionsingeniør- og kvalitetssikringsteams (QA). De skal ikke blot have en dyb forståelse for, hvordan man effektivt programmerer maskinerne og finjusterer komplekse inspektionsalgoritmer for at minimere falske alarmer, men også hvordan man nøjagtigt fortolker indviklede volumetriske 3D-røntgenudsnit og sporer identificerede fejltegn tilbage til deres nøjagtige årsag i den forudgående SMT-tryk- eller placeringsproces.
Implementering af en robust inspektionsstrategi med høj udnyttelsesgrad kræver omhyggelig planlægning, proceskarakterisering og disciplineret gennemførelse. Følg denne strukturerede vejledning for at integrere avancerede AOI- og 3D-røntgensystemer i dit moderne produktionsmiljø. Få mere at vide om Ekstreme temperaturcykler: Pålidelighedstest og materialevalg til printkort til luftfartsindustrien.
Avanceret fejlanalyse og udbytteoptimering
Den ultimative strategiske værdi ved at integrere netværksbaseret AOI og 3D-røntgen går langt ud over blot at sortere fejl ved produktionslinjens slutning; den virkelige styrke ligger i, at det muliggør løbende optimering af udbyttet og procesmodenhed. Moderne inspektionsplatforme indarbejder i stigende grad avancerede algoritmer inden for kunstig intelligens (AI) og dyb maskinlæring (ML).
AI-drevne inferensmotorer kan drastisk og løbende reducere antallet af falske alarmer i AOI ved over tid selvstændigt at lære de meget acceptable, nuancerede variationer i fejlfri loddeforbindelser at kende og tilpasse sig forskellige komponentleverandører uden manuel omprogrammering. Inden for røntgenanalyse kan AI-modeller selvstændigt segmentere, identificere og klassificere meget komplekse fejltyper – såsom mikrorevner, subtile "head-in-pillow"-formationer eller uregelmæssige hulrumsklynger – som let kan undslippe en træt menneskelig visuel inspektion. Ved fuldt ud at udnytte disse avancerede, datadrevne analyseværktøjer kan elektronikproducenter definitivt skifte fra en reaktiv, kostbar tilgang (at opdage fejl, efter de er opstået) til en yderst proaktiv, forudsigelig tilgang (at forhindre fejl, før de opstår) og dermed virkelig realisere den ultimative vision om fejlfri PCB-samling.
Ofte stillede spørgsmål (FAQ)
Traditionel 2D-AOI anvender flad belysning og kameraer til at analysere 2D-kontrast, kanter og farve, hvilket gør den meget sårbar over for falske fejl forårsaget af skygger, vridning af printkortet og ændringer i komponenternes farvepartier. Moderne 3D-AOI anvender derimod struktureret lysprojektion eller lasere til at opbygge et fysisk, matematisk topografisk kort over hele printkortet. Dette muliggør præcise, repeterbare volumetriske målinger af komponentkroppe og loddeforbindelser, hvilket reducerer antallet af falske fejl betydeligt og forbedrer målenøjagtigheden markant.
Nej, AOI kan absolut ikke pålideligt inspicere BGA-loddeforbindelser, da teknologien udelukkende er afhængig af en direkte, uhindret visuel inspektion med fri sigtelinje. De kritiske loddekugler på en BGA befinder sig udelukkende under den uigennemsigtige komponentkapsling og er dermed fuldstændigt skjult for AOI-systemets optiske kameraer. 3D-røntgen er den eneste ikke-destruktive metode, der er nødvendig for effektivt at inspicere disse skjulte indre loddeforbindelser.
3D-røntgen (AXI) tager hundredvis af røntgenbilleder gennem printkortet fra forskellige vinkler og rekonstruerer dem til et sammenhængende digitalt 3D-billede (computertomografi). Da den indkapslede gas, der er fanget i et hulrum, har en langt lavere massefylde end den omgivende loddemetallegering af tungmetaller, fremstår den som et tydeligt, lysere område eller et »tomrum« i røntgendatamatricen. Systemets avancerede software beregner præcist det indre volumen af dette tomrum i forhold til det samlede beregnede volumen af den omgivende loddeforbindelse for at bestemme en nøjagtig procentdel af hulrummet.
Når det gælder fremstilling af høj pålidelige, missionskritiske eller komplekse, tætpakkede printkort (f.eks. medicinsk udstyr, flyelektronik og autonome bilsystemer), er svaret et klart ja. AOI giver hurtig og omkostningseffektiv 100%-overfladedækning af synlige komponenter og samlinger, mens 3D-røntgen sørger for den obligatoriske interne inspektion af skjulte strukturelle samlinger (BGA'er, QFN'er). Strategisk anvendelse af begge metoder sikrer maksimal testdækning og minimerer i høj grad risikoen for katastrofale fejl i felten.
Feedback i lukket kredsløb indsamler de detaljerede fejl- og måledata, der identificeres af SPI-, AOI- og røntgensystemer på forskellige punkter i produktionslinjen, og sender dem automatisk tilbage til tidligere trin i fremstillingsprocessen (f.eks. den indledende loddepastaprinter eller komponentplaceringsmaskinen). Denne avancerede netværksintegration gør det muligt for produktionssystemet på intelligent vis dynamisk at korrigere små, snigende procesafvigelser (f.eks. en stenciljustering, der langsomt bevæger sig uden for tolerancen), inden disse afvigelser udvikler sig til egentlige alvorlige fejl, hvorved produktionslinjens First Pass Yield (FPY) løbende optimeres.