Inhoudsopgave
Inleiding tot de assemblage van printplaten zonder defecten
In de uiterst competitieve en op precisie gerichte wereld van de moderne elektronica-industrie is het realiseren van een foutloze assemblage van printplaten (PCBA) niet langer louter een ambitieus doel, maar een dwingende operationele vereiste. Naarmate elektronische apparaten exponentieel kleiner en compacter worden en in sectoren zoals lucht- en ruimtevaartavionica, implanteerbare medische apparaten, de automobielindustrie (met name geavanceerde rijhulpsystemen en elektrische voertuigen) en 5G-telecommunicatie-infrastructuur van fundamenteel cruciaal belang zijn, zijn de kosten van storingen in het veld dramatisch gestegen. Een enkele onopgemerkte soldeerbrug, een verkeerd geplaatste passieve component of een microscopisch klein holtje in een Ball Grid Array (BGA) kan leiden tot catastrofale storingen op systeemniveau, exorbitante terugroepacties onder garantie en ernstige reputatieschade.
Om deze risico’s effectief te beperken en absolute betrouwbaarheid gedurende het gehele productieproces te waarborgen, maken contractfabrikanten van elektronica en OEM’s in hoge mate gebruik van geavanceerde, geautomatiseerde inspectietechnologieën. De belangrijkste van deze diagnostische hulpmiddelen zijn geautomatiseerde optische inspectie (AOI) en 3D-röntgeninspectie (algemeen bekend als geautomatiseerde röntgeninspectie, of AXI). Hoewel elke inspectietechnologie zeer krachtig is binnen haar eigen specifieke toepassingsgebied, vormt de gecombineerde, strategische toepassing ervan de absolute basis van een alomvattende productiestrategie zonder defecten. Dit artikel gaat diep in op de technische werking, de mogelijkheden voor defectdetectie en de synergetische implementatie van AOI- en 3D-röntgensystemen binnen moderne productielijnen voor Surface Mount Technology (SMT).
Geautomatiseerde optische inspectie (AOI): de eerste verdedigingslinie
Geautomatiseerde optische inspectie (AOI) heeft een aanzienlijke ontwikkeling doorgemaakt sinds de vroege, door logische beperkingen gekenmerkte 2D-versies. Tegenwoordig geldt echte 3D-AOI als de industriestandaard, waarbij gebruik wordt gemaakt van industriële camera's met ultrahoge resolutie, geavanceerde verlichtingssystemen met meerdere richtingen en rekenintensieve algoritmen om printplaten visueel te inspecteren in verschillende cruciale fasen van het assemblageproces. Meer informatie over Press-Fit-connectoren: toleranties bij de productie van printplaten voor soldeerloze verbindingen.
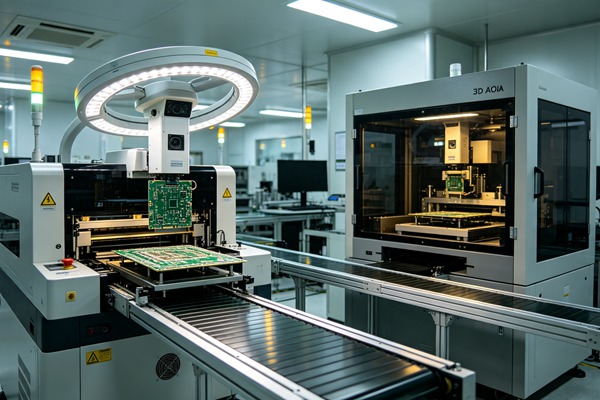
De werking van 3D-AOI
Moderne 3D-AOI-systemen maken voornamelijk gebruik van randprojectietechnologie, faseverschuivingsprofilometrie of moiré-interferometrie om uiterst nauwkeurige, gedetailleerde topografische gegevens van het gehele PCBA-oppervlak vast te leggen. In de praktijk projecteren meerdere geïntegreerde projectoren nauwkeurige, gestructureerde lichtpatronen op de printplaat. Tegelijkertijd registreren hogesnelheidscamera’s de microscopische vervormingen die in dit lichtpatroon ontstaan wanneer het over componenten en soldeerverbindingen valt. Door deze faseverschuivingen en vervormingen grondig wiskundig te analyseren, bouwt de systeemsoftware een nauwkeurig, wiskundig correct 3D-model van de printplaat op. Dit maakt echte volumetrische metingen mogelijk van de behuizingen van componenten en de specifieke geometrie van soldeerverbindingen. Meer informatie over Beperking van overspraak: geavanceerde routeringstechnieken om NEXT en FEXT in hogesnelheidsprintplaten tot een minimum te beperken.
Deze overgang naar 3D-profilering is van cruciaal belang. Traditionele 2D-AOI was sterk afhankelijk van contrast- en randdetectie, wat notoir problemen opleverde met schaduwen van hogere aangrenzende componenten, subtiele kromtrekking van de printplaat en onvoorspelbare variaties in kleur of reflectiviteit van componenten van verschillende leveranciers. Dit leidde vaak tot onaanvaardbaar hoge percentages valse meldingen (pseudo-defecten), waardoor menselijke operators gedwongen werden tijd te verspillen aan het controleren van printplaten die volkomen in orde waren. 3D-AOI overwint deze inherente beperkingen op beslissende wijze door te vertrouwen op onveranderlijke volumetrische ruimtelijke gegevens in plaats van op gemakkelijk vertekend 2D-pixelcontrast.
Detectie van belangrijke defecten door AOI
AOI wordt strategisch ingezet op verschillende specifieke controlepunten langs de SMT-lijn: na het aanbrengen van de soldeerpasta (SPI – Solder Paste Inspection, technisch gezien een specifiek onderdeel van optische inspectie), vóór de reflow (na het plaatsen) en na de reflow. AOI na het reflow-proces is met name van cruciaal belang voor het definitief identificeren van een breed scala aan afwijkingen op het oppervlak:
- Aanwezigheid van componenten en absolute uitlijning: Controleren of het juiste onderdeel is geplaatst, perfect gecentreerd op de daarvoor bestemde contactpunten, en of de rotatie nauwkeurig is (X-, Y- en theta-coördinaten).
- Polariteit en lasermarkeringen: Door gebruik te maken van geavanceerde optische tekenherkenning en -verificatie (OCR/OCV) worden de markeringen op componenten gelezen en wordt gewaarborgd dat gepolariseerde componenten – zoals elektrolytische condensatoren, diodes en IC’s – precies zo zijn geplaatst als vastgelegd in de CAD-gegevens.
- Tombstoning en billboarding: Het betrouwbaar detecteren van passieve componenten (zoals 0402- of 0201-weerstanden) die tijdens het thermische reflow-proces ongelijkmatig zijn bedekt met soldeer en vervolgens van één pad zijn losgekomen, waarbij ze verticaal of op hun zijkant staan.
- Soldeerbruggen en kortsluitingen: Het opsporen van ongewenste soldeerverbindingen tussen aangrenzende pinnen met een fijne pitch op componenten zoals QFP’s (Quad Flat Packages) of SOIC’s.
- Ontbrekend, onvoldoende of te veel soldeer: Het analyseren van het volledige 3D-volume van de soldeernaad en de bevochtigingshoek om een adequate intermetallische hechting en mechanische sterkte te waarborgen, waarbij strikt wordt voldaan aan de IPC-A-610-normen.
Ondanks zijn uitzonderlijke snelheid en analytische vermogens kent AOI één fundamentele fysieke beperking: het vereist absoluut een onbelemmerd, direct zicht. Het kan in principe niet inspecteren wat het optisch niet kan waarnemen.
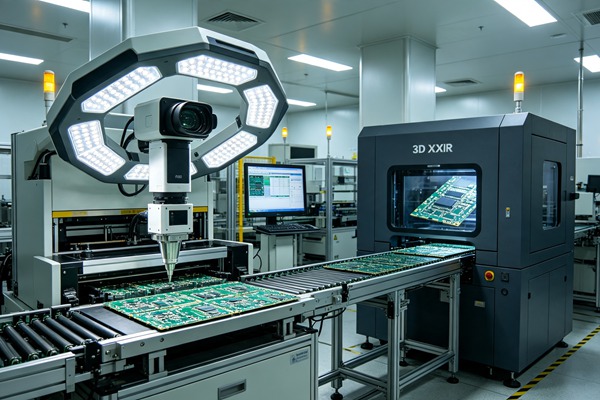
De rol van 3D-röntgeninspectie (AXI)
Naarmate geavanceerde verpakkingstechnologie in hoog tempo evolueert in de richting van hogere I/O-dichtheden en miniaturisatie, zijn componenten zoals BGA’s (Ball Grid Arrays), CSP’s (Chip Scale Packages), flip-chips en QFN’s (Quad Flat No-leads) in het moderne hardwareontwerp alomtegenwoordig geworden. Deze componenten met hoge dichtheid hebben ingewikkelde soldeerverbindingen die opzettelijk volledig onder de ondoorzichtige behuizing zijn geplaatst, ingeklemd tussen de chip en het PCB-substraat. Voor het beoordelen van deze kritieke interne verbindingen is optische inspectie volstrekt nutteloos. Dit is precies het punt waarop 3D-röntgeninspectie (AXI) verandert van een optionele luxe in een absolute noodzaak voor de productie.
Een kijkje in de verborgen verbindingen: BGA, CSP en QFN
Industriële röntgeninspectie is gebaseerd op het fundamentele natuurkundige principe van verschillen in materiaaldichtheid en -demping. Materialen met een hogere dichtheid en een hoger atoomnummer – met name lood, tin, zilver en koper waaruit de soldeerlegering bestaat – absorberen aanzienlijk meer röntgenfotonenenergie dan lichtere materialen met een lager atoomnummer, zoals siliciumchips, kunststof omhulsels en het FR4-glasvezel-PCB-substraat. Door een gefocusseerde, hoogenergetische röntgenstraal door de PCBA-assemblage te laten gaan en de in verschillende mate verzwakte stralen op te vangen met een digitale flat-panel-detector met hoge resolutie, wordt een zeer gedetailleerd intern röntgenbeeld gevormd.
Hoewel traditionele 2D-röntgenopnames nuttig zijn voor elementaire kwalitatieve foutopsporing (zoals grote kortsluitingen of grove uitlijningsfouten), levert echte 3D-röntgen (vaak met behulp van geavanceerde computertomografie of CT-technieken) nauwkeurige, meetbare dwarsdoorsneden van de soldeerverbindingen op. Door snel honderden beelden vast te leggen vanuit meerdere verschillende hoeken (tomosynthese) of via een volledige rotatie van 360 graden (CT), bouwt de geavanceerde reconstructiesoftware een compleet, navigeerbaar 3D-volumetrisch model op van de verborgen verbindingen. Dankzij deze krachtige mogelijkheid kunnen kwaliteitsingenieurs de printplaat digitaal horizontaal of verticaal ‘doorsnijden’ en zo afzonderlijke interne BGA-bolletjes en verborgen thermische aardingsvlakken volledig geïsoleerd onderzoeken, zonder de verwarrende visuele interferentie van componenten die aan de andere kant van een dichtbevolkte dubbelzijdige printplaat zijn geplaatst.
Analyse van het leeglopen en controle van het soldeervolume
Een van de meest cruciale en veelgebruikte toepassingen van 3D-röntgentechnologie in de productie van hoogbetrouwbare producten is ongetwijfeld de definitieve detectie, in kaart brengen en volumetrische kwantificering van interne soldeerholtes. Holtes zijn microscopisch kleine, ingesloten gasbellen in de gestolde soldeerverbinding, die voornamelijk worden veroorzaakt door het uitgassen van vloeimiddel tijdens de snelle opwarmfasen van reflow-solderen. Overmatige holtevorming vermindert zowel het warmteafvoervermogen als de mechanische afschuifsterkte van de verbinding drastisch, wat onvermijdelijk leidt tot voortijdige spanningsbreuken en storingen in de praktijk bij herhaalde thermische cycli of mechanische schokken en trillingen.
Strenge industrienormen (zoals IPC-A-610 en MIL-SPEC) schrijven strikte wiskundige grenzen voor wat betreft het toegestane percentage holtes (bijvoorbeeld een maximum van 25% of 30% van de totale dwarsdoorsnede van de verbinding). 3D-röntgen biedt nauwkeurige, geautomatiseerde volumetrische berekeningen van deze holtes, waardoor gedocumenteerde naleving van deze strenge betrouwbaarheidseisen wordt gewaarborgd. Bovendien is 3D-röntgen als enige in staat om verraderlijke Head-in-Pillow (HiP)-defecten te detecteren – waarbij de BGA-bol fysiek op de aangebrachte soldeerpasta rust, maar tijdens het reflow-proces metallurgisch niet versmelt. Dit specifieke defect veroorzaakt een zeer intermitterende, temperatuurgevoelige elektrische verbinding die praktisch onzichtbaar is voor standaard 2D-röntgen en volstrekt onmogelijk te detecteren is met AOI, waardoor 3D AXI de enige betrouwbare verdediging is.
Synergie tussen AOI en 3D-röntgen voor een foutloze productie
Om een echt, duurzaam proces zonder fouten te realiseren, is een gelaagde inspectiestrategie met diepgaande beveiliging nodig. AOI en 3D-röntgen zijn geen technologieën die inherent met elkaar concurreren of elkaar uitsluiten; ze vullen elkaar juist uitstekend aan.
AOI is opmerkelijk snel en kan routinematig een dichtbebouwd moederbord van groot formaat binnen enkele seconden volledig inspecteren. Het fungeert als het snelle werkpaard van de SMT-lijn en neemt het zware werk voor zijn rekening bij de 100%-inline-inspectie van alle zichtbare componenten, polariteiten en blootliggende randverbindingen. 3D-röntgen is daarentegen, vanwege de complexe fysica van het vastleggen van röntgenbeelden en de enorme rekenbelasting van 3D-volumerekonstructie, traditioneel langzamer. Daarom is de optimale, in de industrie beproefde strategie om 3D-AOI in te zetten voor 100% inline, realtime inspectie, gevolgd door ofwel inline ofwel strategisch offline 3D-röntgenonderzoek dat specifiek gericht is op de risicovolle, verborgen soldeerverbindingen van BGA’s, complexe QFN’s en kritieke componenten voor vermogensverwerking. Meer informatie over Via-in-Pad Plated Over (VIPPO): Ontwerprichtlijnen voor BGA-aansluitingen met fijne pitch.
Door de snelle, uitgebreide oppervlakteanalyse van 3D-AOI op intelligente wijze te combineren met de diepgaande, doordringende interne volumetrische analyse van 3D-röntgenstraling, realiseren fabrikanten effectief een volledige, compromisloze dekking van de structurele tests.
Hoe implementeer je AOI en 3D-röntgen (stapsgewijze handleiding)
Houd u aan deze technische voorschriften.
- De complexiteit en de samenstelling van de componenten van de printplaat beoordelen
Begin met een grondige analyse van de stuklijst (BOM) en de specifieke CAD-lay-out van uw printplaatontwerpen. Bepaal de exacte verhouding en het percentage tussen zichtbare componenten en componenten met verborgen aansluitingen (BGA’s, CSP’s, micro-BGA’s, QFN’s, LGA’s). Bepaal de fysieke afmetingen van de kleinste passieve componenten (bijv. 0201, 01005 of zelfs 008004 metrisch) en de pin-afstand van de geïntegreerde schakelingen met de kleinste afmetingen. Deze kritische evaluatie bepaalt rechtstreeks de vereisten voor de optische resolutie van de AOI-camerasensoren en het vereiste kV-vermogen en de brandpuntsgrootte voor de AXI-röntgenbuis.
- AOI na en vóór het reflow-proces integreren
Implementeer uw geavanceerde 3D-AOI-systemen inline in het SMT-proces. AOI na het reflow-proces is algemeen verplicht voor de definitieve controle van zichtbare soldeerverbindingen en de algehele goedkeuring van de assemblage. Als uw First Pass Yield (FPY) echter een agressieve, vroegtijdige interventie vereist om herwerkingskosten te verminderen, overweeg dan serieus om pre-reflow AOI te implementeren (geplaatst direct na de hogesnelheidscomponentplaatsingsmachines maar vóór de reflow-oven). Deze strategische plaatsing detecteert afwijkingen bij de plaatsing, ontbrekende onderdelen en fouten met verkeerde onderdelen op een moment dat deze veel goedkoper en gemakkelijker te verhelpen zijn – voordat de soldeerpasta smelt en het defect permanent wordt vastgezet.
- Gebruik 3D-röntgentechnologie voor complexe verpakkingen
Kies, op basis van de vastgestelde takttijd en totale cyclustijd van uw productielijn, voor een inline of offline 3D-röntgensysteem. Voor productielijnen met grote volumes en een grote verscheidenheid aan producten, waarin veel complexe BGA’s worden verwerkt, is een inline AXI-systeem dat zo is geprogrammeerd dat het dynamisch alleen de verborgen verbindingen inspecteert, de optimale keuze om de doorstroom op de lijn te waarborgen. Voor lagere productievolumes, zeer gespecialiseerde NPI-runs (New Product Introduction) of complexe foutanalyses biedt een investering in een geavanceerd, offline CT-röntgensysteem met hoge resolutie ongeëvenaarde diepgaande analysemogelijkheden voor batchcontrole en het vaststellen van de hoofdoorzaak.
- Een uniforme gegevenslus voor procesbesturing opzetten
Laat uw inspectiemachines ter waarde van miljoenen dollars niet functioneren als geïsoleerde gegevenssilo’s. Sluit zowel de SPI-, AOI- als röntgensystemen aan op een gecentraliseerd Manufacturing Execution System (MES) of een speciaal softwarepakket voor opbrengstbeheer in de fabriek. Configureer intelligente feedbackmechanismen met gesloten regelkring, zodat trends in statistische inspectiegegevens aan het einde van de productielijn automatisch lijnoperators kunnen waarschuwen of proactief de parameters van stroomopwaartse machines kunnen aanpassen (zoals de rakeldruk van de soldeerpasta-printer, stencilverschuivingen of de spuitmonddruk van de pick-and-place-machine) voordat de strikte defectlimieten daadwerkelijk worden overschreden.
- Personeel op het gebied van treintechniek en kwaliteitsborging
Voor het bedienen van geavanceerde 3D-meet- en röntgenapparatuur zijn zeer bekwame, analytisch ingestelde operators en procesprogrammeurs nodig. Investeer fors in voortdurende, uitgebreide opleidingen voor uw productietechniek- en kwaliteitsborgingsteams (QA). Zij moeten niet alleen grondig begrijpen hoe ze de machines efficiënt kunnen programmeren en complexe inspectiealgoritmen kunnen afstemmen om valse meldingen tot een minimum te beperken, maar ook hoe ze ingewikkelde 3D-röntgenvolumetrische doorsneden nauwkeurig kunnen interpreteren en vastgestelde defectkenmerken kunnen herleiden tot hun exacte oorzaak binnen het stroomopwaartse SMT-print- of plaatsingsproces.
Het implementeren van een veerkrachtige, zeer efficiënte inspectiestrategie vereist een zorgvuldige planning, proceskarakterisering en een gedisciplineerde uitvoering. Volg deze gestructureerde handleiding om geavanceerde AOI- en 3D-röntgensystemen succesvol te integreren in uw moderne productieomgeving. Meer informatie over Extreme thermische cycli: betrouwbaarheidstests en materiaalkeuze voor printplaten in de lucht- en ruimtevaart.
Geavanceerde defectanalyse en opbrengstoptimalisatie
De ultieme strategische waarde van de integratie van in een netwerk gekoppelde AOI en 3D-röntgen gaat veel verder dan louter het sorteren van defecten aan het einde van de productielijn; de ware kracht ervan ligt in het mogelijk maken van continue opbrengstoptimalisatie en procesvolwassenheid. Moderne inspectieplatforms maken in toenemende mate gebruik van geavanceerde algoritmen op het gebied van kunstmatige intelligentie (AI) en deep learning (ML).
AI-gestuurde inferentie-engines kunnen het percentage valse alarmen in AOI drastisch en continu verminderen door in de loop van de tijd zelfstandig de zeer aanvaardbare, genuanceerde variaties in perfect goede soldeerverbindingen te leren herkennen, waarbij ze zich aanpassen aan verschillende leveranciers van componenten zonder dat handmatige herprogrammering nodig is. Op het gebied van röntgenanalyse kunnen AI-modellen zelfstandig zeer complexe defecttypes segmenteren, identificeren en classificeren – zoals microscheurtjes, subtiele ‘head-in-pillow’-formaties of onregelmatige clusters van holtes – die gemakkelijk aan de vermoeide menselijke visuele inspectie zouden kunnen ontsnappen. Door deze geavanceerde, datagestuurde analytische tools ten volle te benutten, kunnen elektronicafabrikanten definitief overstappen van een reactieve, kostbare aanpak (het opsporen van defecten nadat ze zich hebben voorgedaan) naar een zeer proactieve, voorspellende aanpak (het voorkomen van defecten voordat ze ontstaan), waardoor de ultieme visie van een defectvrije PCB-assemblage daadwerkelijk wordt gerealiseerd.
Veelgestelde vragen (FAQ)
Bij traditionele 2D-AOI wordt gebruikgemaakt van vlakke verlichting en camera’s om 2D-contrast, randen en kleur te analyseren, waardoor het systeem zeer gevoelig is voor valse fouten die worden veroorzaakt door schaduwen, kromtrekken van de printplaat en kleurverschillen tussen partijen componenten. Moderne 3D-AOI maakt daarentegen gebruik van gestructureerde lichtprojectie of lasers om een fysieke, wiskundige topografische kaart van de gehele printplaat te construeren. Dit maakt nauwkeurige, herhaalbare volumetrische metingen van componentlichamen en soldeerverbindingen mogelijk, waardoor het aantal valse meldingen aanzienlijk wordt verminderd en de meetnauwkeurigheid enorm wordt verbeterd.
Nee, AOI kan BGA-soldeerverbindingen absoluut niet betrouwbaar inspecteren, omdat deze technologie uitsluitend berust op een directe, onbelemmerde visuele inspectie via een directe zichtlijn. De cruciale soldeerbolletjes op een BGA bevinden zich volledig onder de ondoorzichtige behuizing van de component en zijn daardoor volledig aan het zicht van de optische camera’s van de AOI onttrokken. 3D-röntgenonderzoek is de enige niet-destructieve methode die nodig is om deze verborgen interne verbindingen effectief te inspecteren.
3D-röntgen (AXI) legt honderden röntgenbeelden vast vanuit verschillende hoeken door de printplaat heen en reconstrueert deze tot een solide digitaal 3D-volume (computertomografie). Omdat het ingekapselde gas dat in een holte gevangen zit aanzienlijk minder dicht is dan de omringende zware metaalsoldeerlegering, verschijnt het als een duidelijk herkenbaar, lichter gebied of ‘lege ruimte’ binnen de röntgengegevensmatrix. De geavanceerde software van het systeem berekent nauwkeurig het interne volume van deze lege ruimte ten opzichte van het totale berekende volume van de omringende soldeerverbinding om een exact percentage holtes te bepalen.
Voor de productie van uiterst betrouwbare, bedrijfskritische of complexe printplaten met een hoge componentendichtheid (bijvoorbeeld medische apparatuur, luchtvaartelektronica en autonome autosystemen) is het antwoord zonder meer ja. AOI biedt een snelle, kosteneffectieve 100%-oppervlakte-inspectie van zichtbare componenten en verbindingen, terwijl 3D-röntgen de verplichte interne inspectie van verborgen structurele verbindingen (BGA's, QFN's) verzorgt. Door beide methoden strategisch in te zetten, wordt een maximale testdekking gegarandeerd en wordt het risico op catastrofale storingen in de praktijk drastisch geminimaliseerd.
Closed-loop feedback neemt de gedetailleerde defect- en meetgegevens die door SPI-, AOI- en röntgensystemen op verschillende punten in de productielijn worden geïdentificeerd, en koppelt deze automatisch terug naar eerdere fasen van het productieproces (zoals de eerste soldeerpasta-printer of de component-pick-and-place-machine). Dankzij deze geavanceerde koppeling kan het productiesysteem kleine, sluipende procesafwijkingen (bijvoorbeeld een sjabloonuitlijning die langzaam buiten de tolerantie raakt) op intelligente wijze dynamisch corrigeren voordat deze afwijkingen uitgroeien tot daadwerkelijke harde defecten, waardoor de First Pass Yield (FPY) van de productielijn continu wordt geoptimaliseerd.