Indice per materie
Introduzione all'assemblaggio di circuiti stampati a zero difetti
Nel panorama altamente competitivo e improntato alla precisione della moderna produzione elettronica, il raggiungimento di un assemblaggio di circuiti stampati (PCBA) a zero difetti non è più solo un obiettivo ambizioso, ma un requisito operativo imprescindibile. Man mano che i dispositivi elettronici diventano esponenzialmente più piccoli, più densi e di importanza fondamentale in settori quali l’avionica aerospaziale, i dispositivi medici impiantabili, il settore automobilistico (in particolare i sistemi avanzati di assistenza alla guida e i veicoli elettrici) e le infrastrutture di telecomunicazione 5G, il costo dei guasti sul campo è aumentato drasticamente. Un singolo ponte di saldatura non rilevato, un componente passivo disallineato o una cavità microscopica in un Ball Grid Array (BGA) possono portare a guasti catastrofici a livello di sistema, costosi richiami in garanzia e gravi danni all’immagine del marchio.
Per mitigare efficacemente questi rischi e garantire un'affidabilità assoluta durante l'intero ciclo produttivo, i produttori a contratto di componenti elettronici e gli OEM fanno ampio ricorso a tecnologie di ispezione avanzate e automatizzate. Tra questi strumenti diagnostici spiccano l’ispezione ottica automatizzata (AOI) e l’ispezione a raggi X 3D (ampiamente nota come ispezione automatizzata a raggi X, o AXI). Sebbene ciascuna tecnologia di ispezione sia altamente performante nel proprio specifico ambito operativo, la loro applicazione combinata e strategica costituisce il fondamento assoluto di una strategia di produzione completa e a zero difetti. Questo articolo approfondisce i meccanismi tecnici, le capacità di rilevamento dei difetti e l’implementazione sinergica dei sistemi AOI e a raggi X 3D all’interno delle moderne linee di produzione basate sulla tecnologia a montaggio superficiale (SMT).
Ispezione ottica automatizzata (AOI): la prima linea di difesa
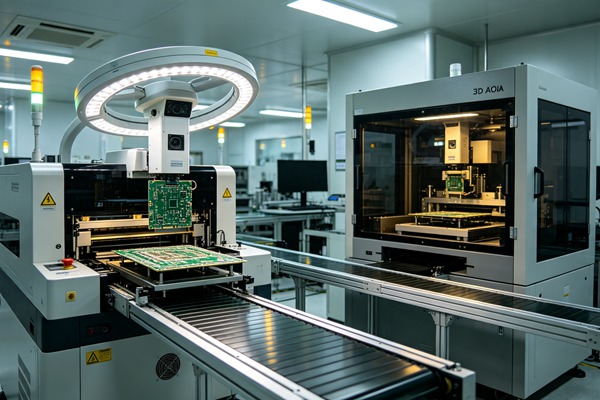
L'ispezione ottica automatizzata (AOI) si è evoluta in modo significativo rispetto alle sue prime versioni 2D, limitate dalla logica. Oggi, l’AOI 3D vero e proprio rappresenta lo standard del settore, grazie all’utilizzo di telecamere industriali ad altissima risoluzione, sofisticati sistemi di illuminazione direzionale multiangolare e algoritmi ad alta intensità di calcolo per ispezionare visivamente i circuiti stampati in varie fasi critiche del processo di assemblaggio. Per saperne di più Connettori Press-Fit: tolleranze di produzione dei circuiti stampati per interconnessioni senza saldatura.
I meccanismi dell'AOI 3D
I moderni sistemi AOI 3D utilizzano principalmente la tecnologia di proiezione a frange, la profilometria a spostamento di fase o l’interferometria moiré per acquisire dati topografici altamente accurati e dettagliati dell’intera superficie del PCBA. In pratica, diversi proiettori integrati proiettano modelli di luce precisi e strutturati sulla scheda. Contemporaneamente, telecamere ad alta velocità rilevano le deformazioni microscopiche che si verificano in questo schema luminoso mentre si proietta sui componenti e sui giunti di saldatura. Attraverso un’analisi matematica rigorosa di questi sfasamenti e deformazioni, il software del sistema costruisce un modello 3D preciso e matematicamente accurato della scheda. Ciò consente di effettuare vere e proprie misurazioni volumetriche dei corpi dei componenti e della geometria specifica dei cordoni di saldatura. Per saperne di più Riduzione del crosstalk: tecniche avanzate di instradamento per ridurre al minimo NEXT e FEXT nei circuiti stampati ad alta velocità.
Questo passaggio alla profilatura 3D è fondamentale. L’AOI 2D tradizionale si basava in gran parte sul contrasto e sul rilevamento dei bordi, tecniche notoriamente limitate dalle ombre proiettate dai componenti adiacenti più alti, da lievi deformazioni della scheda e da variazioni imprevedibili di colore o riflettività dei componenti provenienti da fornitori diversi. Ciò portava spesso a tassi di falsi positivi (pseudo-difetti) inaccettabilmente elevati, costringendo gli operatori umani a sprecare tempo nella verifica di schede perfettamente funzionanti. L’AOI 3D supera decisamente questi limiti intrinseci basandosi su dati spaziali volumetrici immutabili anziché sul contrasto dei pixel 2D, facilmente soggetto a distorsioni.
Rilevamento dei difetti principali tramite AOI
L'AOI viene strategicamente implementata in diversi punti di intervento lungo la linea SMT: dopo la stampa della pasta saldante (SPI – Solder Paste Inspection, tecnicamente un sottoinsieme dedicato dell'ispezione ottica), prima del reflow (dopo il posizionamento) e dopo il reflow. L’AOI post-rifusione è particolarmente fondamentale per identificare in modo definitivo un’ampia gamma di anomalie a livello superficiale:
- Presenza dei componenti e allineamento assoluto: Verifica che il componente corretto sia montato, perfettamente centrato sui relativi pad e posizionato con precisione rotazionale (coordinate X, Y e Theta).
- Polarità e marcature laser: Utilizzo di tecnologie avanzate di riconoscimento ottico dei caratteri e verifica (OCR/OCV) per leggere le marcature dei componenti e garantire che i componenti polarizzati — quali condensatori elettrolitici, diodi e circuiti integrati — siano orientati con precisione secondo quanto definito dai dati CAD.
- Tombstoning e billboarding: Rilevare in modo affidabile i componenti passivi (come i resistori 0402 o 0201) che, a causa di una saldatura non uniforme, si sono successivamente staccati da uno dei pad durante il processo di riflusso termico, rimanendo in posizione verticale o su un lato.
- Ponti di saldatura e cortocircuiti: Individuazione di connessioni indesiderate dovute a residui di saldatura tra pin ad alta densità adiacenti su componenti quali i QFP (Quad Flat Package) o gli SOIC.
- Saldatura mancante, insufficiente o in eccesso: Analisi del volume complessivo del cordone di saldatura in 3D e dell'angolo di bagnatura per garantire un adeguato legame intermetallico e una resistenza meccanica adeguata, nel rigoroso rispetto delle norme IPC-A-610.
Nonostante la sua eccezionale velocità e le sue capacità analitiche, l'AOI presenta un limite fisico fondamentale: richiede infatti una linea di vista diretta e libera da ostacoli. In sostanza, non è in grado di ispezionare ciò che non può vedere otticamente.
Il ruolo dell'ispezione a raggi X 3D (AXI)
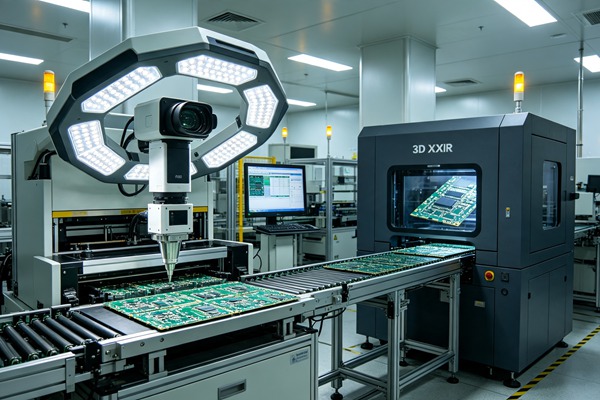
Mentre la tecnologia di packaging avanzata procede a grandi passi verso densità di I/O sempre più elevate e una crescente miniaturizzazione, componenti come i BGA (Ball Grid Array), i CSP (Chip Scale Package), i Flip-Chip e i QFN (Quad Flat No-leads) sono ormai onnipresenti nella progettazione hardware moderna. Questi componenti ad alta densità presentano giunti di saldatura complessi, posizionati intenzionalmente interamente al di sotto del corpo opaco del contenitore, inseriti tra il die e il substrato del PCB. Per valutare queste interconnessioni interne critiche, l’ispezione ottica risulta del tutto inutile. È proprio qui che l’ispezione a raggi X 3D (AXI) passa dall’essere un lusso opzionale a una necessità assoluta nella produzione.
Alla scoperta dei connettori nascosti: BGA, CSP e QFN
L'ispezione industriale a raggi X si basa sul principio fisico fondamentale della differenza di densità dei materiali e dell'attenuazione. I materiali più densi e con numero atomico più elevato — in particolare piombo, stagno, argento e rame che compongono la lega di saldatura — assorbono una quantità significativamente maggiore di energia dei fotoni dei raggi X rispetto ai materiali più leggeri e con numero atomico inferiore, come i chip in silicio, gli incapsulanti in plastica e il substrato in fibra di vetro FR4 del PCB. Facendo passare un fascio di raggi X focalizzato e ad alta energia attraverso l’assemblaggio PCBA e rilevando i raggi attenuati in modo variabile su un rivelatore digitale a schermo piatto ad alta risoluzione, si ottiene un’immagine radiografica interna altamente dettagliata.
Mentre la radiografia 2D tradizionale è utile per l’individuazione qualitativa di base dei difetti (come cortocircuiti massicci o disallineamenti evidenti), la vera radiografia 3D (che spesso utilizza tecniche avanzate di tomografia computerizzata o TC) fornisce sezioni trasversali planari precise e misurabili dei giunti di saldatura. Acquisendo rapidamente centinaia di immagini da molteplici angolazioni di scansione (tomosintesi) o tramite una rotazione completa di 360 gradi (TC), il sofisticato software di ricostruzione crea un modello volumetrico 3D completo e navigabile delle interconnessioni nascoste. Questa potente funzionalità consente agli ingegneri della qualità di “sezionare” digitalmente la scheda in senso orizzontale o verticale, esaminando le singole sfere BGA interne e i pad termici di massa nascosti in totale isolamento, senza le fastidiose interferenze visive causate dai componenti montati sul lato opposto di una scheda bifacciale densamente popolata.
Analisi delle cavità e verifica del volume di saldatura
Si può affermare che una delle applicazioni più critiche e più diffuse dei raggi X 3D nella produzione ad alta affidabilità sia l’individuazione definitiva, la mappatura e la quantificazione volumetrica delle cavità interne nelle giunzioni di saldatura. Le cavità sono microscopiche sacche di gas intrappolate all’interno del giunto di saldatura solidificato, causate prevalentemente dal degassamento del flussante durante le fasi di riscaldamento rapido della saldatura a riflusso. Un'eccessiva formazione di vuoti riduce drasticamente sia la capacità di dissipazione termica che la resistenza meccanica al taglio del giunto, portando inevitabilmente a fratture premature da sollecitazione e a guasti sul campo in seguito a cicli termici ripetuti o a urti e vibrazioni meccaniche.
Rigorosi standard di settore (come IPC-A-610 e MIL-SPEC) impongono limiti matematici rigorosi sulla percentuale ammissibile di vuoti (ad esempio, stabilendo un massimo di 25% o 30% dell’area totale della sezione trasversale del giunto). La tecnologia a raggi X 3D fornisce calcoli volumetrici precisi e automatizzati di queste cavità, garantendo la conformità documentata a questi rigorosi requisiti di affidabilità. Inoltre, la radiografia 3D è l'unica in grado di rilevare i difetti insidiosi di tipo "Head-in-Pillow" (HiP), in cui la sfera del BGA poggia fisicamente sulla pasta saldante stampata ma non riesce a fondersi metallurgicamente durante il riflusso. Questo specifico difetto crea una connessione elettrica altamente intermittente e sensibile alla temperatura, praticamente invisibile ai raggi X 2D standard e del tutto impossibile da rilevare con l’AOI, rendendo l’AXI 3D l’unica difesa affidabile.
Sinergia tra AOI e radiografia 3D per una produzione a zero difetti
Per ottenere un processo realmente sostenibile e privo di difetti è necessaria una strategia di ispezione articolata su più livelli, basata sul principio della “difesa in profondità”. L’AOI e i raggi X 3D non sono tecnologie intrinsecamente concorrenti o mutuamente esclusive; al contrario, sono eccezionalmente complementari.
L'AOI è straordinariamente veloce, in grado di ispezionare completamente, in pochi secondi, una scheda madre di grande formato e densamente popolata. Funge da motore ad alta velocità della linea SMT, occupandosi del compito più gravoso dell’ispezione in linea 100% per tutti i componenti visibili, le polarità e i giunti periferici esposti. I raggi X 3D, al contrario, a causa della complessa fisica dell’acquisizione delle immagini radiografiche e dell’enorme carico computazionale della ricostruzione volumetrica 3D, sono tradizionalmente più lenti. Pertanto, la strategia ottimale e collaudata nel settore consiste nell’impiegare l’AOI 3D per l’ispezione in linea 100%, in tempo reale, seguita successivamente da una radiografia 3D in linea o strategicamente fuori linea, mirata specificatamente solo ai giunti di saldatura nascosti e ad alto rischio dei BGA, dei QFN complessi e dei componenti critici per la gestione della potenza. Per saperne di più Via-in-Pad Plated Over (VIPPO): Linee guida di progettazione per il breakout di BGA a passo fine.
Combinando in modo intelligente l'analisi rapida ed esaustiva a livello superficiale offerta dall'AOI 3D con l'analisi volumetrica interna approfondita e penetrante dei raggi X 3D, i produttori ottengono di fatto una copertura completa e senza compromessi dei test strutturali.
Come implementare l'AOI e i raggi X 3D (guida passo dopo passo)
Attenetevi a queste regole tecniche.
- Valutare la complessità del PCBA e la composizione dei componenti
Iniziate analizzando in modo rigoroso la distinta base (BOM) e lo schema CAD specifico dei vostri progetti di circuiti stampati. Identificate il rapporto esatto e la percentuale tra componenti visibili e componenti con giunti nascosti (BGA, CSP, micro-BGA, QFN, LGA). Determinate le dimensioni fisiche dei componenti passivi più piccoli (ad esempio, 0201, 01005 o persino 008004 metrico) e il passo dei pin dei circuiti integrati con la configurazione più fitta. Questa valutazione critica determinerà direttamente i requisiti di risoluzione ottica per i sensori delle telecamere AOI, nonché la potenza in kV e le dimensioni del punto focale richieste per il tubo a raggi X AXI.
- Integrazione dell'AOI post-riflusso e pre-riflusso
Implementate i vostri sofisticati sistemi AOI 3D in linea all’interno del flusso SMT. L’AOI post-riflusso è universalmente obbligatorio per la convalida finale dei giunti di saldatura visibili e l’approvazione complessiva dell’assemblaggio. Tuttavia, se la vostra resa al primo passaggio (FPY) richiede un intervento precoce e deciso per ridurre i costi di rilavorazione, prendete seriamente in considerazione l’implementazione di un sistema AOI pre-riflusso (posizionato immediatamente dopo le macchine di posizionamento dei componenti ad alta velocità ma prima del forno di riflusso). Questo posizionamento strategico consente di individuare deviazioni di posizionamento, componenti mancanti ed errori dovuti all’uso di componenti sbagliati quando sono di gran lunga più economici e facili da correggere, prima che la pasta saldante si sciolga e il difetto si solidifichi in modo permanente.
- Implementazione della radiografia 3D per imballaggi complessi
In base al takt time definito e al tempo di ciclo complessivo della vostra linea di produzione, scegliete tra un’implementazione di raggi X 3D in linea o fuori linea. Per linee ad alto volume e ad alta varietà, caratterizzate da un’elevata presenza di BGA complessi, un sistema AXI in linea programmato per ispezionare dinamicamente solo i giunti nascosti è la soluzione ottimale per mantenere il flusso della linea. Per volumi di produzione inferiori, cicli NPI (New Product Introduction) altamente specializzati o analisi complesse dei guasti, l’investimento in un sistema a raggi X CT offline avanzato e ad alta risoluzione offre capacità analitiche approfondite senza pari per la verifica dei lotti e l’individuazione delle cause alla radice.
- Creare un ciclo di dati unificato per il controllo dei processi
Non lasciate che le vostre macchine di ispezione da milioni di dollari funzionino come silos di dati isolati. Collegate i sistemi SPI, AOI e a raggi X a un sistema centralizzato di esecuzione della produzione (MES) o a una suite software dedicata alla gestione della resa in fabbrica. Configurate meccanismi di feedback intelligenti a ciclo chiuso in modo che l’andamento statistico dei dati di ispezione alla fine della linea possa avvisare automaticamente gli operatori di linea o regolare in modo proattivo i parametri delle macchine a monte (come la pressione della racla della stampante per pasta saldante, gli offset dello stencil o le pressioni degli ugelli del pick-and-place) prima che i limiti massimi di difettosità vengano effettivamente superati.
- Personale addetto alla manutenzione dei treni e al controllo qualità
L'utilizzo di apparecchiature avanzate di metrologia 3D e radiografia richiede operatori e programmatori di processo altamente qualificati e dotati di spirito analitico. È fondamentale investire in modo consistente in una formazione continua e completa per i team di ingegneria di produzione e di controllo qualità (QA). Questi devono comprendere a fondo non solo come programmare in modo efficiente le macchine e mettere a punto complessi algoritmi di ispezione per ridurre al minimo i falsi allarmi, ma anche come interpretare con precisione le complesse sezioni volumetriche dei raggi X 3D e risalire alla causa esatta dei difetti individuati all’interno del processo a monte di stampa o posizionamento SMT.
L'implementazione di una strategia di ispezione resiliente e ad alto rendimento richiede una pianificazione meticolosa, la caratterizzazione dei processi e un'esecuzione rigorosa. Seguite questa guida strutturata per integrare con successo sistemi avanzati di ispezione ottica automatica (AOI) e a raggi X 3D nel vostro ambiente produttivo moderno. Per saperne di più Cicli termici estremi: prove di affidabilità e selezione dei materiali per i circuiti stampati nel settore aerospaziale.
Analisi avanzata dei difetti e ottimizzazione della resa
Il valore strategico fondamentale dell'integrazione tra sistemi AOI in rete e raggi X 3D va ben oltre la semplice selezione dei difetti a fine linea; la sua vera forza risiede nel consentire l'ottimizzazione continua della resa e la maturità del processo. Le moderne piattaforme di ispezione integrano sempre più spesso sofisticati algoritmi di Intelligenza Artificiale (IA) e di Machine Learning (ML) avanzato.
I motori di inferenza basati sull’intelligenza artificiale (AI) sono in grado di ridurre drasticamente e in modo continuo i tassi di falsi positivi nell’AOI, apprendendo autonomamente nel tempo le variazioni sottili e perfettamente accettabili presenti nei giunti di saldatura integri, adattandosi ai diversi fornitori di componenti senza necessità di riprogrammazione manuale. Nel campo dell’analisi a raggi X, i modelli di IA sono in grado di segmentare, identificare e classificare in modo autonomo tipi di difetti altamente complessi — quali microfessurazioni, sottili formazioni di tipo “head-in-pillow” o raggruppamenti irregolari di vuoti — che potrebbero facilmente sfuggire a un’ispezione visiva umana affaticata. Sfruttando appieno questi strumenti analitici avanzati e basati sui dati, i produttori di elettronica possono passare definitivamente da un approccio reattivo e costoso (individuare i difetti dopo che si sono verificati) a un approccio altamente proattivo e predittivo (prevenire i difetti prima che si formino), realizzando così davvero la visione definitiva di un assemblaggio di PCB a zero difetti.
Domande frequenti (FAQ)
L'AOI 2D tradizionale utilizza un'illuminazione piana e telecamere per analizzare il contrasto, i bordi e il colore in 2D, il che lo rende altamente suscettibile a falsi errori indotti da ombre, deformazioni del PCB e variazioni di lotto nel colore dei componenti. L'AOI 3D moderno, al contrario, utilizza la proiezione di luce strutturata o i laser per costruire una mappa topografica fisica e matematica dell'intera scheda. Ciò consente misurazioni volumetriche precise e ripetibili dei corpi dei componenti e dei cordoni di saldatura, riducendo significativamente i falsi allarmi e migliorando notevolmente la precisione di misurazione.
No, l’AOI non è assolutamente in grado di ispezionare in modo affidabile i giunti di saldatura dei BGA, poiché questa tecnologia si basa esclusivamente su un’ispezione visiva con linea di vista diretta e senza ostacoli. Le sfere di saldatura critiche su un BGA si trovano interamente al di sotto del corpo opaco del contenitore del componente, completamente nascoste alle telecamere ottiche dell’AOI. I raggi X 3D rappresentano l’unico metodo non distruttivo necessario per ispezionare efficacemente questi giunti interni nascosti.
La radiografia 3D (AXI) acquisisce centinaia di immagini radiografiche attraverso la scheda da diverse angolazioni e le ricostruisce in un volume digitale 3D solido (tomografia computerizzata). Poiché il gas incapsulato intrappolato all’interno di una cavità è di densità notevolmente inferiore rispetto alla lega di saldatura a base di metalli pesanti circostante, esso appare come un’area distinta e più chiara, ovvero uno “spazio vuoto”, all’interno della matrice dei dati radiografici. Il software avanzato del sistema calcola con precisione il volume interno di questo spazio vuoto rispetto al volume totale calcolato del giunto di saldatura circostante, per determinare l’esatta percentuale di vuoto.
Per la produzione di schede ad alta affidabilità, mission-critical o complesse e ad alta densità (ad esempio, dispositivi medici, avionica aerospaziale, sistemi automobilistici autonomi), la risposta è un sì categorico. L’AOI garantisce una copertura rapida ed economica (100%) dei componenti visibili e dei giunti, mentre i raggi X 3D forniscono l’ispezione interna obbligatoria per i giunti strutturali nascosti (BGA, QFN). L’impiego strategico di entrambe le tecniche assicura la massima copertura di test e riduce drasticamente il rischio di guasti catastrofici sul campo.
Il sistema di retroazione a circuito chiuso raccoglie i dati granulari relativi ai difetti e alle misurazioni identificati dai sistemi SPI, AOI e a raggi X in vari punti della linea e li ritrasmette automaticamente alle fasi precedenti del processo di produzione (come la stampante iniziale per la pasta saldante o la macchina di posizionamento dei componenti). Questa sofisticata interconnessione consente al sistema di produzione di correggere in modo intelligente e dinamico lievi e progressive derive di processo (ad esempio, un allineamento dello stencil che si sposta lentamente fuori tolleranza) prima che tali derive si trasformino in difetti effettivi, ottimizzando così continuamente la resa al primo passaggio (FPY) della linea.