Sisällysluettelo
Johdanto virheettömään piirilevyjen kokoonpanoon
Nykyaikaisen elektroniikkateollisuuden erittäin kilpailuvaltaisessa ja tarkkuutta vaativassa toimintaympäristössä virheettömän piirilevykokoonpanon (PCBA) saavuttaminen ei ole enää pelkästään tavoite, vaan pakollinen toiminnallinen vaatimus. Elektronisten laitteiden koon pienentyessä eksponentiaalisesti, niiden tiheyden kasvaessa ja niiden tullessa olennaisen tärkeiksi esimerkiksi ilmailu- ja avioniikkateollisuudessa, implantoitavissa lääkinnällisissä laitteissa, autoteollisuudessa (erityisesti edistyneissä ajamista avustavissa järjestelmissä ja sähköautoissa) sekä 5G-televiestintäinfrastruktuurissa kenttävikojen kustannukset ovat nousseet dramaattisesti. Yksikin havaitsematon juotos silta, väärin kohdistettu passiivikomponentti tai mikroskooppinen aukko Ball Grid Array (BGA) -liitoksessa voi johtaa katastrofaalisiin järjestelmätason vikoihin, kohtuuttoman kalliisiin takuukorjauksiin ja vakavaan brändin maineen vahingoittumiseen.
Näiden riskien tehokkaaksi hallitsemiseksi ja koko tuotantosarjan ehdottoman luotettavuuden varmistamiseksi elektroniikan sopimusvalmistajat ja laitevalmistajat (OEM) luottavat vahvasti edistyneisiin, automatisoituihin tarkastustekniikoihin. Tärkeimpiä näistä diagnostiikkatyökaluista ovat automatisoitu optinen tarkastus (AOI) ja 3D-röntgentarkastus (joka tunnetaan yleisesti nimellä automatisoitu röntgentarkastus eli AXI). Vaikka kumpikin tarkastustekniikka on erittäin tehokas omalla erityisalueellaan, niiden yhdistetty ja strateginen käyttö muodostaa kattavan virheettömän valmistusstrategian ehdottoman perustan. Tässä artikkelissa syvennytään AOI- ja 3D-röntgenjärjestelmien teknisiin toiminta-alueisiin, vikojen havaitsemiskykyihin sekä niiden synergiseen käyttöönottoon nykyaikaisilla pintaliitostekniikan (SMT) tuotantolinjoilla.
Automatisoitu optinen tarkastus (AOI): Ensimmäinen puolustuslinja
Automatisoitu optinen tarkastus (AOI) on kehittynyt merkittävästi alkuvaiheistaan, jolloin se rajoittui loogisiin 2D-tarkastuksiin. Nykyään todellinen 3D-AOI on alan standardi, jossa hyödynnetään erittäin korkean resoluution teollisuuskameroita, kehittyneitä monikulmaisia valaistusjärjestelmiä ja laskennallisesti vaativia algoritmeja piirilevyjen visuaaliseen tarkastukseen kokoonpanoprosessin eri kriittisissä vaiheissa. Lisätietoja Press-Fit-liittimet: Piirilevyjen valmistustoleranssit juottamattomille liitoksille.
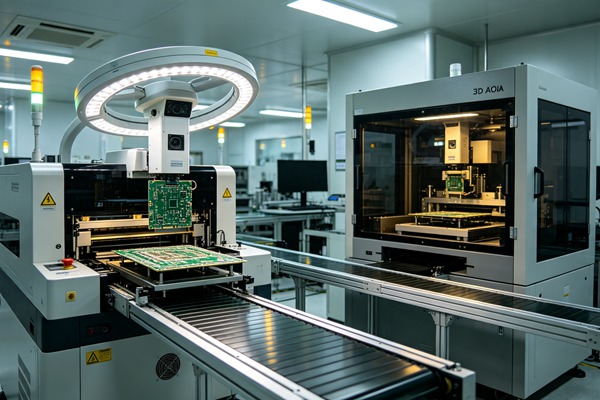
3D-AOI:n toimintaperiaate
Nykyaikaisissa 3D-AOI-järjestelmissä käytetään pääasiassa raidaprojektio-tekniikkaa, vaihesiirto-profilometriaa tai moiré-interferometriaa, jotta koko PCBA-pinnan erittäin tarkat ja yksityiskohtaiset topografiset tiedot voidaan kerätä. Käytännössä useat integroidut projektorit heijastavat tarkkoja, strukturoituja valokuvioita piirilevylle. Samanaikaisesti suurinopeuksiset kamerat tallentavat valokuvioissa syntyvät mikroskooppiset muodonmuutokset, kun valo peittää komponentit ja juotosliitokset. Analysoimalla näitä vaihesiirtoja ja muodonmuutoksia matemaattisesti tarkasti järjestelmän ohjelmisto rakentaa piirilevystä tarkan ja matemaattisesti täsmällisen 3D-mallin. Tämä mahdollistaa komponenttien runkojen ja juotosliitosten tarkan geometrian todelliset tilavuusmittaukset. Lisätietoja Ylikuulumisen vaimennus: Edistykselliset reititystekniikat NEXT- ja FEXT-häiriöiden minimoimiseksi suurinopeuksisissa piirilevyissä.
Siirtyminen 3D-profilointiin on liiketoiminnan kannalta kriittistä. Perinteinen 2D-AOI nojautui vahvasti kontrastiin ja reunatunnistukseen, joiden tiedetään aiheuttaneen ongelmia korkeampien viereisten komponenttien varjojen, piirilevyjen hienovaraisen vääntymisen sekä eri toimittajien komponenttien arvaamattomien väri- tai heijastavuusvaihteluiden vuoksi. Tämä johti usein sietämättömän korkeisiin väärien hälytysten (pseudovirheiden) määriin, mikä pakotti ihmisoperaattorit tuhlaamaan aikaa täysin kunnollisten piirilevyjen tarkistamiseen. 3D-AOI ylittää nämä luontaiset rajoitukset ratkaisevasti hyödyntämällä muuttumattomia tilavuudellisia paikkatietoja helposti vääristyvän 2D-pikselikontrastin sijaan.
AOI:n havaitsemat keskeiset viat
AOI-järjestelmä on sijoitettu strategisesti useisiin eri tarkastuspisteisiin SMT-linjalla: juotospastan painatuksen jälkeen (SPI – Solder Paste Inspection, teknisesti ottaen optisen tarkastuksen erityinen osa-alue), reflow-prosessin ennen (komponenttien asennuksen jälkeen) sekä reflow-prosessin jälkeen. Reflow-prosessin jälkeinen AOI on erityisen tärkeää monenlaisten pintatason poikkeamien luotettavassa tunnistamisessa:
- Komponenttien läsnäolo ja absoluuttinen kohdistus: Varmistetaan, että oikea komponentti on asennettu, täysin keskitetty sille tarkoitettuihin liitosalustoihin ja että sen kiertoasento on tarkka (X-, Y- ja theta-koordinaatit).
- Polariteetti ja lasermerkinnät: Käyttämällä edistyksellistä optista merkkientunnistusta ja -tarkistusta (OCR/OCV) komponenttien merkintöjen lukemiseen ja sen varmistamiseen, että polarisoituneet komponentit – kuten elektrolyyttikondensaattorit, diodit ja integroidut piirit – on suunnattu tarkasti CAD-tietojen mukaisesti.
- Tombstoning ja billboarding: Tunnistaa luotettavasti passiivikomponentit (kuten 0402- tai 0201-vastukset), joiden liimaus on epätasainen ja jotka ovat sen seurauksena irronneet yhdestä liimapisteestä lämpöuuniuunin sulatusprosessin aikana, riippumatta siitä, ovatko ne pystyssä vai kyljellään.
- Juotosliitokset ja oikosulut: QFP- (Quad Flat Package) tai SOIC-tyyppisten komponenttien vierekkäisten tiheästi sijoitettujen nastojen välisten ei-toivottujen juotosverkkojen tunnistaminen.
- Puuttuva, riittämätön tai ylimääräinen juote: Analysoidaan juotosliitoksen koko 3D-tilavuus ja kostutuskulma, jotta varmistetaan riittävä metallien välinen sitoutuminen ja mekaaninen lujuus, noudattaen tiukasti IPC-A-610-standardeja.
Huolimatta poikkeuksellisesta nopeudestaan ja analyyttisistä kyvyistään AOI-tekniikalla on yksi olennainen fyysinen rajoitus: se edellyttää ehdottomasti esteetöntä suoraa näköyhteyttä. Se ei periaatteessa voi tarkastaa sitä, mitä se ei näe optisesti.
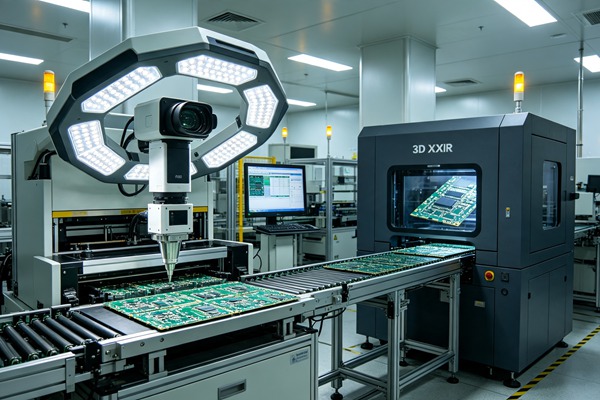
3D-röntgentarkastuksen (AXI) merkitys
Kun edistyksellinen pakkaustekniikka etenee vauhdikkaasti kohti yhä suurempia I/O-tiheyksiä ja miniatyrisointia, komponentit kuten BGA:t (Ball Grid Arrays), CSP:t (Chip Scale Packages), Flip-Chipit ja QFN:t (Quad Flat No-leads) ovat yleistyneet täysin nykyaikaisessa laitteistosuunnittelussa. Näissä tiheästi pakatuissa komponenteissa on monimutkaisia juotosliitoksia, jotka on tarkoituksella sijoitettu kokonaan läpinäkymättömän pakkausrungon alle, piisirun ja piirilevyn substraatin väliin. Optinen tarkastus on täysin hyödytön näiden kriittisten sisäisten liitäntöjen arvioinnissa. Juuri tässä vaiheessa 3D-röntgentarkastus (AXI) muuttuu valinnaisesta ylellisyydestä ehdottomaksi valmistuksen välttämättömyydeksi.
Piiloliitosten salat selvitetty: BGA, CSP ja QFN
Teollinen röntgentarkastus perustuu materiaalien tiheyden ja vaimennuksen eroihin liittyvään fysiikan perusperiaatteeseen. Tiheämmät, suuremman järjestysnumeron omaavat materiaalit – erityisesti juotosseoksen sisältämät lyijy, tina, hopea ja kupari – absorboivat huomattavasti enemmän röntgenfotonien energiaa kuin kevyemmät, pienemmän järjestysnumeron omaavat materiaalit, kuten piisirut, muovikotelointimateriaalit ja FR4-lasikuituinen piirilevyn substraatti. Kun kohdennettu, korkeaenerginen röntgensäde ohjataan PCBA-kokoonpanon läpi ja vaihtelevasti vaimentuneet säteet tallennetaan korkean resoluution digitaaliselle litteälle ilmaisimelle, muodostuu erittäin yksityiskohtainen sisäinen röntgenkuva.
Vaikka perinteinen 2D-röntgenkuvaus on hyödyllinen perustason laadullisessa vikojen paikantamisessa (kuten suurissa oikosulkuissa tai räikeissä kohdistusvirheissä), todellinen 3D-röntgenkuvaus (jossa hyödynnetään usein kehittyneitä tietokonetomografia- eli CT-tekniikoita) tuottaa tarkkoja, mitattavissa olevia poikkileikkauskuvia juotosliitoksista. Ottamalla nopeasti satoja kuvia useista eri kuvauskulmista (tomosynteesi) tai täyden 360 asteen kierron aikana (CT), kehittynyt rekonstruointiohjelmisto rakentaa täydellisen, selattavan 3D-tilavuusmallin piilossa olevista liitoksista. Tämän tehokkaan ominaisuuden ansiosta laatuinsinöörit voivat ”leikata” piirilevyä digitaalisesti vaakasuoraan tai pystysuoraan ja tutkia yksittäisiä sisäisiä BGA-palloja sekä piilossa olevia maadoituslämpöalustoja täysin erillään, ilman sekaannusta aiheuttavaa visuaalista häiriötä, jota tiheästi pakatun kaksipuolisen piirilevyn vastakkaiselle puolelle asennetut komponentit aiheuttavat.
Tyhjennysanalyysi ja juotospalan tilavuuden tarkistus
Yksi 3D-röntgentekniikan epäilemättä tärkeimmistä ja eniten hyödynnetyistä sovelluksista korkean luotettavuuden vaativassa valmistuksessa on sisäisten juotosaukkojen tarkka havaitseminen, kartoittaminen ja tilavuuden määrittäminen. Ontelot ovat mikroskooppisen pieniä, jähmettyneen juotosliitoksen sisään jääneitä kaasutaskkuja, jotka johtuvat pääasiassa juotosfluxin kaasunpoistosta reflow-juotoksen nopeiden kuumennusvaiheiden aikana. Liiallinen onteloituminen heikentää dramaattisesti sekä liitoksen lämmönjohtokykyä että mekaanista leikkauslujuutta, mikä johtaa väistämättä ennenaikaiseen rasitusmurtumiseen ja kenttävikaantumiseen toistuvien lämpösyklien tai mekaanisten iskujen ja tärinän vaikutuksesta.
Tiukat teollisuusstandardit (kuten IPC-A-610 ja MIL-SPEC) asettavat tarkat matemaattiset rajat sallitulle huokosprosentille (esim. vaaditaan enintään 25% tai 30% liitoksen kokonaispoikkipinta-alasta). 3D-röntgenkuvaus tarjoaa tarkat, automatisoidut tilavuuslaskelmat näistä tyhjistä tiloista, mikä takaa dokumentoidun vaatimustenmukaisuuden näiden tiukkojen luotettavuusvaatimusten suhteen. Lisäksi 3D-röntgen pystyy ainutlaatuisella tavalla havaitsemaan salakavalia Head-in-Pillow (HiP) -vikoja, joissa BGA-pallo lepää fyysisesti painetun juotospastan päällä, mutta ei sulautu metallurgisesti yhteen uudelleenjuottamisen aikana. Tämä erityinen vika aiheuttaa erittäin epäsäännöllisen, lämpötilaherkän sähköisen yhteyden, joka on käytännössä näkymätön tavallisella 2D-röntgenkuvauksella ja täysin mahdoton havaita AOI-tarkastuksella, minkä vuoksi 3D-AXI on ainoa luotettava suojakeino.
AOI-tekniikan ja 3D-röntgenkuvauksen yhteisvaikutus virheettömään tuotantoon
Todellisen ja kestävän virheettömän prosessin saavuttaminen edellyttää monitasoista, syvällistä tarkastusstrategiaa. AOI- ja 3D-röntgentekniikat eivät ole luonteeltaan keskenään kilpailevia tai toisiaan poissulkevia tekniikoita, vaan ne täydentävät toisiaan erinomaisesti.
AOI on huomattavan nopea, ja se pystyy rutiininomaisesti tarkastamaan tiheästi komponentteja sisältävän, suurikokoisen emolevyn kokonaan muutamassa sekunnissa. Se toimii SMT-linjan nopeana työjuhdana ja hoitaa 100%-linjatarkastuksen raskaimman osan, joka kattaa kaikki näkyvät komponentit, napaisuudet ja paljaat liitoskohdat. 3D-röntgen on puolestaan perinteisesti hitaampi menetelmä, mikä johtuu röntgenkuvantamisen monimutkaisesta fysiikasta ja 3D-tilavuuden rekonstruoinnin valtavasta laskentakuormituksesta. Siksi optimaalinen, alalla todistetusti toimiva strategia on käyttää 3D-AOI-menetelmää 100%-linjatarkastuksessa reaaliaikaiseen tarkastukseen, jota seuraa joko linjassa tai strategisesti erillisenä suoritettava 3D-röntgentarkastus, joka kohdistuu nimenomaan vain korkean riskin piilossa oleviin juotosliitoksiin BGA-piireissä, monimutkaisissa QFN-piireissä ja kriittisissä teho-osissa. Lisätietoja Via-in-Pad Plated Over (VIPPO): Suunnitteluohjeet tiheäpisteisille BGA-liitäntöille.
Yhdistämällä älykkäästi 3D-AOI-tekniikan nopean ja kattavan pintatason analyysin sekä 3D-röntgentekniikan syvällisen ja läpäisevän sisäisen tilavuusanalyysin valmistajat saavuttavat tehokkaasti täydellisen ja tinkimättömän rakenteellisen testauskattavuuden.
AOI- ja 3D-röntgentekniikan käyttöönotto (vaiheittainen opas)
Noudata näitä suunnittelusääntöjä.
- Arvioi PCBA:n monimutkaisuus ja komponenttikoostumus
Aloita analysoimalla huolellisesti komponenttiluettelo (BOM) ja piirilevyjen suunnittelun tarkat CAD-piirustukset. Selvitä näkyvien komponenttien ja piiloliitoksellisten komponenttien (BGA:t, CSP:t, mikro-BGA:t, QFN:t, LGA:t) tarkka suhde ja prosenttiosuus. Määritä pienimpien passiivikomponenttien fyysiset mitat (esim. 0201, 01005 tai jopa 008004-metrinen) sekä tiheimmän integroidun piirin nastojen väli. Tämä kriittinen arviointi määrää suoraan AOI-kameran anturien optisen resoluution vaatimukset sekä AXI-röntgenputken tarvittavan kV-tehon ja polttopisteen koon.
- AOI-tarkastuksen integrointi reflow-prosessin jälkeen ja ennen reflow-prosessia
Ota käyttöön edistykselliset 3D-AOI-järjestelmät SMT-tuotantolinjan sisällä. Refluksausvaiheen jälkeinen AOI on yleisesti pakollinen juotosliitosten lopullista silmämääräistä tarkastusta ja koko kokoonpanon hyväksyntää varten. Jos kuitenkin ensimmäisen kierroksen tuotantoasteesi (FPY) edellyttää varhaista ja määrätietoista puuttumista uudelleenvalmistuskustannusten vähentämiseksi, harkitse vakavasti reflow-uunin edessä suoritettavan AOI-tarkastuksen käyttöönottoa (sijoitettuna välittömästi nopeiden komponenttien asennuskoneiden jälkeen, mutta ennen reflow-uunia). Tämä strateginen sijoitus havaitsee asennuspoikkeamat, puuttuvat osat ja väärien osien virheet silloin, kun niiden korjaaminen on huomattavasti edullisempaa ja helpompaa – ennen kuin juotospasta on sulanut ja vika on jähmettynyt pysyvästi.
- Ota 3D-röntgenkuvaus käyttöön monimutkaisten pakkausten tarkastuksessa
Tuotantolinjan määritetyn takt-ajan ja kokonaiskiertoajan perusteella kannattaa valita joko linjaan integroitu tai erillinen 3D-röntgenratkaisu. Suurivolyymisillä, monipuolisilla tuotantolinjoilla, joissa on runsaasti monimutkaisia BGA-komponentteja, linjaan integroitu AXI-järjestelmä, joka on ohjelmoitu tarkastamaan dynaamisesti vain piilossa olevat liitokset, on optimaalinen ratkaisu tuotantolinjan sujuvuuden ylläpitämiseksi. Pienemmille tuotantomäärille, erittäin erikoistuneille uusien tuotteiden käyttöönotto- (NPI) tuotantoerille tai monimutkaisille vikojen analysoinneille investointi edistyneeseen, korkean resoluution offline-CT-röntgenjärjestelmään tarjoaa vertaansa vailla olevat syvälliset analyysimahdollisuudet erän tarkastukseen ja vian perussyyn selvittämiseen.
- Yhtenäisen datasilmukan luominen prosessinohjausta varten
Älä anna miljoonien dollarien arvoisten tarkastuslaitteidesi toimia erillisinä tietosiloina. Liitä sekä SPI-, AOI- että röntgenjärjestelmät keskitettyyn tuotannonohjausjärjestelmään (MES) tai tehtaan tuotantotehokkuuden hallintaan tarkoitettuun ohjelmistopakettiin. Määritä älykkäät, suljetun silmukan palautemekanismit siten, että tuotantolinjan lopussa kerätyt tilastolliset tarkastustietojen trendit voivat automaattisesti hälyttää linjan operaattoreita tai säätää ennakoivasti tuotantolinjan alkupään laitteiden parametreja (kuten juotospastatulostimen raapimispainetta, stensiilin siirtymiä tai pick-and-place-laitteen suutinpaineita) ennen kuin vakavat virherajat tosiasiallisesti ylitetään.
- Juna-alan tekninen henkilöstö ja laadunvarmistushenkilöstö
Kehittyneiden 3D-mittaus- ja röntgenlaitteiden käyttö vaatii erittäin osaavia, analyyttisesti ajattelevia käyttäjiä ja prosessiohjelmoijia. Panosta voimakkaasti tuotantotekniikan ja laadunvarmistuksen (QA) tiimien jatkuvaan ja kattavaan koulutukseen. Heidän on ymmärrettävä syvällisesti paitsi se, miten koneet ohjelmoidaan tehokkaasti ja miten monimutkaisia tarkastusalgoritmeja hienosäädetään virheellisten hälytysten minimoimiseksi, myös se, miten monimutkaisia 3D-röntgenkuvien poikkileikkauskuvia tulkitaan tarkasti ja miten tunnistetut vikamerkit jäljitetään niiden tarkkaan perussyyn asti SMT-tulostus- tai asennusprosessin alkupäässä.
Joustavan ja tehokkaan tarkastusstrategian toteuttaminen edellyttää huolellista suunnittelua, prosessien karakterisointia ja kurinalaista toteutusta. Noudata tätä jäsenneltyä opasta, jotta voit integroida edistykselliset AOI- ja 3D-röntgenjärjestelmät menestyksekkäästi nykyaikaiseen tuotantoympäristöösi. Lisätietoja Äärimmäiset lämpösyklit: Luotettavuustestaus ja materiaalivalinta ilmailu- ja avaruusteollisuuden piirilevyille.
Edistynyt vikojen analysointi ja tuotoksen optimointi
Verkotettujen AOI- ja 3D-röntgentarkastusjärjestelmien integroinnin strateginen arvo ulottuu paljon pidemmälle kuin pelkkään tuotantolinjan lopun vikojen lajitteluun; sen todellinen voima piilee siinä, että se mahdollistaa jatkuvan tuotantotehokkuuden optimoinnin ja prosessien kehittymisen. Nykyaikaisissa tarkastusalustoissa hyödynnetään yhä enemmän kehittyneitä tekoäly- (AI) ja syväoppimisalgoritmeja (ML).
Tekoälypohjaiset päättelymoottorit voivat vähentää AOI-tarkastusten virheellisten hälytysten määrää merkittävästi ja jatkuvasti oppimalla itsenäisesti ajan myötä täysin moitteettomien juotosliitosten hyvin hyväksyttävät, hienovaraiset vaihtelut ja sopeutumalla eri komponenttitoimittajiin ilman manuaalista uudelleenohjelmointia. Röntgenanalyysin alalla tekoälymallit pystyvät itsenäisesti segmentoitamaan, tunnistamaan ja luokittelemaan erittäin monimutkaisia vikatyyppejä – kuten mikrohalkeamia, hienovaraisia ”head-in-pillow”-muodostumia tai epäsäännöllisiä ontelokeskittymiä –, jotka saattavat helposti jäädä huomaamatta väsyneen ihmisen suorittamassa silmämääräisessä tarkastuksessa. Hyödyntämällä täysimääräisesti näitä edistyneitä, datapohjaisia analyysityökaluja elektroniikkavalmistajat voivat lopullisesti siirtyä reaktiivisesta ja kalliista toimintamallista (virheiden havaitseminen niiden syntymisen jälkeen) erittäin ennakoivaan ja ennustavaan toimintamalliin (virheiden ehkäiseminen ennen niiden syntymistä) ja siten todella toteuttaa lopullisen vision virheettömästä piirilevyjen kokoonpanosta.
Usein kysytyt kysymykset (FAQ)
Perinteisessä 2D-AOI-menetelmässä käytetään tasomaista valaistusta ja kameroita 2D-kontrastin, reunojen ja värin analysointiin, minkä vuoksi se on erittäin altis varjojen, piirilevyn vääntymisen ja komponenttien värierien vaihteluiden aiheuttamille virheellisille virhehälytyksille. Nykyaikainen 3D-AOI puolestaan käyttää strukturoitua valoprojektioita tai lasereita koko piirilevyn fyysisen, matemaattisen topografisen kartan luomiseen. Tämä mahdollistaa komponenttien runkojen ja juotosliitosten tarkat, toistettavat tilavuusmittaukset, mikä vähentää merkittävästi vääriä virheilmoituksia ja parantaa huomattavasti mittaustarkkuutta.
Ei, AOI ei todellakaan pysty tarkastamaan BGA-juotosliitoksia luotettavasti, koska tekniikka perustuu yksinomaan suoraan, esteettömään näköyhteyteen perustuvaan silmämääräiseen tarkastukseen. BGA-piirilevyllä olevat kriittiset juotoskuulat sijaitsevat kokonaan läpinäkymättömän komponenttikotelon alla, täysin piilossa AOI-järjestelmän optisilta kameroilta. 3D-röntgenkuvaus on ainoa tuhoamaton menetelmä, jolla nämä piilossa olevat sisäiset liitokset voidaan tarkastaa tehokkaasti.
3D-röntgenkuvaus (AXI) tallentaa satoja röntgenkuvia piirilevyn läpi eri kulmista ja rekonstruoi ne yhtenäiseksi digitaaliseksi 3D-tilavuudeksi (tietokonetomografia). Koska ontelossa oleva kapseloitu kaasu on huomattavasti harvempaa kuin sitä ympäröivä raskasmetallijuotosseos, se näkyy erillisenä, vaaleampana alueena tai ”tyhjänä tilana” röntgendatamatriisissa. Järjestelmän edistyksellinen ohjelmisto laskee tarkasti tämän tyhjän tilan sisäisen tilavuuden suhteessa ympäröivän juotosliitoksen laskettuun kokonaistilavuuteen määrittääkseen tarkan onteloprosentin.
Kun kyseessä on erittäin luotettavien, kriittisten tai monimutkaisten ja tiheästi asennettujen piirilevyjen valmistus (esim. lääkinnälliset laitteet, ilmailu- ja avaruusteollisuuden avioniikka, autonomiset autojärjestelmät), vastaus on ehdottomasti kyllä. AOI tarjoaa nopean ja kustannustehokkaan 100%-pintatarkastuksen näkyville komponenteille ja liitoksille, kun taas 3D-röntgentarkastus huolehtii pakollisesta sisäisestä tarkastuksesta piilossa oleville rakenteellisille liitoksille (BGA:t, QFN:t). Molempien strateginen käyttö takaa maksimaalisen testauskattavuuden ja minimoi tehokkaasti katastrofaalisten kenttävikojen riskin.
Suljetun silmukan takaisinkytkentä kerää SPI-, AOI- ja röntgenjärjestelmien tuotantolinjan eri kohdissa tunnistamat yksityiskohtaiset vika- ja mittaustiedot ja välittää ne automaattisesti takaisin valmistusprosessin aikaisempiin vaiheisiin (kuten alkuperäiseen juotospastatulostimeen tai komponenttien poiminta- ja asennuskoneeseen). Tämän kehittyneen verkottumisen ansiosta valmistusjärjestelmä pystyy korjaamaan älykkäästi ja dynaamisesti pieniä, vähitellen eteneviä prosessipoikkeamia (kuten stensiilin kohdistuksen hitaan siirtymisen toleranssin ulkopuolelle) ennen kuin ne muuttuvat varsinaisiksi vakaviksi virheiksi, mikä optimoi jatkuvasti tuotantolinjan ensimmäisen kierroksen tuotantoastetta (FPY).